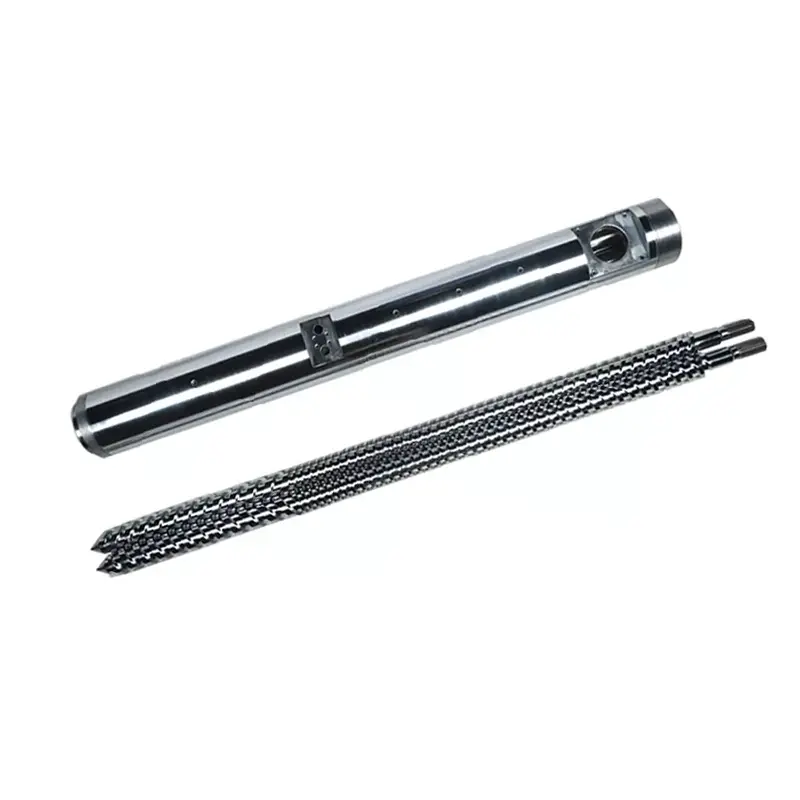
Kartiomaiset ja yhdensuuntaiset kaksoisruuviekstruuderit: mitä vertaamme?
Mikä on kartiomainen kaksoisruuviekstruuderi?
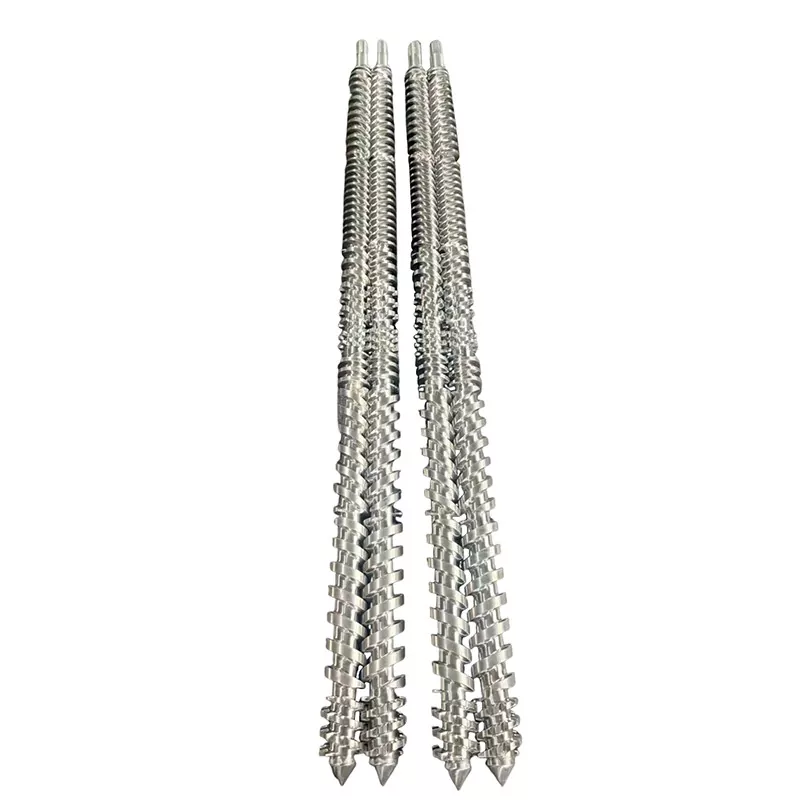
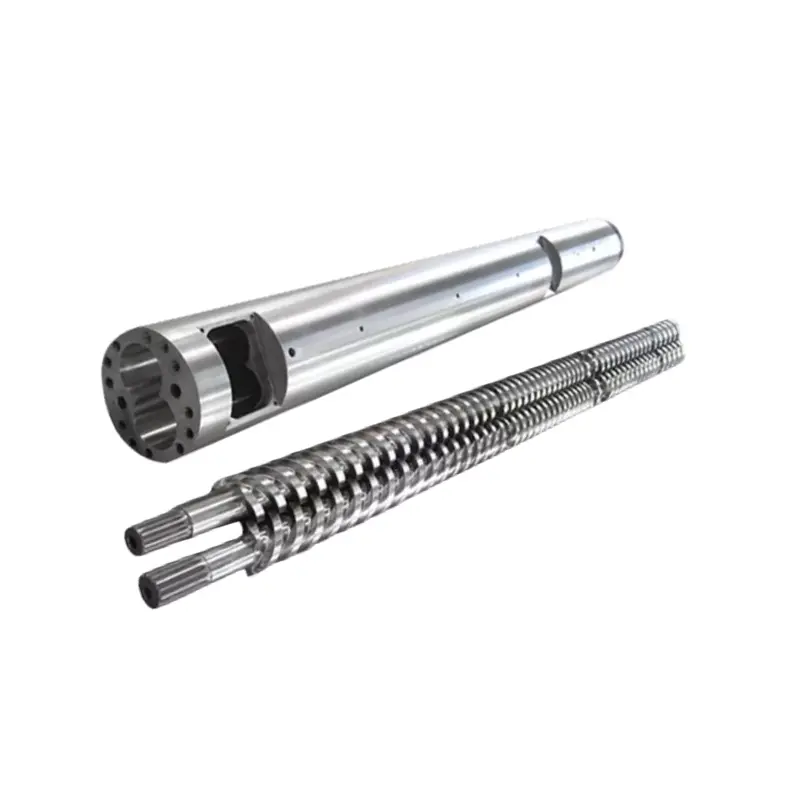
Kartiomaisessa kaksoisruuviekstruuderissa on ruuveja, joiden ulkohalkaisija muuttuu käsittelypituudella. Tässä käsitellyssä tavanomaisessa PVC-järjestelyssä syöttöpää on suurempi ja poistopää pienempi. Selitys, kuten "kartioruuviekstruuderi", jättää vielä pyörimissuunnan, yhteenliittämisjärjestelyn ja sovelluksen vahvistamatta.
Mikä on rinnakkainen kaksoisruuviekstruuderi?
Yhdensuuntaisessa kaksoisruuviekstruuderissa on yhdensuuntaiset ruuviakselit ja vakio nimellinen ulkohalkaisija pitkin käsittelyosaa. Kanavan geometria voi silti muuttua. Sana "rinnakkais" ei kerro, pyörivätkö ruuvit yhdessä vai vastakkaisiin suuntiin tai onko kone tarkoitettu seostukseen tai tuotteen suoraan suulakepuristamiseen.
Nastaj ja Wilczyński erottavat yhdessä pyörivän ja vastakkaiseen suuntaan pyörivän kaksoisruuvipuristuksenVuoden 2024 tutkimus vastakkaiseen suuntaan pyörivän suulakepuristuksen mittakaavan lisäämisestä. Heidän keskustelunsa tunnistaa PVC-jauheen käsittelyn tärkeäksi vastakkain pyöriväksi sovellukseksi. Tämä prosessierottelu on mielekkään vertailun lähtökohta.
Pidä ostotehtävä johdonmukaisena
PVC-kuivasekoitusekstruusiota varten vertaa asiaankuuluvia kartiomaisia ja yhdensuuntaisia konfiguraatioita samojen tuotevaatimusten mukaisesti. Älä siirrä nopeasti pyörivää sekoitusvaatimusta vastakkaiseen suuntaan pyörivään putkikoneeseen vain siksi, että molemmissa on samansuuntaiset ruuvit. Jos tehtäväsi on yhdistelmätuotanto, käytä laajempaamateriaalin ja suulakepuristusjärjestelmän valintaopasmäärittää ensin prosessi.
Uutta linjaa varten konetoimittajan on määriteltävä koko käyttökonfiguraatio. Vaihtokomponenttien osalta aloitamme asennetusta koneesta ja sen piirustuksista. Ruuvi-piippu-tarjous ei sinänsä voi määrittää, sopiiko erilainen konearkkitehtuuri.
Kuinka geometria, keskietäisyys ja mallien koot eroavat
Hyödyllinen geometrinen ero on se, missä materiaalilla on tilaa ja mihin kokoonpanon tulee mahtua. Perinteisessä kartiomaisessa järjestelyssä ruuvin akselien halkaisija ja erotus vaihtelee prosessointipituudella. Yhdensuuntaisessa järjestelyssä akselit pysyvät samansuuntaisina. Kummassakaan kuvauksessa ei mainita kanavan syvyyttä, paikallista puristusta, työvälystä tai täydellistä painetoimintaa.
Halkaisijapari ei ole kapasiteettiluokitus
Meidänkartiomainen kaksiruuvipiippusarjaluettelee parit mukaan lukien Φ65/Φ132 ja Φ80/Φ156. Varmista ennen tilaamista, mitkä päät piirustuksen tunnistaa ja niihin liittyvä käsittelypituus. Älä lue toista numeroa putken halkaisijana tai pituuden ja halkaisijan suhteena. L/D on mittaton; halkaisija kantaa pituusyksikköä.
ThePVC-putken rinnakkaisruuvipiippusivuluettelot Φ45 - Φ150 mm ja L/D 32 - 38 mukauttavina. Nämä ovat tuotteen julkaistut vaihtoehdot. Ne eivät muodosta vastaavaa kartiomaista kokoa tai yleistä tehoaluetta.
Sisällytä käyttö- ja tukijärjestely
Pyydämme prosessointiyksikön piirustuksen ohella vaihteiston lähtöasettelun, liitäntätiedot ja sallitun toimintakuoren. Laakeritila tai suurempi syöttöpään halkaisija ei korvaa vahvistettua vääntömomenttia, nopeutta ja työntövoimaa. Vertaa täydellisiä ehdotuksia sen sijaan, että päättelet mekaanista kapasiteettia valokuvasta.


Kartiomainen vs. rinnakkainen kaksoisruuviekstruuderi: vertailukelpoinen
Molemmat kokoonpanot ansaitsevat arvioinnin, kun niitä ehdotetaan samaan PVC-työhön. Niiden mahdolliset edut tulevat hyödyllisiksi vasta, kun toimittaja tunnistaa todellisen ruuviprofiilin, syöttöjärjestelyn, käyttö- ja käyttöolosuhteet. Käytämme seuraavaa taulukkoa vertaillaksemme ehdotuksia sen sijaan, että myöntäisimme jokaiselle riville yleisen voittajan.
| Päätös | Kartiomainen kokoonpano | Rinnakkaiskokoonpano | Todisteita pyydettäväksi |
|---|---|---|---|
| Materiaalin saanti | Tarkista syöttöpään geometria ja käyttökelpoinen imu aiotulla jauheseoksella. | Tarkista saman sekoituksen syöttöaukko, kanavaprofiili ja syöttöjärjestelmä. | Syöttömuoto, irtotiheys ja vakaa syöttönopeusennätys. |
| Fuusio- ja lämpöhistoria | Arvioi muuttuva geometria nopeuden, täyttömäärän ja lämpötilan ohjauksella. | Arvioi valittu käsittelypituus ja paikallinen kanavageometria. | Määritelty materiaali, prosessiikkuna ja lopputuotteen tulokset. |
| Tuuletus | Tarkista tuuletusaukon asento ja siellä tarvittavat prosessiolosuhteet. | Vahvista tuuletusaukon asento ja alavirran paineenrakennustoiminto. | Kokeiluhavainnot ja sovitut tuuletusjärjestelmän ehdot. |
| Paine ja käyttökuorma | Käytä todellisia taajuusmuuttajan ja prosessointiyksikön rajoja. | Käytä todellisia taajuusmuuttajan ja prosessointiyksikön rajoja. | Toimittajan hyväksymä käyttökuori ja suulakekäyttö. |
| Lähtöalue | Vahvista hyväksytty tulos vaadituilla tuotekooilla. | Vahvista hyväksytty tulos samoilla laaturajoilla. | Vakaat minimi- ja maksimituotantopisteet. |
| Energiaa | Mittaa ehdokas toimintapiste. | Mittaa ehdokas toimintapiste. | kWh per hyväksytty kg, ilmoitetulla rajalla ja aikajaksolla. |
| Kulutus ja vaihto | Tarkista liitososat ja sallitut säätöolosuhteet. | Tarkista molemmat ruuvit ja molemmat piipun reiät. | Asennettu kulumiskartta ja vaihtoalue. |
| Investoinnit | Sisällytä asennus, apulaitteet ja tarvittava tuotantoalue. | Sisällytä sama projektin laajuus. | Eritellyt tarjoukset vastaaviin poikkeuksiin ja hyväksymisehtoihin. |
Abstraktissa hänenrinnakkaisen ja kartiomaisen suulakepuristuksen vertailu, S. Seifert arvioi kokoonpanon, viipymisajan ja leikkausvoiman PVC:n loppukäyttöä vastaan. Tämä tukee prosessikohtaista vertailua; se ei tarjoa yleistä putkikoon katkaisua tai energiansäästöprosenttia uudelle ostolle.
Miten PVC-formulaatiosi muuttaa päätöstä
Aloita spesifikaatio siitä, mitä tulee koneeseen ja minkä on poistuttava muotista. "Jäykkä PVC" on liian laaja kahden ehdotuksen vertailuun. Pyydämme hartsilaatua, täyteaineen tyyppiä ja kuormitusta, stabilointi- ja voitelujärjestelmää, kierrätyssisältöä, syöttömuotoa ja valmistustapaa. Kirjoita reseptiversio muistiin niin, että kokeilu ja lainaus kuvaavat samaa materiaalia.
Pidä koostumusyksiköt selkeänä
Panostus phr:ssa tarkoittaa osia sataa osaa hartsia kohti, ei painoprosenttia koko yhdisteestä. Yksinkertaisena koostumusesimerkkinä 100 massaosaa hartsia plus 50 osaa täyteainetta ilman muita ainesosia sisältää 50 ÷ 150 = 33,3 % täyteainetta kokonaismassasta. Muiden ainesosien lisääminen muuttaa tätä prosenttiosuutta. Tämä aritmetiikka ei luo turvallista kuormitusta kummallekaan koneelle.
Kysy, kuinka rehun johdonmukaisuus arvioidaan. Irtotiheyden tai rehun valmistuksen muutos tulee kirjata muistiin sen sijaan, että se piilotettaisiin muuttumattoman polymeerinimen taakse. Jos toimittaja suosittelee eri geometriaa, vaadi tunnistettuun materiaalin kuntoon ja tuotantotehtävään sidottu selvitys.
Määrittele hyödyllinen fuusio- ja tuuletusikkuna
Nastaj ja Wilczyńskivastakkaiseen suuntaan pyörivä ekstruusiotutkimuskäsittelee lämpötilaa, sulamiskehitystä ja suorituskykyä kytkettyinä skaalaustavoitteina. Se kuvaa myös vuotovirtoja toisiinsa liittyvissä järjestelmissä. Siksi emme päättele koko prosessia tyhjästä kanavatilavuudesta tai määrittäisi ruuvin nopeutta ottamatta huomioon materiaalin kehitystä yksikössä.
Sovi mitkä paine- ja materiaalilämpötilalukemat otetaan, missä ne otetaan ja miten tuotenäytteet yhdistetään näihin lukemiin. Tynnyrin asetusarvot eivät yksin tuota ennätystä. Hyödyllinen käyttöikkuna tunnistaa olosuhteet, joissa vaadittu tuote kulkee, ei vain sitä, missä kone jatkaa käyntiä.
Käytä tuotetestejä niiden todellisessa laajuudessa
ASTM D2152-23käsittelee sulatuksen riittävyyttä jäykissä PVC-putkissa ja muottiliittimissä asetoniupotuksella. Sen julkaistut rajoitukset sanovat, että se ei voi erottaa lämpöhajoamista riittävästä fuusiosta eikä korvaa muita fysikaalisia tai kemiallisia testejä. Se ei ole yleinen tuotteen laatusertifikaatti. Kaikki soveltuvat liuotintestaukset kuuluvat pätevälle henkilökunnalle ja vaadituille turvatoimille.
Asiaankuuluvaa massiiviseinäistä PVC-U-paineputkiprojektia vartenISO 1452-2:2009määrittää putken ominaisuudet ja niihin liittyvät testiparametrit. Se ei valitse ruuvin geometriaa. Sovi sovellettavat tuotestandardit, painokset ja markkinavaatimukset ennen kuin päätät, mikä on hyväksytty tuotanto.
Kokoa ekstruuderi myyntikelpoisen tuotoksen mukaan
Tuotantotavoitteen tulee tulla tuoteaikataulusta. Pyydämme vaadittua tuotantoaluetta, ei vain suurinta putkea tai suurinta luettelonumeroa. Linja, joka täyttää yhden korkean tehopisteen, saattaa silti vaatia erillisen tarkastelun pienempien tuotteiden, hitaamman toiminnan tai erilaisen koostumuksen osalta.
Muunna linjan nopeus massavirtaukseksi
Jatkuvassa tuotteessa kerrotaan todellinen massa metriä kohti linjan nopeudella ja muunnetaan minuutit tunteiksi. Käytä ilmoitettua tuotteen painoa tai vahvistettua mittaa. Älä oleta yleistä tiheyttä tai seinämän paksuutta laskeessasi todellista ostotarvetta.
Vaadittu tuotteen virtaus (kg/h) = massa metriä kohti (kg/m) × linjan nopeus (m/min) × 60
Esimerkkiputkelle, joka painaa 2,0 kg/m nopeudella 3,0 m/min, tavoite on 360 kg/h. Nopeudella 4,0 m/min sama tuote tarvitsee 480 kg/h. Nämä ovat oletettuja suunnittelupanoksia, eivät Nanhaiya-kokeilutuloksia. Kumpikaan laskelma ei kerro, täyttääkö tietty kartiomainen vai rinnakkainen kone laatuvaatimuksen.
Tarkista loput linjasta
Tarkista sekoitus ja rehun valmistus ylävirtaan, sitten kalibrointi, jäähdytys, nosto ja leikkaaminen myötävirtaan. Pyydä vastuullisia laitetoimittajia vahvistamaan ehdotetut tuotantopisteet. Jos olemassa oleva jäähdytysosa tukee vain nykyistä tuotteen nopeutta, ekstruuderin suuremman tehon hyväksyminen ei hyväksy suurempaa linjanopeutta.
Painemaksu kuuluu myös vertailuun. Tuotteen tai muotin vaihtaminen voi muuttaa koneen tehtävää, vaikka haluttu kg/h pysyisi ennallaan. Kirjaa muistiin työkalu- ja mittauspaikat jokaisen tuotantopisteen kohdalla, jotta kapasiteettivaatimus pysyy tulkittavissa.
Vertaa tuotantovalikoimaa
Valitsemme kokoonpanon, joka voi osoittaa vaaditun valikoiman hyväksyttävällä tuotteella, ja vertaamme sitten sen kustannuksia. Älä lisää mielivaltaista turvaprosenttia ja soita valittuun koneeseen. Varakapasiteetin tulee vastata tiettyä tulevaa tuotetta, tehtävää tai käyttövaatimusta, jonka toimittaja on tarkistanut.
Vertaa energiaa, kulumista ja kokonaiskäyttökustannuksia
Moottorin luokitus on kapasiteettispesifikaatio, ei mitattu energialasku. Hyödyllistä kaksoisruuviekstruuderin energiankulutuksen vertailua varten määrittele, mitä mittari sisältää: taajuusmuuttajan ja lämmittimet, koko suulakepuristimen tai koko linjan. Pidä tämä raja muuttumattomana ja ilmoita, sisällytetäänkö käynnistys ja hylätty tuotanto.
Jaa energia hyväksyttyjen tuotteiden mukaan
Ominaisenergia (kWh/kg hyväksytty) = mitattu energia jakson aikana ÷ hyväksytty tuotteen massa saman ajanjakson aikana
Seuraava tunnin esimerkki on hypoteettinen. Molemmat ehdokkaat käyttävät samoja tuotteen hyväksymiskriteerejä ja energiamittarin rajaa. Se osoittaa, miksi kokonaissuorituskyky ja hyväksytty-tuotostehokkuus voivat johtaa erilaisiin johtopäätöksiin.
| Esimerkki yhden tunnin suunnittelusta | Ehdokas A | Ehdokas B |
|---|---|---|
| Energiaa ilmoitettujen rajojen sisällä | 100 kWh | 120 kWh |
| Tuotteen bruttomassa | 500 kg | 600 kg |
| Hyväksytty tuotemassa | 480 kg | 540 kg |
| Energiaa brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energiaa per hyväksytty kg | 0,208 kWh/kg | 0,222 kWh/kg |
B toimittaa enemmän hyväksyttyä materiaalia välissä; A käyttää vähemmän energiaa hyväksyttyä kiloa kohden. Tämä on ostokauppa, ei todiste siitä, että kumpikaan geometria voittaa. Ilmoita vaadittu tuotantomäärä ja toista vertailu tuotantoaikataulun kannalta oleellisissa toimintapisteissä.
Ilmoita kulumissuoja erikseen
MeidänPVC-levy kartiomainen tuotesivuluettelo 38CrMoAlA- ja nitridointi- tai bimetallikäsittelyvaihtoehdoista. Nämä valinnat eivät muodosta käyttöiän kerrointa. Määrittelemme työpinnat, materiaalijärjestelmät ja tarkastusvaatimukset todellisen koostumuksen ja kulumispaikan mukaan sen sijaan, että valitsisimme pelkän metalliseostarran perusteella.
Sisällytä kustannusvertailuun hylätty materiaali, vaihtoaika, suunniteltu huolto ja vaihto. Käytä todellisia käyttötietoja tai selkeästi tunnistettuja arvioita näille panoksille. Alempi ostohinta ei vastaa siihen, vastaako ehdotettu kokoonpano tuotantovalikoimaa vai sopiiko asennettuihin varusteisiin.
Kuinka valita kaksoisruuviekstruuderi PVC-sovellukseesi
Suosittelemme säilyttää molemmat geometriat suppeassa listassa, jos kumpaakaan ei ole vielä suljettu pois prosessin tai mekaanisten todisteiden perusteella. Poista sitten sopimattomat kokoonpanot käyttämällä varsinaista sovellusta. "Pipe", "profiili" ja "levy" yksilöivät tuoteperheet, eivät täydellisiä suulakepuristusmäärityksiä.
PVC-putkien suulakepuristus
Julkaisemme molemmat aPVC-putken kartiomainen ruuvipiippuja aPVC-putken rinnakkaisruuvipiippu. Tämä on syy kokoonpanojen vertailuun, ei lupaus, että jokainen koko sopii jokaiseen putkeen. Aloita tuotteen mitoista, koostumuksesta, painetasosta ja vaadituista vakaista lähtöpisteistä.
Kartioputkisivu sisältää kiinnitysnauhat 16-63 mm, 50-110 mm ja 90-160 mm. Nämä numerot kuvaavat lueteltuja putkisovelluksia. Ne eivät ole ruuvin halkaisijoita, eivätkä ne määritä yleistä maksimiputken kokoa kartiomaisille koneille.
Profiilit ja levyt
Liitä profiiliin leikkauspiirustus, metripaino, kalibrointijärjestely ja mittojen hyväksymisvaatimukset. Selvitä levyä varten, onko se kiinteä vai vaahdotettu, ja määritä hyväksytty paksuus, tiheys tarvittaessa, pinta- ja mittavaatimukset. Muutos tuoterakenteessa ansaitsee uuden prosessikatsauksen.
MeidänPVC-vaahtolevyn ruuvin määrittelyopaskattaa korvaavan esittelyn tarkemmin. Pidämme tämän sovelluskohtaisen tarkastelun erillään yleisestä geometriavertailusta. PVC-pohjaiset puukomposiitit tarvitsevat myös oman koostumustarkistuksen; Älä siirrä johtopäätöstä PE- tai PP-pohjaisesta komposiitista vain siksi, että molempia tuotteita kutsutaan nimellä WPC.
Milloin valinta avataan uudelleen
Tarkista erittely uudelleen, kun resepti, rehumuoto, laatutavoite tai tuoteaikataulu muuttuvat. Jos olemassa olevaa prosessia ei ole muutettu, oikein sovitettu vaihto tulee arvioida ennen konemuunnoksen ehdottamista. Laajennetussa tuotantotehtävässä pyydä koneen toimittajaa tarkistamaan koko linja sen sijaan, että lupaisit muutoksen pelkän ruuvigeometrian kautta.
Jos olemassa oleva kartiolinja kattaa jo vaaditun laatu- ja tehoalueen, arvioimme ensin sopivan kartiomaisen vaihdon, emme myy rinnakkaiskonversiota automaattisena päivityksenä. Sama päättely pätee tyydyttävään yhdensuuntaiseen linjaan. Valitse uutta tuotantotehtävää varten kokoonpano, jonka käyttösovitus on osoitettu; korkeampi ostohinta tai suurempi nimellishalkaisija ei ole se osoitus.
Voitko vaihtaa tai muuttaa nykyisen ruuvin ja piipun?
Kartiomainen kaksoisruuvipiippu ja yhdensuuntainen kaksoisruuvipiippu eivät ole keskenään vaihdettavissa olevia kokoonpanoja. Ennen kuin keskustelet muuntamisesta, hanki täydellinen konearvio. Vaihteiston ulostulojärjestely, akselikytkennät, piipun kiinnitys ja prosessointiyksikön layout kuuluvat tähän katsaukseen sekä syöttö-, tuuletus-, lämmitys- ja jäähdytysliitännät.
Ennen kuin suosittelen erilaista ruuvigeometriaa
Kun tarkastelen PVC:n suulakepuristusongelmaa, ensimmäinen kysymykseni on, olemmeko palauttamassa alkuperäistä prosessia vai pyydämmekö konetta tekemään toisenlaisen työn. Kuluneiden komponenttien vaihtaminen ja tuotantokapasiteetin lisääminen vaativat erilaista näyttöä. En suosittele vaihtamista kartiomaisten ja yhdensuuntaisten ruuvien välillä yksinkertaisesti siksi, että linja on muuttunut epävakaaksi.
Jos tuotanto vaihtelee, aloitan pyytämällä formulaation tarkistusta, ruokintaolosuhteita, käyttökirjanpitoa ja valmiiden tuotteiden tarkastustuloksia. Haluan tallentaa paineen, lämpötilan, ruuvin nopeuden ja hyväksytyn tehon samalla ajanjaksolla. Eilisen huipputuotannon vertailu tämän päivän keskiarvoon kertoo minulle vähän, onko materiaali tai tuote muuttunut.
Seuraavaksi tarkistan mekaanisen kokoonpanon. Piirustuspaketin tulee tunnistaa pyörimissuunta, ruuvin geometria, keskietäisyys, käyttöliitännät ja piippuliitännät. Vaihtokokoonpanoa varten tarvitsen myös mittoja, jotka on sidottu nimettyihin kohtiin molemmissa ruuveissa ja molemmissa piipun rei'issä. Mallinumero on lähtökohta, ei valmistuslupa.
Sitten erotan mahdolliset toimet. Ruokintaongelma vaatii ruokintatutkimusta. Epäilystä kulumisesta on laadittava vastaava tarkastusraportti. Muutettu muotoilu edellyttää prosessin tarkistusta. Jos tavoiteteho on kasvanut, niin jäähdytys-, nosto- ja leikkauslaitteistot on otettava keskusteluun ennen kuin suosittelen suurempaa prosessointiyksikköä.
Ennen kuin tilaus etenee, sovin kahdesta hyväksymisvaiheesta: mekaanisesta sovituksesta ja tuotannon suorituskyvystä. Ensimmäinen tarkistaa, sopiiko kokoonpano koneeseen; toinen tarkistaa, tuottaako sovittu materiaali hyväksyttävää tuotetta määritellyissä olosuhteissa. Näiden päätösten pitäminen erillään antaa ostajalle selkeämmän reitin alkuperäisestä ongelmasta puolustettavaan korvaavaan spesifikaatioon.
Älä pidä säätöä yleisenä kulumisen korjauksena
Kaikissa aksiaalisissa säädöissä on noudatettava koneen valmistajan sallimia menettelyjä ja rajoja. Älä siirrä kartiomaista sarjaa vain ennen kuin lähtö näyttää palautuvan. Käytä tarkastuksessa ja ruuvien irrotuksessa laitoksen hyväksymiä eristys-, jäähdytys- ja nostomenetelmiä pätevän henkilöstön kanssa. Meidänrinnakkainen kaksoisruuvi välys ja kulumisohjainselittää, kuinka sovitettu mittaustietue järjestetään.
Mitä sinun tulee lähettää tarjouspyyntöä ja tuotantokokeilua varten?
Miksi en hyväksyisi korvaamista pelkästään luettelonumeroiden perusteella?
Kun vertaan Nanhaiyan julkaisemia kartiomaisia ja rinnakkaisia ruuvipiippuvaihtoehtoja, erotan ensin erittelymuodot. Kartiomainen valikoima sisältää halkaisijapareja, kuten Φ65/Φ132 ja Φ80/Φ156. Nämä luettelomerkinnät yksilöivät ehdokaskokoonpanot; ne eivät takaa vastaavaa tehoa tai vaihdettavuutta toisen kokoonpanon kanssa.Nanhaiya kartiomaiset tiedot
PVC-putkien rinnakkaiset ruuvipiippusivut julkaisevat halkaisija-alueen Φ45–Φ150 mm ja L/D-suhteen 32–38, ja räätälöinnit ovat mahdollisia. Nämä luvut kuvaavat tätä tuotetarjontaa, eivät jokaista rinnakkaista kaksoisruuviekstruuderia.Nanhaiya PVC-putkien rinnakkaiset tekniset tiedot
65 mm:n rinnakkaiskokoonpanoa ei siksi voida pitää 65/132 kartiomaisen kokoonpanon korvikkeena, koska molemmissa kuvauksissa on "65". En myöskään tulkitsisi toista kartiohalkaisijaa L/D-suhteeksi tai valmiin putken halkaisijaksi.
Päätelmäni tästä spesifikaatiotarkastelusta on, että luettelo voi auttaa tuotteiden luettelossa, mutta se ei voi hyväksyä muuntamista. Ennen kokoonpanon suosittelemista tarvitsisin koneen kokoonpanon, liitäntäpiirustukset, koostumuksen ja tuotantotavoitteen. Sitten erottaisin mittayhteensopivuuden prosessin suorituskyvystä, joka vaatii vielä vahvistusta.
Se antaa ostajalle vertailusta konkreettisen tuloksen: määritellyn piirustus-arvioinnin ja kokeilualueen, eikä tukematon lupaus siitä, että ruuvin geometrian muuttaminen lisää tehoa tai vähentää energiankulutusta.
Valmistele ja vahvista vertailukelpoinen erittely
-
Määrittele tuote ja koostumus
Tunnista tuotepiirustus, reseptin tarkistus, rehumuoto ja sovellettavat laatuvaatimukset. Kirjaa täyteainelataus yksiköineen ja sisällytä aiottu tuotevalikoima.
-
Vahvista rivirajoitukset
Ilmoita vaaditut hyväksytyt lähtöpisteet ja tunnista ne syöttö-, käyttö-, työkalu-, jäähdytys-, nosto- ja leikkausolosuhteet, joiden on tuettava niitä.
-
Tarkista kone ja piirustukset
Toimita koneen tunnistetiedot, pyörimisjärjestelyt, ruuvi- ja piipupiirustukset, käyttöliitännät, asennusliitännät ja sijoitetut kulumismittaukset varaosille.
-
Määritä jokainen ehdokaskokoonpano
Pyydä toimittajaa tunnistamaan geometria, materiaalit, työpinnat, asiaankuuluvat apulaitteet ja tarjousten poissulkemiset. Erota komponenttien laajuus kaikista koko koneen muutoksista.
-
Sovi kokeilun ehdot ja pöytäkirjat
Korjaa materiaali, tuote, näytteenottojakso ja energiaraja. Tallenna nopeus, paineet ja lämpötilat nimetyissä paikoissa, brutto ja hyväksytty tuotanto, hylkyt, tuuletusolosuhteet ja tuotetestitulokset.
-
Hyväksy mekaaninen sovitus ja tuotanto erikseen
Tarkista toimitettu kokoonpano hyväksytyn piirustuksen perusteella ja arvioi sitten tuotanto sovittujen laatu- ja tuotantokriteerien mukaan. Säilytä molemmat hyväksyntietueet linkitetyinä testattuun kokoonpanoon.
Lähetä Nanhaiyalle PVC-ruuvi-piippuinen alushousu
Kartiomaisten tai rinnakkaisten komponenttien osalta lähetä koneen tiedot, koostumus, tuotepiirustus ja nykyiset tuotantotiedot. Ilmoita, täytyykö sinun palauttaa olemassa oleva prosessi vai arvioida muuttunut tehtävä, jotta komponenttiehdotus käsittelee oikeaa tehtävää.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Sähköposti:info@nhyscrew.com
Sijainti: Dinghain alue, Zhoushan, Zhejiang, Kiina.
Usein kysytyt kysymykset
Pyörivätkö rinnakkaiset kaksoisruuviekstruuderit aina yhdessä?
Ei. Rinnakkais kuvaa ruuvin akselin geometriaa, kun taas yhdessä pyöriminen ja vastakkainen pyöriminen kuvaavat liikettä. Määritä molemmat kentät, kun vertaat laitteita. Tätä PVC-valintatehtävää varten asiaankuuluva kokoonpano ja suorapuristusvelvollisuus on määritettävä ennen kuin käytetään kapasiteetti-, sekoitus- tai energiavaatimuksia toisen tyyppisestä kaksoisruuvikoneesta.
Onko kartiomainen kaksoisruuvipuristin aina parempi PVC:lle?
Ei. PVC:n koostumus ja tuotevaatimukset eivät valitse geometriaa sinänsä. Vertaa ehdotettuja kartiomaisia ja yhdensuuntaisia kokoonpanoja sovituissa syöttö-, laatu- ja tuotantoolosuhteissa. Vaihdossa asennettu kone ja hyväksytyt liitännät rajoittavat valintaa, ennen kuin prosessivertailu voi hyväksyä toisen arkkitehtuurin.
Mikä malli käyttää vähemmän energiaa kiloa kohden?
Geometriatarra ei määritä vastausta. Mittaa energia ja tuotteen hyväksytty massa samalla aikavälillä käyttäen ilmoitettua laiterajaa. Vertaa tuotantoaikataulun edellyttämiä toimintapisteitä. Kone pystyy tuottamaan enemmän hyväksyttyjä kiloja tunnissa samalla kun se käyttää enemmän kWh hyväksyttyä kiloa kohden.
Voiko kartiomainen ruuvi ja piippu korvata rinnakkaissarjan?
Ne eivät ole keskenään vaihdettavia kokoonpanoja. Muuntaminen edellyttää koneen arkkitehtuurin, vaihteiston lähdöt, akseliliitännät, asennus- ja prosessiliitännät tarkistamista. Tavallista vaihtotilausta varten määritä sopiva kokoonpano asennetulle koneelle. Älä hyväksy muuntamista luettelomallinumerosta tai jaetun halkaisijan arvosta.
Mitä mallinumero, kuten 65/132, kertoo?
Nanhaiya listaa Φ65/Φ132 kartiomaisena ruuvin ja piipun halkaisijaparina. Vahvista mittojen sijainnit ja täydellinen geometria piirustuksessa. Pelkkä nimitys ei kerro käsittelyn pituutta, pyörimissuuntaa, tehoa, putken kokoa tai vaihdettavuutta. Toinen halkaisija ei ole mittaton L/D-suhde.
Mitä tietoja tarvitaan molempien kokoonpanojen vertailuun?
Ilmoita koostumuksen tarkistus, rehumuoto, tuotepiirustus, laatuvaatimukset ja vaadittu hyväksytty tuotantoalue. Sisällytä koneen kokoonpano ja liitännät vaihtotöitä varten. Pyydä kutakin toimittajaa ilmoittamaan ehdottamansa laitekoko ja koeolosuhteet ja vertaa sitten mekaanista sovitusta, tuotteen hyväksyntää ja käyttökustannuksia erillisinä päätöksinä.