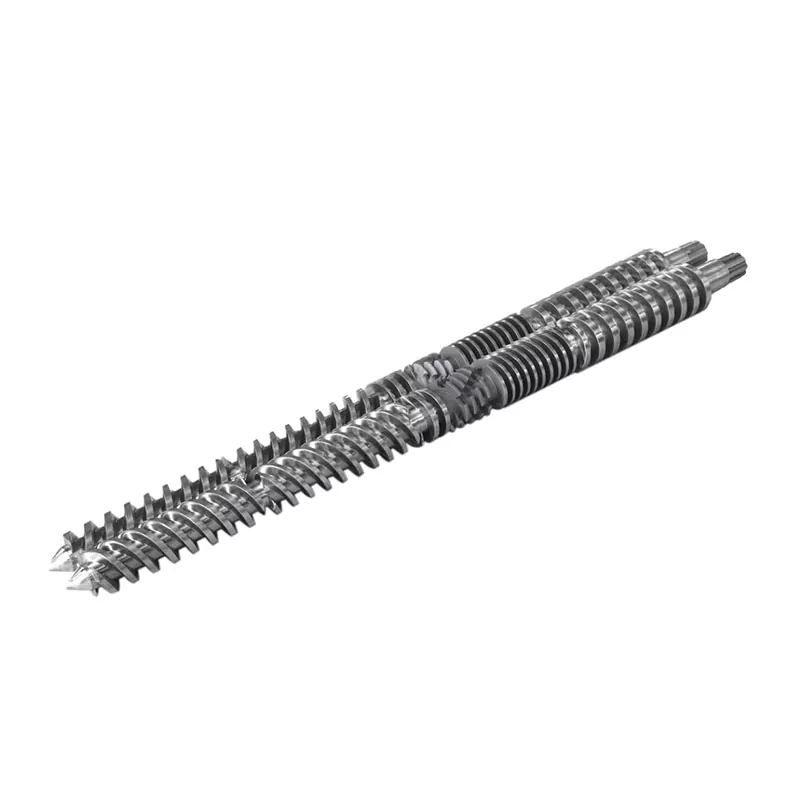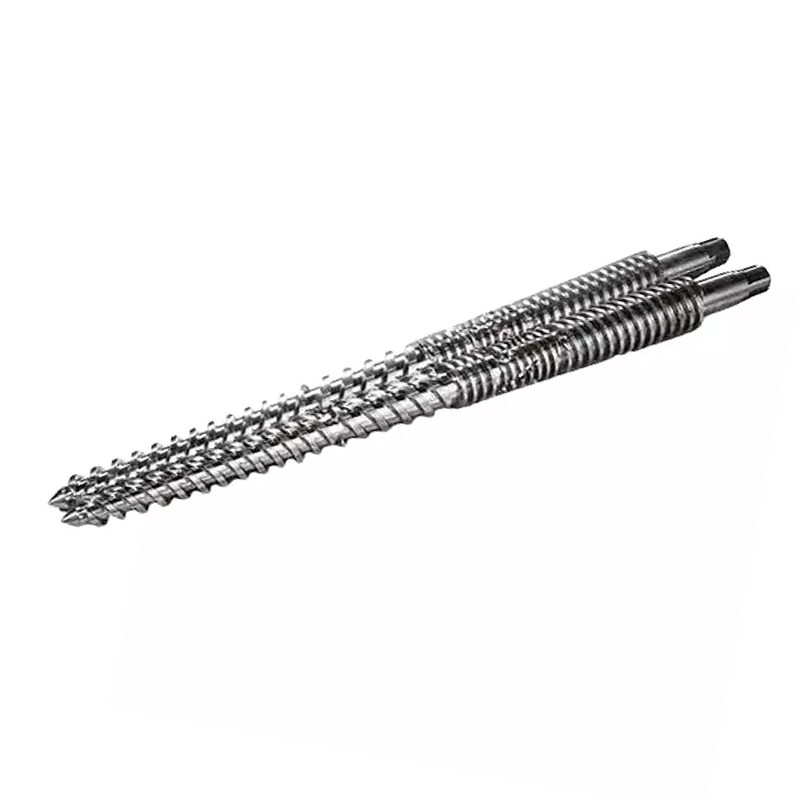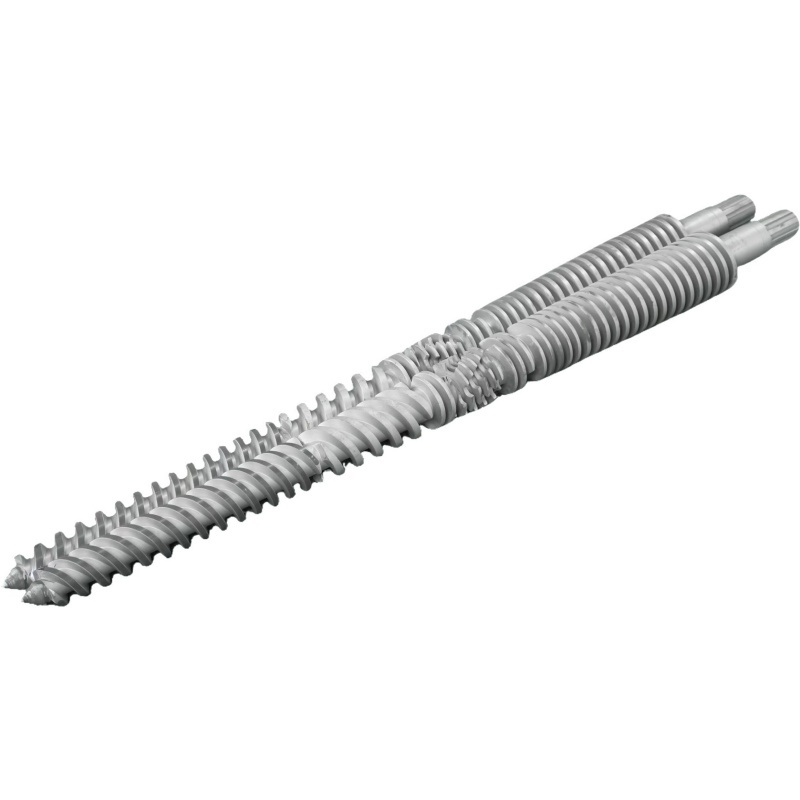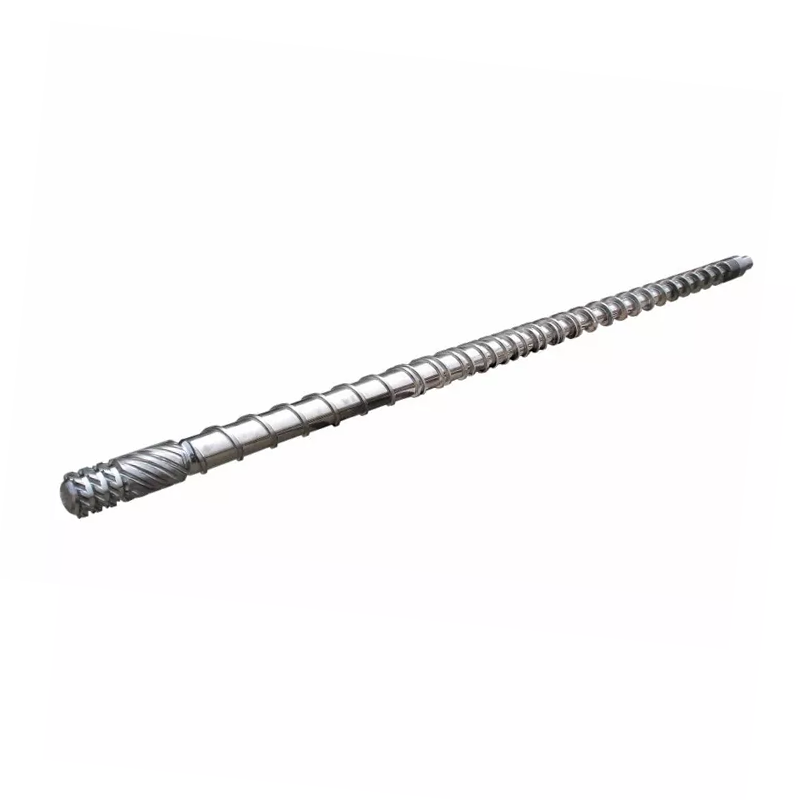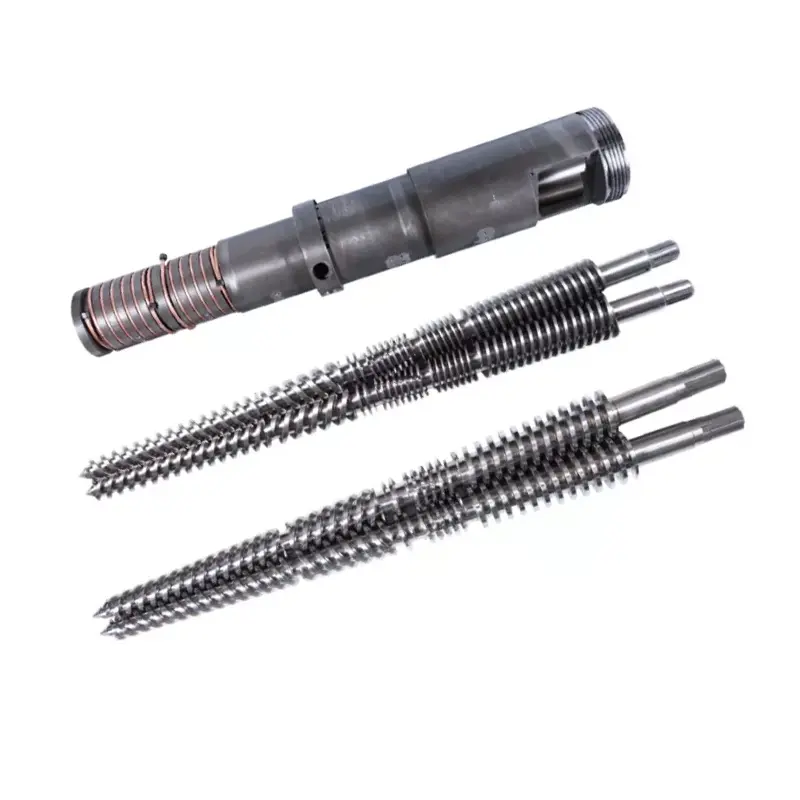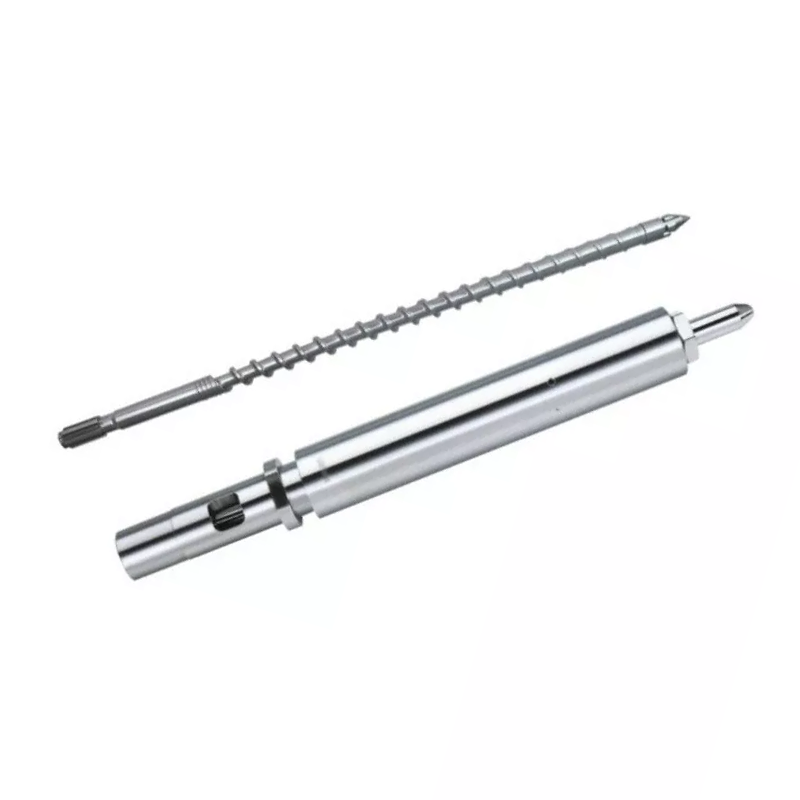
Sinunruiskuvalu ruuvipiippupäättää sulamislaadun, haavojen koostumuksen ja syklin ajan. Alla: kuinka valita geometria ja pintakäsittely hartsille, kuinka ylläpitää sarjaa ja kuinka jäljittää vika takaisin ruuviin, piippuun tai tarkistusrenkaaseen sen sijaan, että etsit sitä koneen asetusten kautta. Nitratut 38CrMoAlA-ruiskutusruuvit sisältävät 0,5–0,8 mm:n nitridoidun kerroksen 950–1050 HV:ssä, sopivat PE-, PP-, PS- ja ABS-muoviin ja käsittelevät jopa 30 % lasikuitua. Sen jälkeen tai syövyttävällä hartsilla poraus tarvitsee kovametalliruiskutusta 62 HRC:hen. Jos teho putoaa ja syklit venyvät, lue vianetsintätaulukko ennen kuin kosketat toista asetusarvoa.

Mikä on ruiskupuristusruuvipiippu?
Ruuvi ja piippu muodostavat ruiskuvalukoneen pehmitinyksikön. Yhdessä he ottavat kiinteitä pellettejä suppilosta, sulattavat ne, sekoittavat ne tasaiseksi sulatteeksi, mittaavat tarkan pistoksen ja ruiskuttavat sen muottiin. Jokainen koneen valmistama osa kulkee tämän parin läpi.
Muotit vaihtavat suuttimia, virittävät muotteja ja säätävät lämpötiloja viikkoja ennen kuin he katsovat pehmitinyksikköä. Tämä järjestys on taaksepäin. Kun ruuvi tai piippu kuluu, mikään säätimen asetusarvo ei palauta prosessia.
Ruuvin rooli plastisoinnissa
Ruuvi suorittaa suurimman osan sulatuksesta, ei lämmitinnauhojen kanssa. Tynnyrilämpö vaikuttaa, mutta hallitseva sulamismekanismi onleikkauslämpö: ruuvi vetää polymeeriä kuumaa tynnyrin seinää vasten ja kitka synnyttää lämpöä itse materiaalin sisään. Siksi ruuvin geometria muuttaa sulatuslämpötilaa, vaikka asetusarvosi eivät liiku.
Ruuvi myös mittaa laukauksen. Se pyörii plastisoituakseen, vetäytyy sisään sulan kerääntyessä kärjen eteen ja pysähtyy sitten. Etäisyys, jonka se vedetään sisään, on laukauksen koko. Kaikki sulatteet, jotka vuotavat taaksepäin lentojen yli tai tarkistusrenkaan ohi, turmelevat tämän mittauksen.
Lopuksi ruuvi ruiskuttaa. Se lakkaa pyörimästä ja ajaa eteenpäin kuin mäntä pakottaen sulatteen suuttimen läpi. Tämä kaksoisrooli, pyörivä ja edestakaisin liikkuva, erottaa ruiskutusruuvin ekstruusioruuvista.
Tynnyrin rooli lämmönsiirrossa ja eristämisessä
Tynnyri on tarkkuuspaineastia, jossa on lämmitetty reikä. Se sisältää ruiskutuspainetta, siirtää lämpöä nauhoista polymeeriin ja muodostaa kovan seinämän, jota vasten ruuvi leikkaa materiaalia.
Sen reiän on pysyttävä pyöreänä, suorana ja mittatiukkana. Kun reikä kuluu liian suureksi, ruuvin lennon ja piipun seinämän välinen välys kasvaa. Sula vuotaa sitten taaksepäin lentojen yli sen sijaan, että se liikkuisi eteenpäin, ja plastisointinopeus laskee.
Tynnyrilämmitys on kaavoitettu, yleensä syöttö, puristus ja mittaus, jokaisella on oma säädin ja termopari. Yhdellä vyöhykkeellä ajautunut termopari voi kypsentää materiaalia kuukausia, kun näyttö on normaali.
Kuinka ruuvi ja piippu toimivat yhdessä järjestelmänä
Kaksi osaa toimivat sovitettuna parina, ja paria kuvaava numero onsäteittäinen välys: puolet piipun reiän halkaisijan ja ruuvin halkaisijan välisestä erosta.
Tila on rakenteeltaan pieni. Alan peukalosääntö uudelle sarjalle on noin 0,001 tuumaa välystä kutakin ruuvin halkaisijan tuumaa kohden. 60 mm:n (noin 2,36 tuuman) ruuvin kohdalla, joka laskeutuu lähes 0,06 mm per sivu. Rakennepiirustus on auktoriteetti, ja sen tulee aina olla se numero, jota vertaat.
Tuo pieni aukko todella toimii. Se pakottaa polymeerin leikkaamaan tynnyrin seinämää vasten sen sijaan, että se liukastuisi ohi. Tupla välys ja leikkaus heikkenee, sulaminen hidastuu, teho laskee ja kone yrittää kompensoida lämmöllä, jota sen ei pitäisi tarvita.
Yhden osan vaihtaminen yksin harvoin korjaa kulunutta paria. Uusi ruuvi kuluneen piipun sisällä palauttaa vain puolet kadonneesta välyksestä, ja epäsopivuus kuluttaa uutta osaa nopeammin kuin sen pitäisi.
Ruiskupuristusruuvin anatomia
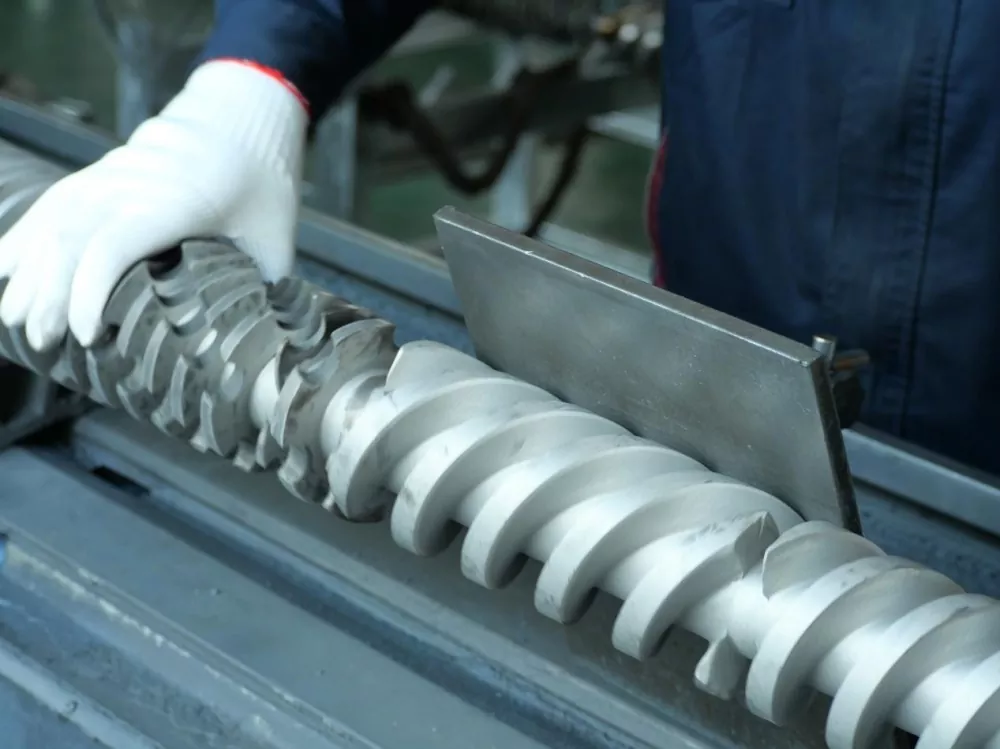
Tavallinen ruiskutusruuvi jaetaan kolmeen vyöhykkeeseen sekä kärkikokoonpanoon. Jokaisella vyöhykkeellä on tehtävä, ja jokainen epäonnistuu tunnistamallasi tavalla.
| Alue | Kanavan syvyys | Job | Miltä epäonnistuminen näyttää |
|---|---|---|---|
| Syötä | Syvä | Ota pelletit sisään, kuljeta ne eteenpäin | Sillankulku, nälkä, epävakaa rehu, epäjohdonmukainen toipuminen |
| Pakkaus (siirtyminen) | Matala | Tiivistä ja sulata polymeeri tynnyrin seinää vasten | Ei sula, sekoittuu huonosti, tämä vyöhyke kuluu ensin |
| Mittaus | Matala | Homogenoi ja pumppaa tasainen sulate | Laukauksen vaihtelu, lämpötilapiikit |
| Vihje ja tarkistusrengas | — | Tiivistä takaisinvirtausta vastaan ruiskutuksen aikana | Laukauksen koon ajautuminen, lyhyet laukaukset, tyynyn menetys |
Syöttöalue
Syvät kanavat nappaavat pellettejä suppilon kurkusta ja siirtävät niitä eteenpäin kiinteinä aineina. Tämä vyöhyke ei sula paljon. Se välittää.
Rehuongelmat naamioituvat sulamisongelmiksi. Jos pelletit tunkeutuvat kurkkuun tai syöttöosa käy liian kuumaksi ja pelletit pehmenevät ja tarttuvat aikaisin, ruuvi nälkään. Toipumisaika heilahtelee, ja laukauksen koko seuraa. Tarkista syöttökurkun jäähdytys ennen kuin moitit geometriaa.
Pakkaus (siirtymä) vyöhyke
Kanava tulee matalammaksi tällä osuudella. Tämä matala puristaa polymeerin kuumaa tynnyrin seinämää vasten ja tuottaa leikkauslämpöä, joka suorittaa sulamisen.
Puristusvyöhykkeellä kuluminen keskittyy. Paine on huipussaan täällä, ja hankaavat täyteaineet hiovat voimakkaimmin täällä. Kun mittaat kuluneen ruuvin, löydät numerot ensin tästä.
Mittausalue
Matalat, vakiosyvyydet kanavat homogenoivat sulatteen ja pumppaavat sitä eteenpäin tasaisella paineella. Tämä vyöhyke määrittää otosten välisen johdonmukaisuuden.
Mittausalueen kuluminen näkyy laukauksen vaihteluna ja sulamislämpötilan nousuna samoissa asetuspisteissä. Ruuvi työskentelee kovemmin siirtääkseen samaa materiaalia.
Ruuvin kärki, tarkistusrengas ja takaiskuventtiili
Tarkistusrengaskokoonpano, jota joskus kutsutaan takaiskuventtiiliksi, ansaitsee enemmän huomiota kuin se saa. Se istuu ruuvin kärjessä ja tekee yhden tehtävän: ruiskutuksen aikana se tiivistyy, joten sulate menee muottiin eikä takaisin ruuvin yli.
Kun se lakkaa sulkemasta, saat kuvan koon vaihtelun, lyhyitä otoksia ja katoavan tyynyn. Muovaajat viettävät viikkoja säätämällä ruiskutuspainetta, pitoaikaa ja lämpötilaa jahtaamalla tätä. Mikään niistä ei toimi, koska sulate karkaa taaksepäin kuluneen renkaan ohi.
Kolme signaalia osoittaa erityisesti tarkistusrenkaaseen. Tyyny vaihtelee laukauksen mukaan sen sijaan, että pysyisi vakiona. Laukauksen paino ajautuu, kun kone ilmoittaa normaalista palautumisesta. Ja toistettavissa oleva prosessi muuttuu yhtäkkiä arvaamattomaksi ilman, että hartsi tai kovettumis muuttuu.
Avainruuvigeometrian parametrit
Neljä numeroa kuvaa ruiskuruuvia. Ymmärrä ne, ja toimittajan tarjous lakkaa olemasta musta laatikko.
L/D-suhde: Hartsin määritelmä, kaava ja suositellut arvot
L/D suhdeon ruuvin työpituus jaettuna sen ulkohalkaisijalla. Ruuvin, joka on 22 kertaa leveämpi, L/D on 22:1. Kaava on yksinkertaisesti L jaettuna D:llä, ja suhde skaalautuu koon mukaan: 50 mm:n ruuvin 22:1 työpituus on 1 100 mm.
L/D ohjaa, kuinka paljon tilaa ruuvilla on sulaa, sekoittaa ja homogenoida. Pidempi antaa enemmän sulatuskapasiteettia ja paremman sekoittumisen. Lyhyempi antaa vähemmän viipymisaikaa, mikä suojaa lämpöherkkiä hartseja.
Ruiskutusruuvit ovat lyhyempiä kuin suulakepuristusruuvit. Ruuvi valmistelee yhden laukauksen kerrallaan sen sijaan, että pumppaa jatkuvasti, ja materiaali istuu piipussa laukausten välillä. sisäänL/D-suhteen ruiskuvaluKäytännössä useimmat koneet ovat välillä 18:1-25:1, ja 20:1-22:1 on yleinen yleiskäyttöisissä koneissa.
Lämmönherkät hartsit, kuten PVC, suosivat lyhyempää päätä, joten materiaali kuluttaa vähemmän aikaa kuumana. Tekniset muovit, jotka tarvitsevat perusteellisen sulatuksen, suosivat pidempää päätä. L/D-suhdeoppaamme kattaa kompromissit perusteellisesti.
Puristussuhde: miten se vaikuttaa leikkauslämpöön ja sulan laatuun
Puristussuhdevertaa kanavan syvyyttä syöttövyöhykkeellä kanavasyvyyteen annostelualueella. Ruuvin, jonka syöttökanava on kolme kertaa syvempi kuin sen annostuskanava, puristussuhde on 3:1.
Puristussuhde määrittää, kuinka kovaa ruuvi käyttää materiaalia. Suurempi puristus tarkoittaa enemmän leikkausvoimaa, enemmän mekaanista lämpöä ja aggressiivisempaa sulamista. Alempi puristus käsittelee polymeeriä hellästi.
Yhdistä se hartsiin, älä halua isompaa numeroa. Matalaviskositeettiset polyolefiinit tarvitsevat positiivista leikkausvoimaa sulaakseen puhtaasti. Lämmölle herkät hartsit, kuten PVC, PC ja POM, hajoavat leikkausvoiman vaikutuksesta, jonka PE kohauttaisi olkiaan. Puristussuhdeoppaamme toimii alueiden läpi.
Lennon syvyys, kanavan leveys ja niiden vaikutus ulostuloon
Puristussuhde on suhde, ja kaksi ruuvia, joilla on sama suhde, voivat käyttäytyä eri tavalla. Absoluuttisilla syvyyksillä on väliä.
Syvä annostelukanava siirtää enemmän materiaalia kierrosta kohden, mikä lisää pehmitysnopeutta, mutta se sekoittuu vähemmän perusteellisesti ja tuottaa vähemmän tasaisen sulatteen. Matala annostelukanava sekoittuu paremmin ja tuottaa tasaisemman lämpötilan pienemmällä teholla kierrosta kohden.
Lentoleveys ja helix-kulma vaikuttavat kuljetustehokkuuteen ja materiaalin näkemään leikkaukseen lentomaassa. Nämä ovat suunnittelun yksityiskohtia, jotka määrität kuvailemalla prosessiasi ruuvisuunnittelijalle, ei numeroita, jotka sinun pitäisi valita taulukosta.
Ruuvin halkaisijan ja iskun koon suhde
Ruuvin halkaisija määrittää koneen iskukapasiteetin. Suurempi ruuvi siirtää enemmän tilavuutta eteenpäin suuntautuvaa millimetriä kohti, joten se tuottaa suuremman laukauksen.
Käytännön sääntö on mukavuusnauha, ei kova raja. Suorita laukaus, joka käyttää pienen osan piipun tilavuudesta ja materiaali istuu tynnyrissä liian kauan, kiertäen kuumuutta ja hajoamista. Käytä lähes täydellä teholla ja menetät tasaiseen pakkaamiseen tarvittavan pehmusteen.
Useimmat muovaajat kohdistavat laukauksen jonnekin piipun käyttöalueen keskelle. Jos osasi on kyseisen nauhan ulkopuolella, oikea korjaus on erilainen ruuvin halkaisija, ei kovempi koneasetus.
Tässä on julkaistu mittataulukkomme, joka näyttää kuinka ammuntakapasiteetti seuraa ruuvin ja piipun kokoa rakentamallamme alueella. Käytä sitä koneesi paikantamiseen tai toimittajan tarjoaman halkaisijan tarkastamiseen.
| Laukaus (g) | Ruuvin Ø × pituus (mm) | Piipun Ø × pituus (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Kaksi asiaa kannattaa lukea sieltä. Laukauskapasiteetti kasvaa halkaisijan myötä, kuten fysiikka vaatii. Ja piipun ulkohalkaisija kasvaa sen mukana, minkä vuoksi isompi ruuvi ei ole koskaan ilmainen päivitys: se on eri konekokoluokka.
Ruiskupuristusruuvit: mitä tarvitset?
Viisi ruuviperhettä kattaa lähes kaikki injektiosovellukset. Oikea riippuu hartsistasi ja siitä, mitä osasi vaatii.
| Ruuvin tyyppi | Mitä se tekee | Paras | Heikkous |
|---|---|---|---|
| Yleiskäyttöinen (GP) | Yksi lento, kolme vakiovyöhykettä | PE, PP, PS, ABS, useimmat hyödykehartsit | Kompromissi geometriaa; kamppailee vaativien hartsien kanssa |
| Este | Toinen lento erottaa kiinteän kerroksen sulatusaltaalta | Parempi sulaminen, suurempi teho, sulamattomat osat | maksaa enemmän; overkill helpoilla hartseilla |
| Sekoitus/sekoitus | Lisää Maddock- tai pin-sekoitusosat | Värillinen perusseos, täyteaineseokset, juoville herkät osat | Ylimääräinen leikkaus; väärin lämpöherkille hartseille |
| Tuuletus (kaksivaiheinen) | Dekompressiovyöhyke ja tuuletusaukko poistavat haihtuvat aineet | Hygroskooppiset hartsit, joissa kuivaus on epäkäytännöllistä | monimutkainen; tuuletusaukko voi kuolata, jos se ei sovi yhteen |
| PVC-kohtainen | Alhainen puristus, kiillotetut pinnat, ei kuolleita kohtia | Jäykkä ja joustava PVC | Tarkoitettu; ei yleiskäyttöinen ruuvi |
Yleiskäyttöinen (GP) ruuvi: yleisin, paras?
GP-ruuvi on kompromissi ja hyvä. Se käyttää PE, PP, PS ja ABS hyväksyttävästi, mikä kattaa useimmat hyödykemuovaukset. Koneenrakentajat toimittavat sen vakiona, koska se on turvallisin oletusarvo, kun he eivät tiedä, mitä käytät.
Kompromissi maksaa, kun hartsi muuttuu vaativaksi. Lasillä täytetyn nylonin GP-ruuvi kuluu nopeasti. GP-ruuvi jäykässä PVC:ssä heikentää materiaalia. GP-ruuvi, joka on työnnetty maksimaalisen tehon saavuttamiseksi ohutseinämäiseen osaan, tuottaa sulamattoman. Kun jokin niistä kuvaa prosessiasi, tarkoitukseen rakennettu ruuvi maksaa itsensä takaisin pelkkänä romuna.
Suojaruuvi: Parempi sulanerotus ja homogeenisuus
Sulkuruuvi lisää toisen lennon sulamisvyöhykkeen läpi. Tämä lento erottaa fyysisesti jäljellä olevat kiinteät pelletit jo muodostuneesta sulatuksesta ja pitää kiinteät aineet painettuna kuumaa tynnyrin seinää vasten, jossa ne jatkavat sulamista.
Ilman estettä kiinteät hiukkaset piiloutuvat sulatusaltaan sisään, eristettynä seinästä ja voivat säilyä suuttimeen asti sulamattomina. Yhdellä sulaminen loppuu täydellisemmin ja johdonmukaisemmin.
Tuloksena on parempi sulatteen tasaisuus samalla tai suuremmalla teholla, mikä näkyy vähemmän sulamattomina, tiukempana laukauksen hallintaa ja laajemmana prosessiikkunana. Ohutseinäisiä pakkauksia, optisia osia tai muita sulamattomia osia käyttävien muotoilijoiden tulee pyytää sellaista nimellä.
Sekoitus-/sekoitusruuvi: Täytetyille ja värillisille masterbatch-materiaaleille
Sekoitusruuvit lisäävät erillisen sekoitusosan, yleensä kärjen lähelle. Maddock (uurretut) osat pakottavat sulamaan kapeiden rakojen läpi ja hajottavat sulamattomia hiukkasia leikkausvoimalla. Pin sekoittimet jakavat ja yhdistävät virtauksen jakaen värin ja täyteaineen.
Käytä sitä, kun värijuovaisuus on laatuongelma, kun masterbatch-dispersiolla on merkitystä tai kun täyteaineen jakautuminen vaikuttaa osan suorituskykyyn. Kompromissi on lisätty leikkausvoima, mikä tekee sekoitusosista väärän valinnan lämpöherkille hartseille, jotka ovat jo lähellä hajoamisrajaansa.
Tuuletus-/kaasunpoistoruuvi: Hygroskooppisille hartseille
Tuuletusruuvi toimii kahdessa vaiheessa. Ensimmäinen vaihe sulaa, sitten kanava syvenee äkillisesti ja laskee sulatuspaineen lähelle nollaa piippuun leikatussa tuuletusaukossa. Kosteus ja haihtuvat aineet karkaavat sieltä, usein tyhjiössä. Toisessa vaiheessa sulate paineistetaan uudelleen ruiskutusta varten.
Tämä toimii hygroskooppisille hartseille, joiden kuivaus on epäkäytännöllistä tai epäluotettavaa. Se sisältää myös riskin: jos kaksi vaihetta eivät täsmää, sulate työntyy ulos tuuletusaukosta kaasun sijaan. Tuuletusruuvi ja tuuletuspiippu on suunniteltava yhdessä, minkä vuoksi ne määritellään sarjaksi eikä niitä jälkiasenneta satunnaisesti.
PVC-spesifinen ruuvirakenne: Miksi vakioruuvit epäonnistuvat PVC:n kanssa
Jäykkä PVC rankaisee tavallista ruuvia kahdella tavalla kerralla. Se hajoaa leikkauksen vaikutuksesta vapauttaen kloorivetyä, joka sitten syövyttää terästä, jota vasten se istuu. Vahinko alkaa ennen kuin käyttäjä huomaa vian.
PVC-ruuvi vastaa molempiin uhkiin. Alhainen puristus pitää leikkauspinnan hellävaraisena. Kiillotetut pinnat ja kuolleet pisteeton geometria estävät materiaalia pysähtymästä ja kypsymästä. Sarja tarvitsee lähes aina korroosionkestävyyttä pintakäsittelyssä, ei vain kulutuskestävyyttä. MeidänPVC-ruuvipiippuohjainkattaa kemian ja meidänkartiomaiset kaksoisruuvipiiputtarjoa PVC:tä ekstruusiopuolella.
Kuinka valita oikea ruuvipiippu hartsille
Hartsin valinta ohjaa kaikkia muita päätöksiä sivulla: geometriaa, terästä ja pintaa. Lue taulukko ja lue sitten sen alla olevat huomautukset, koska muistiinpanoissa on varoitukset.
| Hartsi | Tyypillinen L/D | Tyypillinen puristussuhde | Ruuvin tyyppi | Erityisiä huomautuksia |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP tai este | Anteeksiantava. Tarvitsee positiivista leikkausvoimaa sulaakseen puhtaasti |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Matala viskositeetti, sulaa helposti. Hellävarainen sekoitus HIPSillä |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP tai este | Amorfinen. Katso leikkauslämpöä, juovat näkyvät helposti |
| PC- ja tekniset muovit | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Este tai GP, pieni leikkausvoima | Korkea sulamislämpötila, kapea ikkuna. Pidempi L/D, hellävarainen puristus |
| PVC jäykkä | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-kohtainen | Korroosionkestävyys ei ole valinnainen. Lyhyt oleskeluaika |
| PVC joustava | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-kohtainen | Enemmän anteeksiantava kuin jäykkä, silti syövyttävä |
| PET (aihio) | 20:1 – 24:1 | Matala, tarkka mittaus | Tarkoituksenmukainen PET | Kuivaa tai hajota se. Pieni leikkausvoima, minimaalinen oleskelu, kiillotetut pinnat |
| POM (asetaali) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, pieni leikkausvoima | Hajoaa jyrkästi ylikuumenettaessa. Tarkka lämpötilan säätö |
| Lasilla täytetty / hioma | Perushartsia kohti | Perushartsia kohti | Pohjatyyppi + kova pinta | Geometria seuraa perushartsia. Thepintamuuttuu: mene bimetalliksi |
Kuinka käyttää tätä taulukkoa:nämä ovat tyypillisiä julkaistuja alueita ja lähtökohtia, eivät spesifikaatioita. Koneesi, arvosanasi, osasi ja tuotos muuttavat numeroita. Ruuvisuunnittelija vahvistaa lopullisen geometrian todellista prosessiasi vasten. Älä koskaan tilaa yleisestä taulukosta ilman tätä keskustelua.
PP ja PE: Puolikiteinen, kohtalainen leikkausvoima
Polyolefiinit ovat helppo tapa. Ne sietävät leikkausta, sulavat leveän ikkunan päällä ja antavat anteeksi GP-ruuvin. Kohtalainen tai korkeampi puristus toimii hyvin, koska nämä alhaisen viskositeetin hartsit tarvitsevat positiivista leikkausvoimaa sulaakseen puhtaasti sen sijaan, että ne liukastuisivat puolisulan läpi.
Työnnä ulostuloa kovaa ohuille seinille, ja sulkuruuvi ansaitsee kustannukset toimittamalla täydellisemmän sulatteen samalla nopeudella.
ABS ja PS: Amorfinen, katso leikkauslämpöä
Amorfiset hartsit pehmenevät tietyllä alueella mieluummin kuin sulavat terävässä kohdassa. PS toimii alhaisella puristuksella, koska se sulaa niin helposti. ABS vaatii enemmän hoitoa: siinä näkyy raitoja ja halkeamia, kun se hajoaa, ja syynä on yleensä leikkauslämpö.
Jos ABS-osien raitoja ja asetusarvot näyttävät oikealta, epäile leikkausta ennen kuin epäilet kuivausrumpua. Lämpöherkän amorfisen hartsin aggressiivinen puristussuhde tuottaa omia vikojaan.
PC ja tekniset muovit: korkea lämpötila, pidempi L/D
PC, nylon, PBT ja niiden sukulaiset sulavat korkealle ja hajoavat sen yläpuolella. Ne tarvitsevat perusteellisen sulatuksen, mikä puoltaa pidempää L/D:tä, mutta ne myös rankaisee viipymisaikaa, mikä vastustaa sulan pitämistä isossa tynnyrissä.
Resoluutio on pidempi L/D kevyellä puristuksella ja oikeankokoisella otoksella. Muuta kuvan koko väärä PC:llä ja materiaali kiertää lämpöä, kunnes se kellastuu, olipa ruuvi kuinka hyvä tahansa.
PVC jäykkä ja joustava: korroosionkestävyys kriittinen
Kaikki yllä oleva PVC:stä koskee valintaa. Jäykkä PVC on sekä L/D:n että puristuksen alimmassa päässä, koska aika ja leikkaus ovat molemmat vihollisia. Pintakäsittelyn tulee kestää korroosiota, ei vain hankausta, mikä muuttaa metalliseoksen valintaa bimetallitynnyrin sisällä.
PET ja POM: Pieni leikkausvoima, tarkka lämpötilan säätö
PET on hygroskooppinen. Sulatteessa oleva vesi hydrolysoi polymeeriketjut, laskee luontaista viskositeettia ja jättää esimuotteja hauraiksi ja sameiksi, kun kone näyttää toimivan hyvin. Kuivaa hartsi kunnolla, käytä alhaista leikkausvoimaa, pidä viipymä lyhyenä ja määritä kiillotetut pinnat, jotta kerrostumat eivät muodostu.
POM sietää tavallista puristusta, mutta hajoaa voimakkaasti ylikuumennettaessa, ja sen hajoamistuotteet ovat vaarallisia. Lämpötilan säätö ja viipymäaika ovat tärkeämpiä kuin nerokas geometria.
Lasillä täytetyt ja hankaavat materiaalit: 30 % Line
Tässä on sivun selkein sääntö, ja se on numero, ei tunne.Lasikuitu jopa 30 %: nitrattu 38CrMoAlA-setti hoitaa sen.Rakennamme ja luokittelemme nitratut ruiskutusruuvimme juuri sitä varten, karkaisut ja karkaistut, sitten kaasunitridit 0,5–0,8 mm:n koteloon 950–1050 HV:llä.
Yli 30 % lasia tai mineraalitäyteainetta ja palonestoainetta päällä pinnan on muututtava.Nitridoitu kotelo on diffuusiokerros, ja hiomatäyte leikkaa sen läpi paljon nopeammin kuin alla oleva teräs ansaitsee.
Silloin abimetallinen ruuvipiippulakkaa olemasta päivitys ja siitä tulee oikea spesifikaatio: kovaseos ruiskutti koko ympyrän reiän kulumisvyöhykkeen ympäri, mikä nosti sisäisen kovuuden arvoon 62 HRC. Geometria seuraa edelleen perushartsia. Vain pinta muuttuu. Meidänbimetalli vs nitrid ohjaintoimii kustannuslogiikan kautta.
Tynnyrityypit, materiaalit ja pintakäsittelyt
Tynnyri ei petä dramaattisesti. Se avautuu, hiljaa ja vie tuotosi mukanaan. Materiaali ja pinta ratkaisevat, kuinka kauan se kestää.
Tavallinen nitrattu terästynnyri: Sovellukset ja rajat
Nitraus diffundoi typpeä teräksen pintaan muodostaen kovan kotelon. Kaasunitridaamme 38CrMoAlA-ruiskutusruuvejamme 500–560 °C:ssa, jolloin syntyy 0,5–0,8 mm paksu nitrattu kerros 950–1050 HV:ssä. Se lisää kulutuskestävyyttä 30–40 % käsittelemättömään teräkseen verrattuna.
Pohjateräs karkaistu ja karkaistu ensin, mikä nostaa leikkauskulumiskestävyyttä itsestään 50 %. Yhdessä nämä kaksi vaihetta antavat noin 10 000–20 000 tunnin käyttöiän syövyttämättömille hartseille, kuten PE ja PP.
Sen rajana on kotelon syvyys. Kun hankaus leikkaa nitridoidun kerroksen läpi, alla oleva pehmeämpi ydin kuluu nopeasti. Arvioimme lasikuituvahvisteisille yhdisteille tarkoitetuille nitridoiduille ruiskuruuveillemme jopa 30 % (esim. PA plus lasikuitu). Sen yläpuolella tai syövyttävillä hartseilla nitrattu kotelo on parempi ja pinnan on muututtava.
Bimetallitynnyri: rakenne, kustannukset ja milloin se kannattaa
Bimetallipiippu pitää seosteräsrungon ja sulattaa erillisen kulutusseoksen poraukseen. Tynnyreissämme ruiskutamme kovaseosta reiän kulumisvyöhykkeen koko ympyrän ympärille, jolloin sisäkovuus on 62 HRC.
Se on erilainen suoja typpeä vastaan. Nitrattu kotelo on diffuusiokerros, joka mitataan millimetrin murto-osissa. Ruiskutettu tai sulatettu metalliseosreikä on kerros eri metallia, ja hankaavan täyteaineen on päästävä sen kaiken läpi.
Seos valitaan uhan mukaan. Kovametalli- ja volframikarbidipinnat kestävät lasin ja mineraalitäyteaineiden aiheuttamaa hankausta. Nikkelipitoiset seokset kestävät korroosiota PVC:stä ja paloa hidastavista yhdisteistä. Valitse väärä seos ja olet maksanut bimetallitynnyristä, joka ratkaisee väärän ongelman.
Se kannattaa aina, kun rehusi on hankaavaa tai syövyttävää. Aritmetiikka on yksinkertainen: jos bimetallisetti kestää useita kertoja niin kauan kuin nitridoitu materiaalisi, korkeampi ostohinta jakautuu pienemmäksi vuosikuluksi, ennen kuin lasket vältettävät romut ja seisokit.
Segmentoitu vs monoliittinen piippu: Joustavuus vs tarkkuus
Monoliittinen (yksiosainen) tynnyri koneistetaan yhdestä rungosta. Se säilyttää suoruuden ja samankeskisyyden parhaiten, ja se on normi ruiskuvalussa, jossa tarkkuus ajaa haavojen tasaisuutta.
Segmentoidut tynnyrit pultautuvat yhteen osista, mikä mahdollistaa kuluneen osan vaihtamisen romuttamatta koko tynnyriä ja mahdollistaa tuuletusaukkojen joustavan sijoittamisen. Kauppa on kohdistusta: jokainen liitos on mahdollisuus kohdistusvirheeseen, ja injektiokoneet eivät ole niin anteeksiantavia kuin ekstruuderit.
Pohjateräs ja siihen sopivat pintavaihtoehdot
38CrMoAlAon perusteräs, josta koneistamme ruiskuruuvit, ja se on syystäkin alan oletusarvo. Sen kromi-molybdeeni-alumiinikemia on suunniteltu nitridaukseen: alumiini muodostaa kovia, pysyviä nitridejä koteloon, kun taas ydin pysyy sitkeänä.
Pohjateräs kantaa mekaanisen kuorman. Sen päällä oleva pinta kestää kulumista, ja siinä on todellinen valinta. Kuten aruuvipiippujen valmistajatoimitamme koko pintavalikoiman, ja jokainen vastaa eri uhkaan:
- Nitraus— 0,5–0,8 mm kerros 950–1050 HV:llä. Puhtaat hartsit, lasikuitu jopa 30 %.
- Bimetallipinnoite— kova seos sulatettuna reiän kulumisalueen ympärille, poraus 62 HRC:hen. Hankaava ja syövyttävä käyttö.
- Volframikarbidin ruiskutus- kovimpiin hankaustapauksiin.
- Kromipinnoitus- sileä, irrotettava pinta. Auttaa värinmuutoksissa ja tarttumisessa, ei voimakkaassa hankauksessa.
- Ruostumaton teräs— kun korroosionkestävyys tai materiaalin puhtaus johtavat vaatimuksiin kulumisen sijaan.
Ruuvipiippumateriaalioppaamme vertailee pohjateräksiä kokonaisuudessaan.
Pintakäsittelyt verrattuna
| Materiaali / käsittely | Kovuus | Kulutuskestävyys | Korroosionkestävyys | Paras |
|---|---|---|---|---|
| 38CrMoAlA, nitrattu | 950–1050 HV, 0,5–0,8 mm kerros | Hyvä | Kohtalainen | PE, PP, PS, ABS; lasikuitu jopa 30 %. Taloudellinen oletusarvo |
| Bimetallipinnoite | Poraus 62 HRC:hen | Erinomainen | Hyvä | Lasitäyteinen yli 30 %, mineraalitäyte, uudelleenhionta, hiomakäyttö |
| Volframikarbidin ruiskutus | Erittäin korkea | Erinomainen | Hyvä | Vaikeimmat hankaustapaukset |
| Nikkelipohjainen metalliseospinta | Valittu formulaation mukaan | Hyvä | Erinomainen | PVC, fluoripolymeerit, palonestoaineet |
| Kova kromipinnoite | Kova, erittäin ohut | Kohtalainen | Hyvä | Tasainen vapautuminen, helpompi värinvaihto, tarttumaton |
| Ruostumaton teräs | Luokkakohtaisesti | Kohtalainen | Erinomainen | Korroosio- tai puhtausohjatut sovellukset |
Määritä pinta likaisimmalle syötölle, jota siima todella kulkee, ei puhtainta. Puhtaan kotelon määrittäminen on yleisin tapa, jolla uusi sarja kuolee aikaisin.
Huolto: Kuinka saada kaikki setin tarjoamat tunti
Huolto ei peruuta kulumista. Se estää sinua lisäämästä vältettävää kulumista väistämättömän tyypin päälle, ja se antaa sinulle tietoja vaihdon suunnitteluun sen sijaan, että reagoisit siihen.
Rutiinitarkastuksen tarkistuslista
| Taajuus | Mitä tarkistaa | Miksi |
|---|---|---|
| Joka vuoro | Sulamislämpötila vs. normaali, palautumisaika, pehmusteen konsistenssi, moottorin kuormitus | Nämä ajautuvat ennen kuin vikoja ilmaantuu |
| Jokainen materiaali tai väri muuttuu | Tyhjennä kokonaan; tarkasta, onko tyhjennys mustia täpliä tai huonontunutta materiaalia | Täplät tarkoittavat kuolleita kohtia tai hajoamista jossain |
| Kuukausittain | Tarkista lämpöparit ja lämmitysnauhat; tarkista syöttökurkun jäähdytys | Ajautunut anturi kypsentää materiaalia kuukausia huomaamatta |
| Aina kun ruuvi on irti | Mittaa lennon ulkohalkaisija ja piipun reiän ID merkityistä kohdista; tarkasta tarkistusrengas | Ruuvi on jo irti. Kymmenen minuuttia mittausta on ilmaista dataa |
| Vähintään vuosittain (hankaava tai syövyttävä käyttö) | Suunniteltu veto: täysi kulumismittaus, kohdistuksen tarkistus, kirjaa lukemat | Täyte-, PVC- ja uudelleenhiontakäyttö kuluu paljon nopeammin kuin puhdas hartsi |
Oikea huuhtelumenetelmä hartseja tai värejä vaihdettaessa
Tyhjennä ennen jokaista pysähdystä ja jokaista vaihtoa, poikkeuksetta kiireisinä päivinä. Tynnyrin sisällä jäähtymään jätetty materiaali hajoaa, paistuu pinnoille ja palaa myöhemmin mustina täplinä asiakkaan osassa.
Käytä kaupallista huuhteluainetta värin vaihtamiseen, sammutuksiin ja ennen vaihtamista lämpöherkkään polymeeriin. Virgin PE tai PP käsittelee rutiinisiirrot yhteensopivien materiaalien välillä. Korkean lämpötilan hartsit, kuten PC ja PMMA, kestävät kovemmin ja tarvitsevat aggressiivisempaa puhdistusta.
Tyhjennä ennen sammuttamista, ei vain ennen käynnistystä. Se, mitä jätät jäähdytystynnyriin, tulee ongelmaksi, jota taistelet seuraavassa käynnistyksessä.
Ruuvin ja piipun välisen välyksen mittaaminen
Tämä on mitta, joka muuttaa mielipiteen tosiasiaksi, ja useimmat kaupat ohittavat sen.
- Vedä ja puhdista ruuvi.Kuuma, messinki- tai kuparityökaluilla. Älä koskaan teräskaapimia, jotka leikkaavat käsiteltyä pintaa, josta ruuvi riippuu.
- Merkitse mittauspaikattyöskentelypituudella: syöttö, siirtyminen ja annostelu vähintään.
- Mittaa lento ODulkoisella mikrometrillä jokaisessa kohdassa, joka ottaa lukemia useista kohdista kehän ympärillä epätasaisen kulumisen havaitsemiseksi.
- Mittaa piipun reiän IDporaustulkilla vastaavissa kohdissa ja syvyyksissä.
- Laske säteittäinen välys:vähennä lennon OD porauksen ID:stä ja jaa kahdella.
- Vertaa rakennuspiirustukseenja kirjaa jokainen lukema päivämäärällä ja ajotunnilla.
Tulkitse tulos alkuperäistä selvitystä vastaan, ei yleislukua vastaan. Hyödyllinen myymäläsääntö: kun välys on kasvanut suunnilleen kaksinkertaiseksi rakennusarvon tai kun teho on laskenut huomattavasti samalla ruuvin nopeudella, aloita vaihdon suunnittelu. Vaiheittainen mittausoppaamme kattaa menetelmän täydellisesti.
Puhdistusaikataulu ja puhdistusyhdistetyypit
Yhdistä yhdiste työhön. Mekaaninen (hankaava) puhdistava kuorinta, jolla on korkea viskositeetti. Kemialliset puhdistukset hyökkäävät hajonneeseen materiaaliin ja hiileen. Vaahtoavat huuhtelut laajenevat saavuttaakseen kuolleet kohdat, jotka laminaarivirtaus kaipaa.
Syväpuhdistusvälit riippuvat hartsista. Korkean lämpötilan polymeerit muodostavat hiiltä nopeammin ja tarvitsevat useammin syväpuhdistuksen. Juoksit mitä tahansa, pidä intervallit aikataulussa sen sijaan, että odotat, että mustat täplät ajoittavat sen puolestasi.
Milloin korjata vs milloin vaihtaa
Vertaa käyttövuoden kustannuksia, älä kahta hintalappua. Uudelleenrakennus, joka maksaa puolet vähemmän mutta tuottaa kolmanneksen vuosista, on kallis vaihtoehto valepuvussa.
Korjaus kallistuu oikeaankun kuluminen on mittakaavaa ja kohtalaista, epäjalo metalli on ehjä, tämä on ensimmäinen uusinta ja geometria sopii edelleen hartsillesi.
Vaihto kallistuu oikeaankun korroosio on syventynyt, kun ruuvi on jo uusittu aiemmin, kun materiaalisi on vaihtunut ja vanha geometria ei enää sovi tai kun sarja on yleinen koko, jonka vaihtohinta on lähellä korjaushintaa.
Korjaus vs vaihto -oppaassamme on täydellinen päätöstaulukko.
Vararuuvitynnyrien oikea säilytys ja käsittely
Varasarjasta on hyötyä vain, jos se on suora ja puhdas silloin, kun sitä tarvitset. Säilytä ruuveja vaakasuorassa tuella koko pituudelta, älä koskaan nojaa kärkeen. Päällystä ne ruostetta vastaan, pidä ne peitettyinä ja säilytä tekniset tiedot ja mitatut kovuusluvut osan kanssa.
Varasarjan kiertostrategiaon arvokkaampi kuin mikään nopeutettu maksu, ja melkein yksikään toimittaja ei kerro sinulle tätä. Osta uusi, ennen kuin nykyinen sarja epäonnistuu. Suorita uusi sarja, lähetä vanha uusittavaksi tuotannon jatkuessa ja säilytä uusittu sarja hyllyssä varavarana.
Omistat nyt vuorottelun ilman suunnittelemattomia seisokkeja, ja jokainen tuleva vaihto tapahtuu aikataulusi mukaan lauantain kello kahden sijaan. Strategia maksaa yhden sarjan käyttöpääomaa ja maksaa sen takaisin heti, kun vikaa ei tapahdu.
Onko se prosessi vai kone? Päätöksen portti
Tässä on osio, jota kukaan kilpailija ei kirjoita, ja se säästää enemmän aikaa kuin tämän oppaan muu osa yhteensä.
Kun muovausvika ilmenee, useimmat ryhmät kurkottavat koneen asetuksia. Lämpötila, vastapaine, ruiskutusnopeus, pitoaika. Joskus se on oikein. Mutta kun pehmitinyksikkö on kulunut, mikään asetus ei palauta prosessia, ja viikot katoavat etsimiseen, joka ei koskaan onnistuisi.
Käytä tätä porttia ennen kuin kosketat toista asetuspistettä.
1. Onko mikään muuttunut?Uusi hartsierä, uusi väriaine, uusi jauhatussuhde, uusi muotti, jonkun säätämä asetus? Jos kyllä, hae muutosta. Tämä on prosessiongelma, kunnes toisin todistetaan.
2. Ilmestyikö vika yhtäkkiä vai hiipikö se yli viikkojen sisään?Äkilliset kohdat muutoksessa tai rikkoutuneessa komponentissa. Asteittainen kuluminen. Kulutus ei tule yössä.
3. Onko tyyny johdonmukainen lyönnistä toiseen?Epäjohdonmukainen tyyny on sekkirenkaan puhuminen. Tarkista se ennen mitään muuta.
4. Onko teho laskenut samalla ruuvin nopeudella vai onko palautumisaika venynyt?Molemmat osoittavat välystä, mikä tarkoittaa ruuvin tai piipun kulumista. Asetukset eivät voi palauttaa kadonnutta tilaa.
5. Nouseeko sulan lämpötila muuttumattomilla asetusarvoilla?Ruuvi tuottaa ylimääräistä leikkauslämpöä, yleensä koska se toimii kovemmin kulunutta välystä vastaan.
6. Palaako mustia pilkkuja jokaisen puhdistuksen jälkeen?Materiaali on kuolleessa paikassa. Vanhemmassa sarjassa tuo kuollut kohta on usein kulunut, ja siinä on hajonnutta sulaa.
Kolme tai useampi "kyllä"-vastausta kysymyksiin 3–6 tarkoittaa, että kone ilmoittaa, että pehmitinyksikkö on kulunut. Lopeta viritys. Vedä ruuvi ja mittaa se.
Mittaus kestää tunnin. Mekaanisen vian jahtaaminen asetusten kautta kestää viikkoja, eikä se koskaan konvergoi, koska vastausta ei koskaan ollut ohjaimessa.
Vianetsintäopas perussyytaulukolla
Jokainen alla oleva vika voi johtua prosessista tai mekaanisesta kulumisesta. Taulukko nimeääruuvi ja piippuperimmäinen syy, koska se on puoli kaikki muut jättävät pois.
| Ongelma | Oire | Ruuvin / tynnyrin syy | Korjaava toimenpide |
|---|---|---|---|
| Mustia raitoja/polttojälkiä | Tummat täplät tai raidat osassa; pahempi pysähdyksen jälkeen | Hajonnut materiaali on juuttunut kuluneeseen tilaan tai kuolleeseen paikkaan; uurrettu poraus; vaurioitunut ruuvin pinta | Syvä puhdistus. Jos pilkkuja palaa, vedä ja tarkasta. Tarkista pisteytykset ja kuluneet välys. Vaihda, jos sarja sisältää materiaalia |
| Epäjohdonmukainen kuvakoko / lyhyet laukaukset | Shot paino ajautuu; tyyny vaihtelee laukauksesta toiseen | Tarkista, ettei rengas ole tiivis(yleisin); kuluneet lennot, jotka antavat sulatteen vuotaa taaksepäin; tynnyrin reikä ylimitoitettu | Tarkista ensin tarkistusrengas. Mittaa sitten välys. Asetukset eivät korjaa vuotavaa takaiskuventtiiliä |
| Sulamislämpötilan nousu | Todellinen sulamislämpötila asetusarvojen yläpuolella; materiaalin värjäytymistä | Liiallinen leikkaus, joka johtuu väärästä puristussuhteesta; kulunut välys vaikeuttaa ruuvin toimintaa; ajautunut termopari | Tarkista lämpöparit. Tarkista ruuvin nopeus ja vastapaine. Jos hartsin geometria on väärä, ruuvi on korjaus |
| Hidas palautuminen / pitkä plastisointi | Toipumisaika venyy; syklin aika kasvaa | Kulunut välys vähentää pumppaustehoa; rehuosaston kysymys; väärä geometria hartsille | Tarkista ensin syöttökurkun jäähdytys ja pellettisyöttö. Mittaa sitten välys piirustusta vasten |
| Nouseva moottorin kuormitus / vastapaine | Moottorivahvistimet nousevat vakioteholla; vääntömomenttihälyttimet | Ruuvin vetäminen reiässä (väärin kohdistus, taipunut ruuvi); liiallinen leikkaus; heikentynyt materiaalin rakennuskestävyys | Tarkista kohdistus ja ruuvien suoruus. Taipunut ruuvi kuluttaa reiän toista puolta ja tuhoaa myös uuden piipun |
| Materiaalin hajoaminen/värimuutos | Kellastuminen, löystyminen, hauraus, haju | Viipymäaika liian pitkä (ampuminen liian pieni piippuun); liian aggressiivinen leikkaus; kuolleet paikat, jotka pitävät materiaalia | Tarkista laukauksen koon ja piipun kapasiteetin suhde. Vähennä leikkausta. Lämmönherkissä hartseissa alhaisempi puristusruuvi voi olla ainoa oikea korjaus |
| Sulamaton / kiinteitä hiukkasia osittain | Kovia pilkkuja; linssin kaltaiset viat; heikkoja kohtia | Riittämätön sulatuskapasiteetti: L/D liian lyhyt, puristus väärä, ulostulo työnnetty yli sen, minkä ruuvi voi sulattaa tai kulunut välys | Vähennä tuotantoa tai päivitä sulkuruuviksi. Jos sarja on kulunut, mikään asetus ei palauta sulamista |
| Värijuovia / huono hajonta | Epätasainen väri; masterbatch ei hajoa | Ei sekoitusosaa; kulunut ruuvi sekoittuu huonosti; väärä ruuvi täytetylle tai värilliselle seokselle | Määritä sekoitusosa (Maddock tai pin). Varmista, ettei ruuvi ole vain ensin kulunut |
Mustat raidat tai palamisjäljet
Hajoanut polymeeri makaa jonnekin ja irtoaa palasiksi. Klassisia piilopaikkoja ovat kulunut välys, uurrettu reikä, vaurioitunut tarkistusrengas ja kaikki kuolleet paikat, joissa virtaus pysähtyy.
Ensin syväpuhdistus. Jos täplät tulevat takaisin perusteellisen puhdistuksen jälkeen, materiaali ei ole pelkkää jäännöstä. Sitä valmistaa jatkuvasti yksi paikka koneessasi, ja sinun on vedettävä ruuvista ja löydettävä se.
Epäjohdonmukainen kuvakoko tai lyhyet otokset
Tarkista rengas ennen kuin kosketat asetusta. Kun takaiskuventtiili lopettaa tiivistymisen, sulaa karkaa taaksepäin ruiskutuksen aikana, ja koneen mielestä mittaama laukaus ei ole muotin vastaanottama laukaus.
Lahja on tyyny. Johdonmukainen prosessi pitää vakaan tyynyn. Kun tyyny vaeltelee laukauksesta toiseen, sulaa menee jonnekin sen ei pitäisi.
Sulamislämpötila nousee tai liian korkea
Mittaa todellinen sula koettimella sen sijaan, että luotat asetusarvoihin. Jos todellinen sulate kulkee selvästi vyöhykkeiden yläpuolella, ylimääräinen lämpö tulee leikkausvoimasta, ei nauhoista.
Leikkauslämpö nousee, kun puristus on liian aggressiivinen hartsille, kun ruuvin nopeus on liian suuri, kun vastapaine on liian suuri ja kun kuluneen ruuvin on työskenneltävä kovemmin liikuttaakseen samaa materiaalia.
Hidas ruuvin palautuminen / pitkä plastisointiaika
Aloita suppilosta. Siltapelletit, ylikuumentunut syöttökurkku ja riittämätön rehun jäähdytys rasittavat ruuvia ja venytyksen palautumista, eikä mikään niistä ole ruuvivika.
Jos rehu on tervettä ja palautuminen edelleen hidasta, mittaa välys. Pumppaustehonsa menettäneen ruuvin kuluminen kestää kauemmin täyttää saman pistoksen, ja syklin aika heijastaa sitä.
Nouseva moottorin kuormitus tai vastapaine
Nousevat ampeerit tasaisella teholla tarkoittaa, että jokin vastustaa. Vääntynyt ruuvi, joka vetää reiässä, on vaarallinen tapaus: se kuluttaa piipun toista puolta ja sitä vasten asennettu uusi ruuvi kuluu samalla tavalla samassa aikataulussa.
Tarkista suoruus ja kohdistus ennen kuin tilaat mitään. Yksipuolinen reiän kuluminen on sormenjälki.
Materiaalin hajoaminen tai värimuutos
Kaksi syytä hallitsee: materiaali on liian kuuma tai se on ollut kuuma liian kauan. Toinen on se, jota ihmiset kaipaavat.
Tynnyrin lehdille aivan liian pieni haukku sulaa istuen jakso toisensa jälkeen ja kypsennä varovasti, kunnes se kellastuu. Mikään ruuvirakenne ei korjaa alamittaista laukausta ylimitoitettuun piippuun. Korjaa ruuvin halkaisija tai siirrä työ pienempään koneeseen.
Kuinka tilata vaihtoruuvipiippu
Mikään kilpailija ei kata tätä, ja se on osa, jota ostajat todella tarvitsevat. Tilaatpa sitten OEM:ltä tai riippumattomaltaruuvipiippujen tehdas, samat tiedot ohjaavat lainausta.
Mitat ja tekniset tiedot, jotka sinun on toimitettava
- Koneen merkki ja malli.Tyyppikilven kuva riittää vahvistamaan asennus- ja vetopään mitat.
- Ruuvin halkaisija ja L/D-suhde,piirustuksesta tai mitattuna suoraan.
- Hartsi, täyteainesisällöllä.Tämä ohjaa pohjaterästä ja pintakäsittelyä enemmän kuin mikään muu luettelossa oleva.
- Laukauksen koko ja tavoitesykli,joten geometria voidaan optimoida kopioimisen sijaan.
- Piirustus tai kulunut näyte.Kumpikin toimii. Kulunut osa voidaan mitata ja koko geometria rekonstruoida.
- Mikä meni viimeksi pieleen.Lähetä kulumiskuvio osan mukana. Tasainen mittahäviö kertoo kulumisesta. Pitting sanoo korroosiota. Yksipuolinen kuluminen kertoo kohdistuksen, jota uusi ruuvi ei korjaa.
Ostajat unohtavat tämän viimeisen esineen, ja se estää sinua ostamasta uskollista kopiota epäonnistumisesta.
OEM-Match vs Custom Design: plussat ja miinukset
OEM-ottelutoistaa alkuperäisen geometrian. Se on oikea kutsu, kun alkuperäinen ruuvi sopi prosessiisi ja yksinkertaisesti kului loppuun. Ennustettava, todennettavissa piirustuksen perusteella, ei prosessin uudelleentarkistusta.
Mukautettu muotoilumuuttaa geometrian sopimaan siihen, mitä käytät tänään. Se on oikea kutsu, kun prosessi liikkui ja ruuvi ei: lisäsit uudelleen hiontaan, vaihdoit täytettyä laatua, vaihdoit lähtökohteita tai alkuperäinen ruuvi ei koskaan käsitellyt hartsiasi hyvin.
OEM-tulikon tilaaminen prosessin muuttuessa toistaa ongelman uudessa teräksessä. Räätälöidyn suunnittelun tilaaminen, kun alkuperäinen oli kunnossa, lisää kustannuksia ja uusimista turhaan. Kulutuskuvio kertoo, missä tilanteessa olet.
Mitä odottaa hankittaessa Kiinasta
Toimitusaika riippuu geometriasta, pintakäsittelystä ja siitä, onko piirustus olemassa. Pyydä sitä kirjallisesti tarjouksesi yhteydessä ja kysy mistä kello alkaa: piirustuksen vahvistuksesta vai ostotilauksesta. Ne eivät ole samat päivämäärät, ja ero on usein viikko.
Kolme asiaa, jotka kannattaa kiinnittää huomiota ennen sitoutumista:
- Kun tuotanto alkaa.Kuluneen näytteen käänteinen suunnittelu lisää aikaa, ennen kuin yksittäinen siru leikataan. Piirustus poistaa tämän vaiheen.
- Mitä pintakäsittely lisää.Bimetallipinnoitus ja kovametalliruiskutus ovat erillisiä prosessivaiheita, joilla on oma jononsa.
- Merirahti erikseen.Se ei ole valmistuksen läpimenoajassa, ja se on numero, joka yllättää ensikertalaiset ostajat.
Oma tarjouksemme on suunnittelultaan läpinäkyvää: annamme arvioidut kustannukset, jotka kattavat tuotteen, kuljetuksen ja jatkuvan ylläpidon, joten jälkikäteen ei ole mitään selvitettävää. Saat tarjouksen 12 tunnin sisällä.
Suunnittele läpimenoaika aiemmin kuvatulla varasarjan kierrolla. Kulutuslokerosta tilattu setti toimitetaan aikataulusi mukaan. Viasta tilattu setti kulkee lentoteitse kelloa vasten hintaan, jota kukaan ei halua selittää.
Laadun hyväksymiskriteerit ja tarkastuspisteet
Nämä ovat shekkejä, jotka erottavat todellisen toimittajan halvasta. Pyydä niitä kirjallisesti ennen tilauksen tekemistä ja tarkista ne, kun setti saapuu:
- Ulkohalkaisija useissa kohdissa kunkin lennon varrella
- Poran halkaisija ja sylinterimäisyys
- Pinnan kovuus kuin amitattu arvo(HV tai HRC), ei luettelospesifikaatio
- Nitrattu kotelon syvyys tai seoskerroksen syvyys bimetallireiässä
- Samakeskeisyys ja suoruus
- Pinnan karheus (Ra)
- Perusteräslaatu, vahvistettu
Kovuus ja kotelon syvyys ovat kaksi tärkeintä, ja kaksi useimmiten hiljaa alennetaan. Nitrattu kerros 950–1050 HV ja 0,5–0,8 mm:n syvyydessä on spesifikaatio, jota voit pitää toimittajana. "Nitridoitu" sellaisenaan ei ole.
Jos lainaus putoaa dramaattisesti muiden alle, kysy, mikä teräs on ja kuinka syvä käsittely kulkee. Siinä ero piiloutuu melkein aina, ja maksat sen takaisin varhaisessa käytössä.
Täydellinen hankintaohjeemme on mukautetussa ruuvipiippujen tilausoppaassa.
Tarvitsetko vaihtoa tai mukautettua ruiskutusruuvipiippua? Lähetä koneen malli, piirustus tai kulunut näyte. Tarjoamme 12 tunnin sisällä.
Pyydä tarjous ruuvitynnyristäUsein kysytyt kysymykset
K: Kuinka kauan ruiskupuristusruuvipiippu kestää?
V: Ei-syövyttävillä hartseilla, kuten PE ja PP, nitratut 38CrMoAlA-ruiskutusruuvimme toimivat noin 10 000–20 000 tuntia. Lasitäyteiset yhdisteet, PVC ja voimakas jälkihionta vähentävät sitä, ja kuinka pitkälle se riippuu täyteainepitoisuudesta ja tehosta. Älä käytä kelloa ja toivo: mittaa. Tarkista lennon ulkohalkaisija ja reiän tunnus rakennuspiirustukseen vähintään kerran vuodessa hiomakäytössä ja kirjaa trendi. Trendi, ei tuntiluku, kertoo, milloin tilata seuraava sarja.
K: Mikä on ruuvin ja piipun välinen vakiovälys?
V: Yksittäistä lukua ei ole, koska välysasteikko on ruuvin halkaisijalla. Alan peukalosääntö uudelle sarjalle on noin 0,001 tuuman säteittäinen välys kutakin ruuvin halkaisijan tuumaa kohden, joten 60 mm:n ruuvi laskeutuu lähelle 0,06 mm:n sivua kohden. Rakennepiirustuksesi on auktoriteetti. Käytännön huoltorajana, kun mitattu välys on kasvanut suunnilleen kaksinkertaiseksi rakennusarvoon verrattuna tai teho on laskenut huomattavasti samalla ruuvin nopeudella, suunnittele vaihto.
K: Voinko käyttää yhtä ruuvia useille eri hartseille?
V: Perheen sisällä kyllä. Yleiskäyttöinen ruuvi käsittelee PE, PP, PS ja ABS hyväksyttävästi, minkä vuoksi koneenrakentajat toimittavat sen vakiona. Perheissä, ei. GP-ruuvi jäykässä PVC:ssä heikentää materiaalia ja syövyttää terästä. Lasillä täytetyn nylonin GP-ruuvi kuluu nopeasti. Ja yhdelle lyöntitilavuudelle mitoitettu ruuvi ei voi palvella työtä, jossa käytetään pientä osaa piippusta ilman materiaalin keittämistä. Jos hartsisi ylittävät nämä raot, tarvitset useamman kuin yhden ruuvin tai ruuvin, joka on suunniteltu kovimpaan tapaukseen.
K: Mistä tiedän, onko ruiskupuristusruuvini kulunut?
V: Kone kertoo ensin, ja mikrometri vahvistaa sen. Tarkkaile tehon putoamista samalla ruuvin nopeudella, palautumisajan venymistä, sulamislämpötilan nousua muuttumattomilla asetusarvoilla, mustia pilkkuja, jotka palaavat puhdistuksen jälkeen, ja laukauksen koon ajautumista. Mikä tahansa näistä oikeuttaa ruuvin vetämisen. Mittaa sitten lennon OD mikrometrillä ja reiän ID porausmittarilla vastaavista kohdista ja vertaa säteittäistä välystä piirustukseen. Oireet viittaavat; mittaus vahvistaa.
K: Mikä on bimetallinen ruuvipiippu ja milloin tarvitsen sellaisen?
V: Bimetallinen tynnyri pitää seosteräsrungon ja sulattaa kovemman kuluvan metalliseoksen poraukseen. Ruiskutamme tynnyriimme kovaseosta koko ympyrän reiän kulumisvyöhykkeen ympäri, jolloin sisäkovuus on 62 HRC. Viiva on helppo piirtää:lasikuitu jopa 30 % toimii hyvin nitridoidulla 38CrMoAlA-sarjalla. Yli 30 % lasia, mineraalitäyteaineella tai palonestoaineella tai syövyttävällä hartsilla, mene bimetalliksi. Nitrattu kotelo on 0,5–0,8 mm diffuusiokerros, jonka läpi leikkaa raskas täyteaine kauan ennen kuin alla oleva teräs on valmis.
K: Vaikuttaako ruuvin suunnittelu osien laatuun ruiskuvalussa?
V: Suoraan ja enemmän kuin useimmat prosessiasetukset. Ruuvin geometria määrittää, kuinka täydellisesti materiaali sulaa, kuinka tasainen sulamislämpötila on, kuinka hyvin väri ja täyteaine hajoavat ja kuinka tasainen hauli on. Sulamattomat, juovat, halkeamia, hajoamista ja iskujen vaihtelua ovat kaikki peräisin ruuvin rakenteesta tai ruuvin kulumisesta vähintään yhtä usein kuin ne ovat peräisin ohjaimesta. Kun vika vastustaa jokaista tekemääsi asetusmuutosta, syynä on yleensä geometria tai kuluminen.
K: Mitä eroa on ruiskutusruuvilla ja ekstruusioruuvilla?
V: Suulakepuristusruuvi pyörii jatkuvasti ja pumput sulavat eteenpäin pysähtymättä. Injektioruuvi tekee kaksi tehtävää: se pyörii plastisoimaan laukausta, lopettaa sitten pyörimisen ja ajaa eteenpäin kuin mäntä ruiskuttaakseen sen. Tämä edestakainen toiminta johtuu siitä, miksi ruiskutusruuvien kärjessä on tarkistusrengas ja miksi niiden L/D-suhde on lyhyempi, tyypillisesti 18:1-25:1, kuin suulakepuristusruuveilla. Materiaali istuu myös ruiskutuspiippuun ammusten välissä, mikä tekee viipymäajasta ja hautojen mitoituksesta kriittistä.
K: Voiko ruuvipiippujen valmistaja kopioida ruuvini ilman piirustusta?
V: Kyllä. Kuluneen osan toimitus ja geometria voidaan mitata ja rekonstruoida: halkaisija, kuvasuhde, kanavan syvyys ja sovitusmitat käyttöpäässä. Pidämme ruiskutusruuveja ±0,001 mm:ssä. Yksi huomioimisen arvoinen huomautus: kulunut ruuvi on pienempi kuin se lähti tehtaalta, joten vaihto tulee rakentaa alkuperäisen suunnittelutarkoituksen mukaan kuluneiden mittojen sijaan. Lähetä kulumiskuvio osan mukana, niin uusi ruuvi määritetään vikaa vastaan sen sijaan, että se periisi sen.
Johtopäätös
Kolme ideaa kantaa koko oppaan.
Valinta seuraa hartsia.Geometria (L/D, puristussuhde, ruuvityyppi) vastaa sitä, miten polymeerisi sulaa. Pintakäsittely vastaa rehusi likaisuutta. Puhtaat hartsit juoksevat hyvin nitridoidulla 38CrMoAlA:lla. Hankaavat ja syövyttävät syötteet tarvitsevat bimetallireiän, ja puhtaan kotelon määrittäminen on yleisin tapa, jolla uusi sarja kuolee aikaisin.
Ylläpito ostaa vuosia ja data suunnittelua.Tyhjennä ennen jokaista pysähdystä, puhdista messingillä teräksen sijaan ja mittaa välys aina, kun ruuvi on irti. Kulutuslokki kääntyy "onko se kulunut?" "Milloin se ylittää rajan?", mikä on ero suunnitellun vaihdon ja sammutuksen välillä.
Tee diagnoosi koneesta ennen prosessin virittämistä.Kun teho putoaa, syklit venyvät, tyyny vaeltelee tai pilkkuja palaa puhdistuksen jälkeen, pehmitinyksikkö puhuu. Asetukset eivät voi palauttaa kadonnutta välystä tai sinetöidä uudelleen kulunutta tarkistusrengasta. Vedä ruuvi ja mittaa se.
Nanhaiya on rakentanut ruuveja ja tynnyreitä yli kahdenkymmenen vuoden ajan ja palvelee yli 500 asiakasta maailmanlaajuisesti. Ruiskutusruuvimme on koneistettu 38CrMoAlA:sta, karkaistu ja karkaistu, sitten kaasunitrisoitu 500–560 °C:ssa 0,5–0,8 mm:n koteloon 950–1050 HV:ssä, pidennetään ±0,001 mm:n toleranssilla ja mitoitettu kestämään 10,0,000–20,00,00 ei-syövyttävää tuntia. Jos syöttö on ankarampaa, ruiskutamme kovaseosta koko ympyrän reiän kulumisvyöhykkeen ympäri ja laskemme sisäisen kovuuden arvoon 62 HRC.
Ennen tilaamista insinöörimme käyvät läpi parametrit kanssasi: halkaisija, kuvasuhde, ruuvikanavan syvyys ja materiaalivalinta 38CrMoAlA:n ja duplex-seoksen välillä. Konsultointi on ilmainen, ja seuraava tarjous sisältää tuotteen, toimituskulut ja odotetut ylläpitokustannukset, joten myöhemmin ei näy mitään, mitä ei ollut sivulla.
Toimituksen jälkeen teknikkomme tukevat asennusta ja käyttöönottoa, takuu kestää sopimuksen mukaan (yleensä yhdestä kahteen vuotta), ja kaikkiin myynnin jälkeisiin ongelmiin vastataan 24 tunnin kuluessa ja ratkaisun 48 tunnin kuluessa.
Lähetä meille koneen malli, hartsi ja ongelma, jota yrität ratkaista. Saat selvityksen ja tarjouksen kahdentoista tunnin kuluessa.
Kerro meille koneesi, hartsisi ja mikä meni vikaan viime kerralla. Määritämme joukon, joka korjaa sen, emme sitä, joka toistaa sen.
Ota yhteyttä Nanhaiyaan ja pyydä tarjous