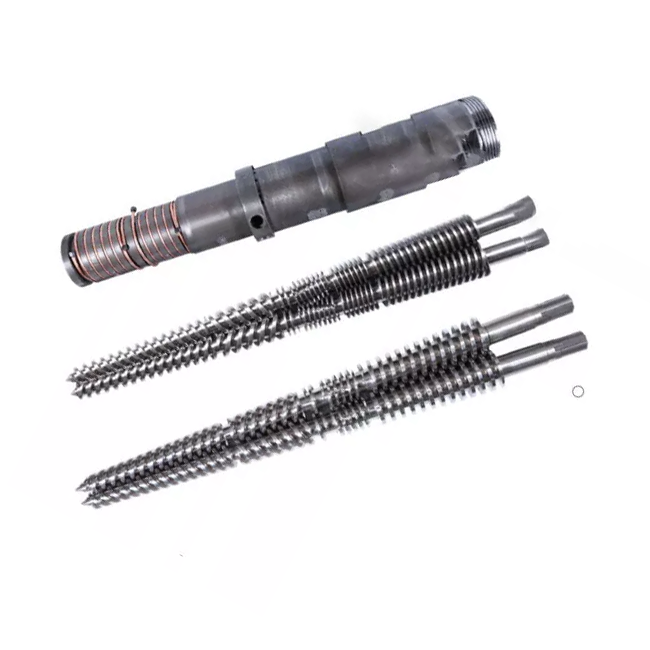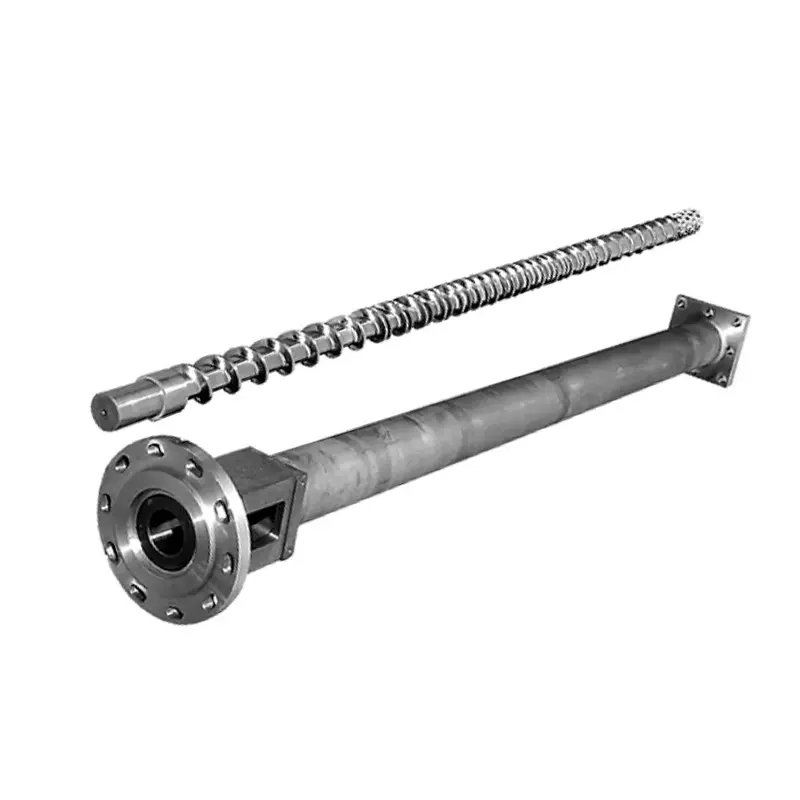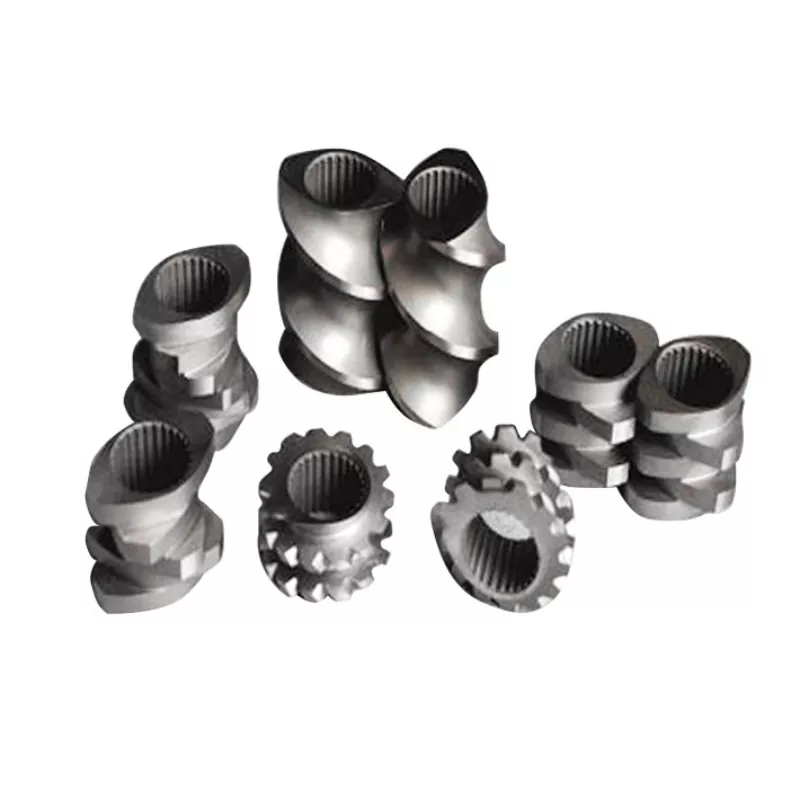

Mitä ruuvipiippu todella tekee
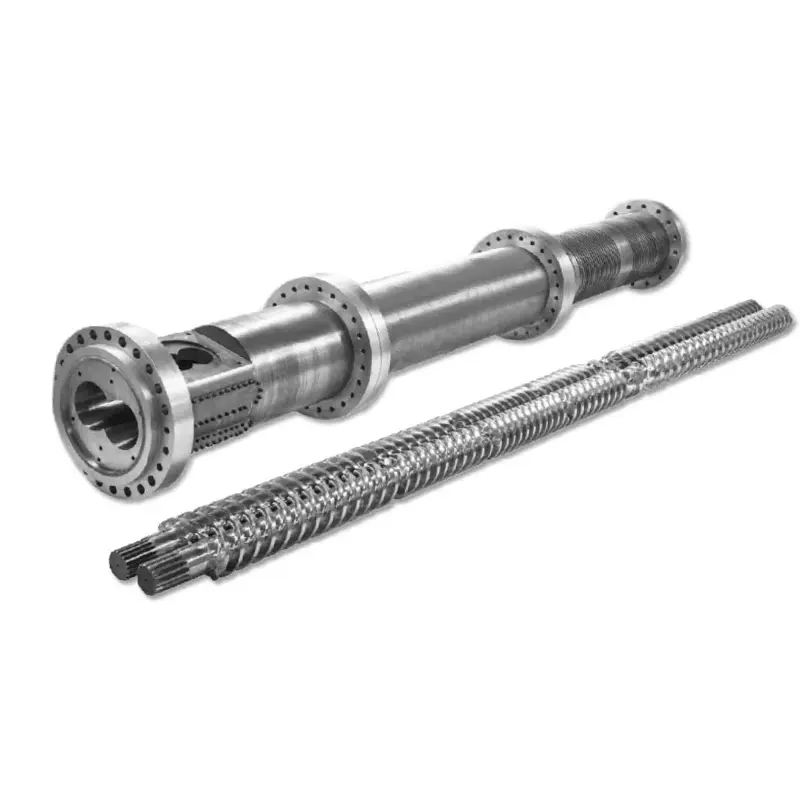
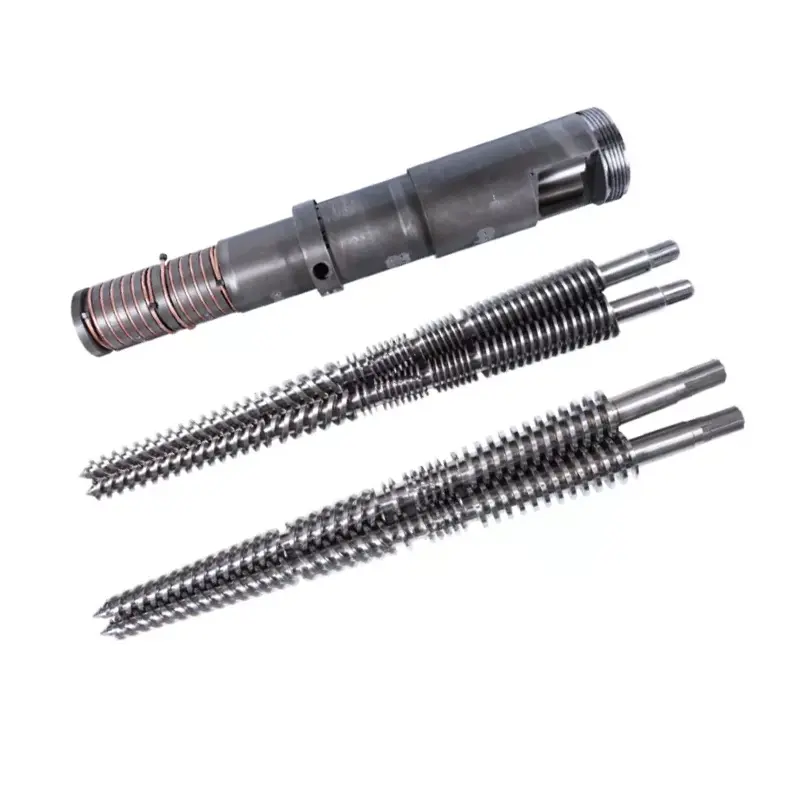
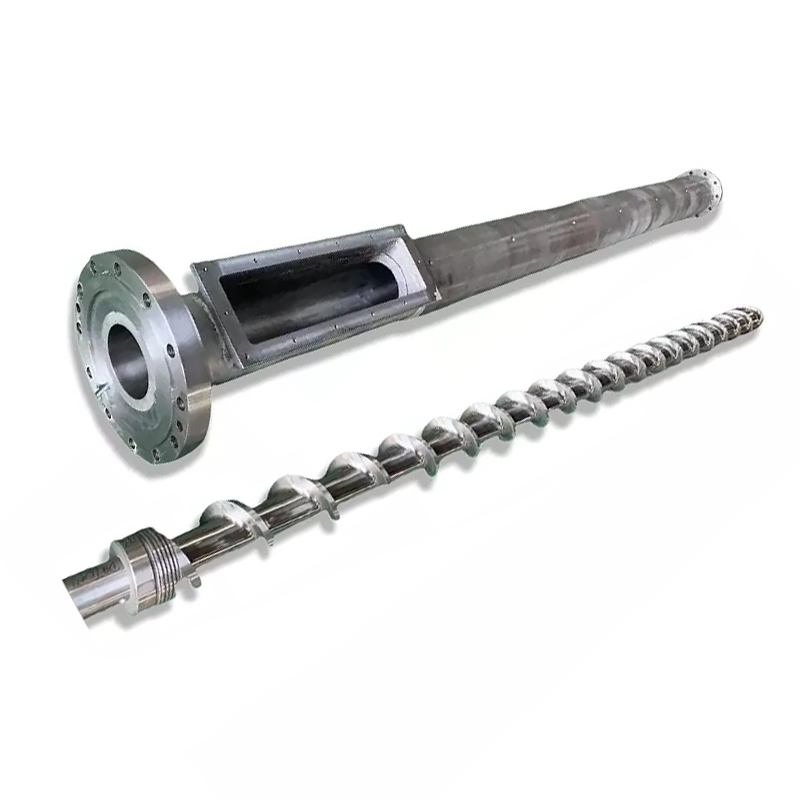
Ruuvi ja piippu toimivat yhteensopivana parina. Tässä sarja joka sykli:
- Ruokinta— Muovipelletit putoavat syöttösuppilosta syöttöalueelle.
- Sulaminen— Pyörivä ruuvi tuottaa leikkauslämpöä. Yhdessä tynnyrilämmittimien kanssa pelletit sulavat ja tiivistyvät.
- Mittaus— Sulan lämpötila ja paine tasaantuu ennen ruiskutusta.
- Injektio— Ruuvi liikkuu eteenpäin kuin mäntä työntäen sulaa muovia muottiin.
Jokainen suunnittelumuuttuja – geometria, vyöhykkeiden mittasuhteet, pintakäsittely – vaikuttaa näiden neljän vaiheen toteutumiseen. Yhteensopimattomuus jossakin niistä näkyy tuotantoongelmana.
Päätös 1: L/D-suhde
L/D-suhde (ruuvin lentopituus jaettuna sen halkaisijalla) on teknisten tietojen tärkein luku. Se ohjaa viipymisaikaa, sekoituksen laatua ja lämmön jakautumista.Useimmat yleiskäyttöiset ruiskuvalusovellukset käyttävät 20:1-suhdetta.
| Hartsi | Suositeltu L/D |
|---|---|
| PP, PE, PS (vakio) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (lämmölle herkkä) | 16:1 – 20:1 |
| LEMMIKKI | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-vahvisteiset materiaalit | 20:1 – 24:1 |
Päätös 2: Puristussuhde
Puristussuhde (CR) mittaa kuinka paljon ruuvikanava kapenee syöttövyöhykkeestä annostelualueelle. Korkeampi CR puristaa sulaa aggressiivisemmin - hyvä amorfisille hartseille, jotka pehmenevät asteittain. Alempi CR on hellävaraisempi, mitä tarvitset lämpöherkille tai kuitutäytteisille materiaaleille.
| Hartsi | Puristussuhde |
|---|---|
| ABS, PC, PMMA (amorfinen) | 3,0 – 3,5:1 |
| PP, PE, Nylon (puolikiteinen) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| LEMMIKKI | 2,3 – 2,6:1 |
| GF-vahvistettu (≥15 %) | 2,0 – 2,5:1 |
Päätös 3: Vyöhykesuhteet
Tavallinen ruiskutusruuvi jaetaan kolmeen vyöhykkeeseen. Kunkin vyöhykkeen osuudella on yhtä suuri merkitys kuin kokonaismäärällä L/D.
- Syöttöalue (L1):Syvät kanavat, jotka vastaanottavat kiinteitä pellettejä suppilosta. Pidempi = suurempi kapasiteetti.
- Pakkausalue (L2):Kanavan syvyys pienenee asteittain. Suurin osa sulamisesta tapahtuu täällä.
- Mittausalue (L3):Matalat, johdonmukaiset kanavat. Varmistaa tasaisen sulamislämpötilan ja paineen ennen ruiskuttamista.
| Hartsi | Syöte (L1) | Pakkaus (L2) | Mittaus (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| LEMMIKKI | 40 % | 40 % | 20 % |
| Nylon (PA) | 35–45 % | 35–40 % | 20–25 % |
| PVC | 35 % | 50 % | 15 % |
Päätös 4: Ruuviputken materiaali
38CrMoALA — Standard Baseline
Nanhaiyan ruiskuvaluruuvit on valmistettu38CrMoALA seosterästä, lämpökäsitelty ja sammutettu. Tämä perusmateriaali käsittelee hyvin tavallisia kestomuoveja, kuten PE, PP, PS ja ABS, ja niiden käyttöikä on noin10 000-20 000 tuntianormaaleissa käyttöolosuhteissa.
Nitraus
Kaasunitraus 500–560°C:ssa muodostaa nitridoidun kerroksenPaksuus 0,5-0,8 mmkovuuden kanssa950–1050 HV (~ 62 HRC). Tämä parantaa kulutuskestävyyttä 30–40 % verrattuna käsittelemättömään teräkseen. Vakio useimpiin ruiskuvalusovelluksiin, joissa käytetään täyttämättömiä tai kevyesti täytettyjä materiaaleja.

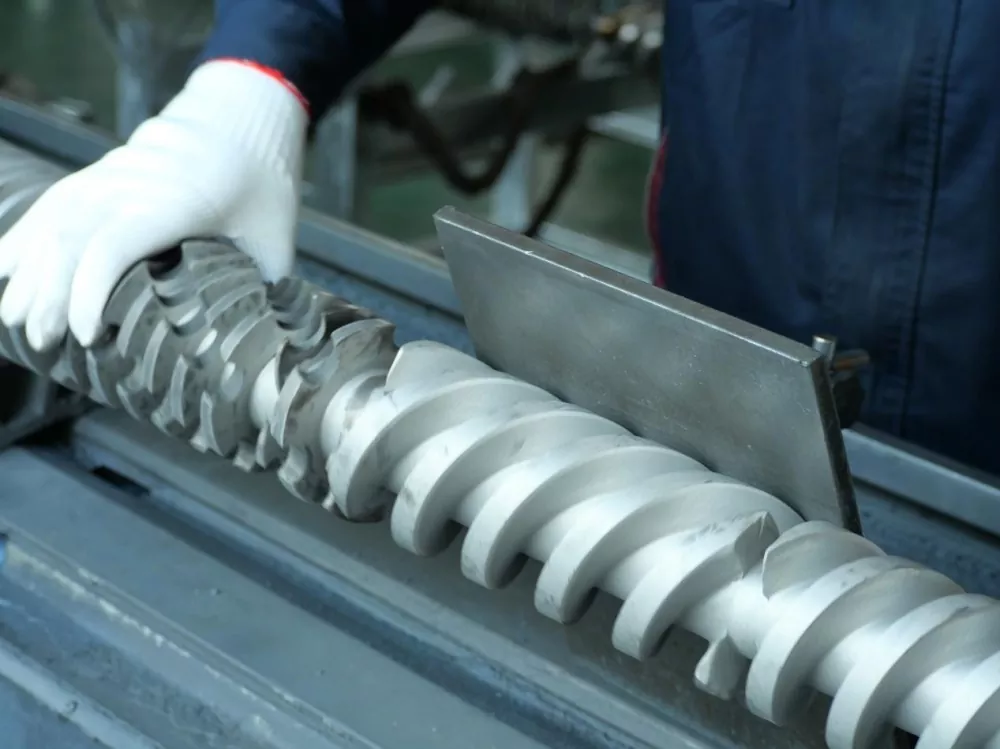
Nanhaiya mutantti (äkillinen) ruiskupuristusruuvi – sopii kiteisille hartseille, kuten PP, PE ja Nylon.
Bimetalli - Hiomakäyttöön
Bimetallitynnyreissä on korkeaseosteinen kulutusta kestävä vuori, joka on metallurgisesti liimattu tynnyrin reikään. Nanhaiyan bimetalliprosessilla saavutetaansisäreiän kovuus 62 HRCkovaseosruiskuhitsauksen avulla tynnyrin sisäosan voimakkaasti kuluvien alueiden ympärillä.
| Sovellus | Ruuvien materiaali | Tynnyrihoito |
|---|---|---|
| PE, PP, PS (täyttämätön) | 38CrMoALA nitrattu | Normaali nitrattu |
| ABS, PC, Nylon (täyttämätön) | 38CrMoALA nitrattu | Normaali nitrattu |
| PA + GF ≤30 % | 38CrMoALA, sammutettu + temperoitu | Nitrattu tai bimetalli |
| GF-pitoisuus 15-50 % | Bimetalli / TC lentoreunat | Bimetallinen |
| PVC / syövyttävät hartsit | Korroosionkestävä seos | Bimetalli (CR-laatu) |
| Hiilikuidulla täytetty | Volframikarbidi | TC-ruiskutettu reikä |
Päätös 5: Ruuvin halkaisija ja iskun koko
Varsinaisen lyöntisi pitäisi osua väliin35% ja 70%ruuvin enimmäisiskukapasiteetista. Alle 35 %, materiaali istuu tynnyrissä liian kauan ja uhkaa hajoamista. Yli 70 %:ssa ruuvi ei pääse palautumaan tarpeeksi nopeasti syklin aikana.
Alla on yleisiä Nanhaiyasta saatavilla olevia kokoonpanoja:
| Injektion määrä (g) | Ruuvin Ø × pituus (mm) | Piipun Ø × pituus (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105 × 1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60 × 1380 | Φ140×1350 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |

Nanhaiya asteittainen ruiskupuristusruuvi – parempi amorfisille hartseille, kuten ABS, PC ja PMMA.
Varoitusmerkit, jotka osoittavat, että nykyinen ruuvisi on väärä
- Mustat täplät tai palamisjäljet— Materiaali hajoaa liiallisesta viipymisajasta tai kuumasta pisteestä. Tarkista tynnyrin lämpötilavyöhykkeet ja ruuvin välys.
- Epäjohdonmukainen laukauspaino— Usein kulunut takaiskuventtiili tai liiallinen ruuvin ja piippun välinen välys, joka mahdollistaa takaisinvirtauksen.
- Pinnalla naarmujälkiä— Kosteutta tai kaasua sulatteessa. Saattaa viitata riittämättömään esikuivaukseen tai ruuvin geometriaan, joka ei tuule kunnolla.
- Hidas palautuminen / pitkä sykliaika— Pehmityskyky on riittämätön. Ruuvin halkaisijaa on todennäköisesti lisättävä.
- Suuri romu värin muutoksissa— Huono sekoitus annostelualueella. Ruuviin lisätty Maddock- tai estesekoituselementti ratkaisee usein tämän.
Mitä kerro valmistajallesi, kun pyydät tarjousta
- Koneen merkki ja malli— tai reiän halkaisija ja laipan mitat epästandardeissa koneissa
- Primaarihartsi(t)— Ilmoita täyteaineen tyyppi ja prosenttiosuus tarvittaessa
- Laukaisukokoalue— vähimmäis- ja enimmäismäärä grammoina
- Tavoitesykliaika
- Nykyiset ongelmat, joita yrität ratkaista-jos sellainen
Hanki tekninen suositus Nanhaiyasta
Vastaamme 12 tunnin kuluessa. Suunnittelutiimimme voi määrittää oikean ruuvigeometrian, materiaalilaadun ja mitat koneellesi ja hartsille – ennen kuin sitoudut tarjoukseen.