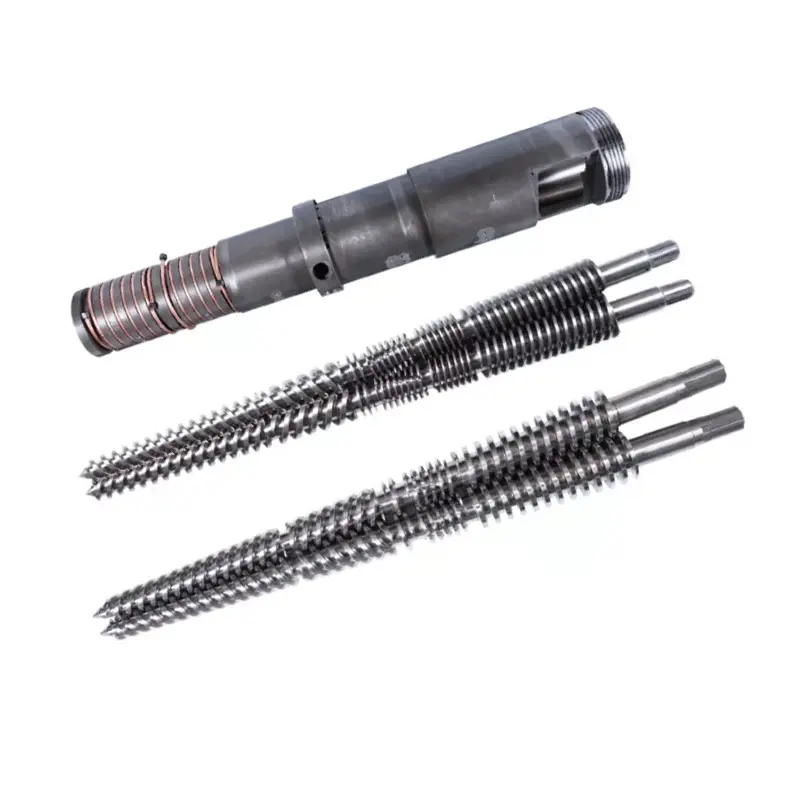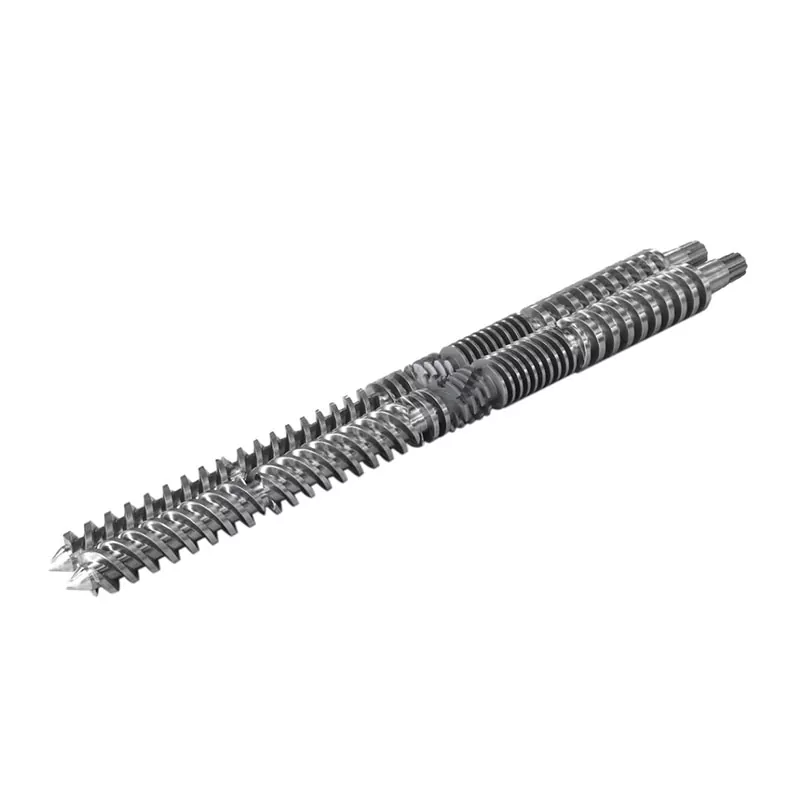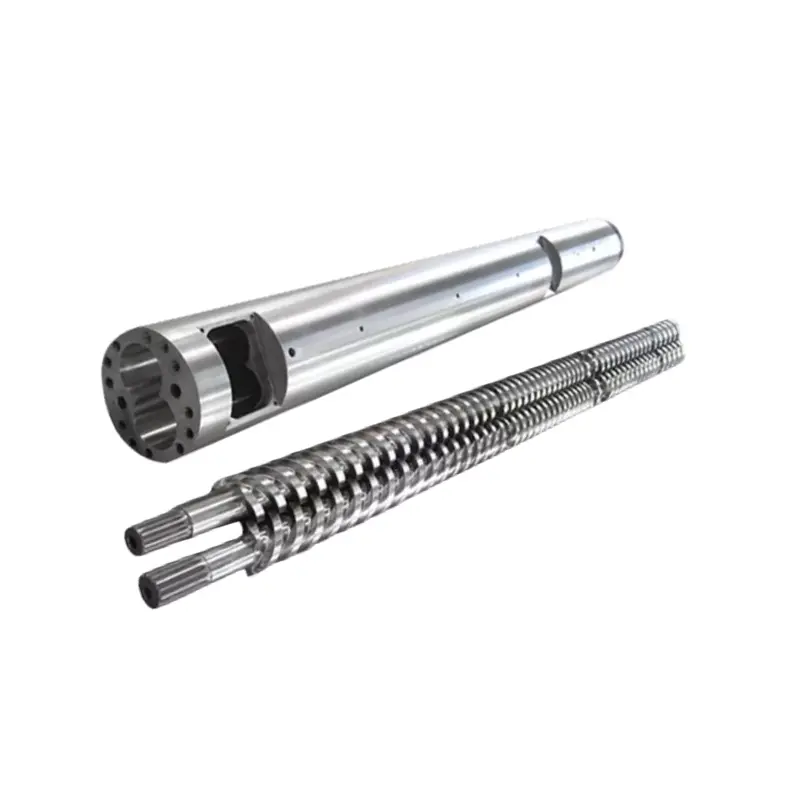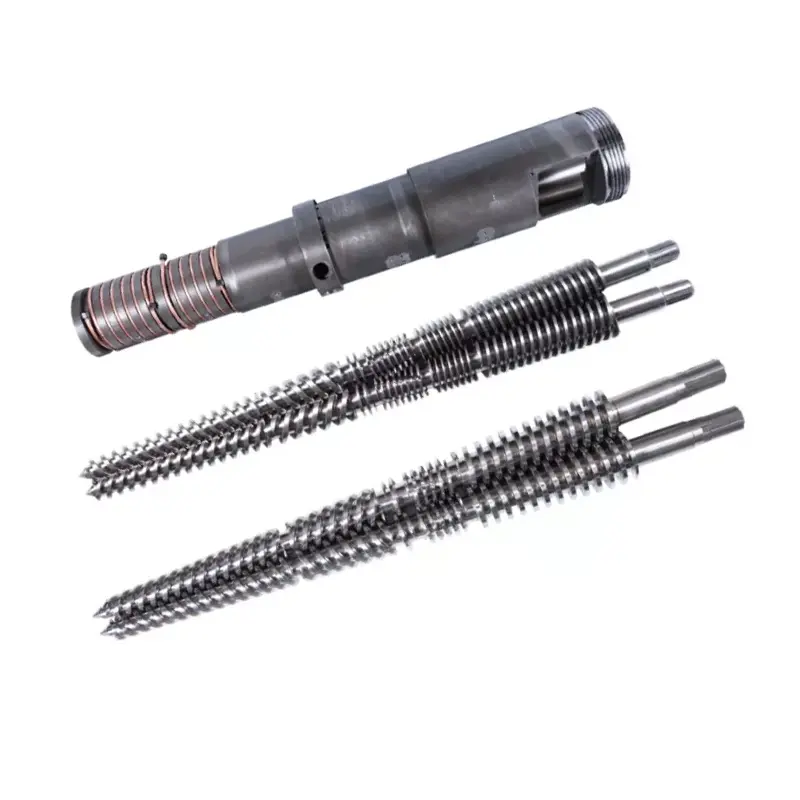
Ruiskutusruuvin L/D-suhdeon työpituus jaettuna ruuvin halkaisijalla, ja useimmat ruiskutusruuvit kulkevat 18:1 - 25:1. Tässä on se, mitä mikään tekninen taulukko ei kerro: et voi muuttaa L/D:tä jo omistamassasi koneessa. Pituus on kiinnitetty piipulla. Mitä voit muuttaa, onruuvin halkaisija, ja kiinteässä piippussa tämä yksi vaihtoehto siirtää L/D-suuntaa, laukauskapasiteettia ja ruiskutuspainetta yhdessä vastakkaisiin suuntiin. Pienempi ruuvi antaa suuremman L/D:n, pienemmän laukauksen ja enemmän painetta. Yhdistä tämä kauppa hartsisi ja osaasi, ja useimmat L/D-kysymykset vastaavat itsestään.
Mitä L/D-suhde tarkoittaa ruiskutusruuvissa
L/D on ruuvin työpituus (L) jaettuna sen ulkohalkaisijalla (D). Ruuvin, joka on 22 kertaa leveämpi, L/D on 22:1.
Suhde skaalautuu koon mukaan. 40 mm:n ruuvin 22:1 työpituus on 880 mm. 80 mm:n ruuvi suhteessa 22:1 on 1 760 mm pitkä. Sama suhde, hyvin erilaiset koneet.
Mitä suhde todella kuvaakuinka pitkä kiitorata ruuvin on tehtävä työnsä. Syöttö, sulatus ja annostelu tapahtuvat kaikki tämän pituuden varrella. Suurempi pituus tarkoittaa enemmän sulatuskapasiteettia ja enemmän sekoittumista. Pienempi pituus tarkoittaa vähemmän molempia ja vähemmän aikaa materiaalille istua kuumana.
Useimmat ruiskutusruuvit laskeutuvat 18:1-25:1 välille, ja 20:1-22:1 on yhteinen maa yleiskäyttöisille koneille. Pilariopas kattaa koko kuvan meidänruiskupuristusruuvin piippuohjain.
Miksi Injection L/D on lyhyempi kuin Extrusion L/D
Ekstruuderit toimivat yleensä suhteessa 25:1 - 33:1. Ruiskutusruuvit pysyvät lyhyempänä, ja syy on sykli, ei perinne.
Ekstruuderin ruuvi pyörii jatkuvasti. Materiaali tulee sisään toisesta päästä, kulkee läpi ja lähtee toisesta. Mikään ei odota.
Ruiskutusruuvi toimii purskeittain. Se pyörii pehmittääkseen yhden laukauksen, vetäytyy sisään ja pysähtyy sitten. Se ruiskuttaa ja muotti jäähtyy. Kaiken tämän aikana jo tynnyrissä oleva sula pysyy paikallaan ja pysyy kuumana.
Se odottaminen on koko ero. Pidempi tynnyri pitää sisällään enemmän sulatetta, ja ruiskutuskoneessa enemmän sulatetta tarkoittaa enemmän materiaalia, joka odottaa useamman syklin läpi. Lämmönherkälle hartsille lisäpituus ei ole lisäkapasiteettia. Se on ylimääräistä lämpöhistoriaa.
Joten ruiskutussuunnittelu tasapainottaa sulatuskapasiteetin viipymäaikaa vastaan, kun taas ekstruusio enimmäkseen vain ostaa sulatuskapasiteettia.
Asia, jota kukaan ei kerro sinulle: Et voi muuttaa L/D:tä
Artikkelit L/D:stä puhuvat ikään kuin sinun pitäisi valita numero. Koneessa, jonka jo omistat, et omista.
L on kiinnitetty piipulla.Tynnyri on koneistettu paineastia, joka on pultattu koneen runkoon, ja sen lämmitinalueet, syöttökurkku ja kiinnitys on rakennettu yhden pituuden ympärille. Kukaan ei tee tynnyriä pidempään.
Joten ainoa L/D:ssä jäljellä oleva muuttuja on D, ruuvin halkaisija. Muuta halkaisijaa ja suhde muuttuu sen mukana, koska viivan yläpuolella oleva pituus ei koskaan liiku.
Tästä syystä koneenrakentajat listaavat kaksi tai kolme ruuvin halkaisijaa samalle koneelle. He eivät tarjoa sinulle kolmea laukauskokoa. He tarjoavat sinulle kolme pistettä kompromissikäyrällä, ja laukauksen koko on vain yksi liikkuvista asioista.
Ruuvin halkaisija: Vipu, joka liikuttaa kaikkea
Kiinteässä tynnyrissä yksi valinta siirtää neljää asiaa kerralla. Ymmärrä tämä taulukko ja ymmärrät injektio L/D.
| Jos valitset... | Pienempi ruuvin halkaisija | Suurempi ruuvin halkaisija |
|---|---|---|
| L/D suhde | Korkeampi(sama L, pienempi D) | Alentaa(sama L, isompi D) |
| Laukauskapasiteetti | Pienempi(pienempi tilavuus iskummillimetriä kohti) | Suurempi |
| Ruiskutuspaine saatavilla | Korkeampi(sama voima pienemmällä alueella) | Alentaa |
| Sulamiskapasiteetti laukausta kohti | Paremmin(enemmän L/D vähemmän materiaalia) | Vähemmän antelias |
| Tietyn osan oleskeluaika | Lyhyempi(laukaus käyttää enemmän pienempää piippua) | pidempään |
| Puvut | Pienet tarkkuusosat, ohuet seinät, korkeaviskoosiset ja lämpöherkät hartsit | Suuret laukaukset, hyödykehartsit, paksut osat |
Lue painerivi uudelleen, koska se ratkaisee enemmän työpaikkoja kuin ihmiset odottavat. Koneen hydrauli- tai sähkökäyttö antaa kiinteän voiman ruuvin takaosaan. Paine on voima jaettuna pinta-alalla. Pienemmällä ruuvilla on pienempi pinta-ala, joten sama voima tuottaa korkeamman sulapaineen.
Siksi ohutseinämäinen ja korkeaviskositeettinen työ osuu usein pieneen ruuviin: se voi työntää sulaa tiukkaan onteloon, jota iso ruuvi ei pysty täyttämään. Sen mukana tuleva korkeampi L/D on bonus, ei sattuma.
Ja lue myös asuinpaikkarivi. Se päättää hiljaa, muuttuuko tietokoneesi keltaiseksi.

Kuinka L/D vaikuttaa kuvauskokoon
Tarkkaan ottaen L/D ei aseta kuvauskokoa. Halkaisija ja isku: laukaustilavuus on ruuvin poikkipinta-ala kerrottuna matkalla.
Mutta oikealla koneella et voi erottaa niitä, koska sama halkaisija, joka asettaa laukauksen, asettaa myös L/D:n. Valitse pieni ruuvi pientä tarkkuusosaa varten, ja olet valinnut korkeamman L/D-arvon samalla hetkellä.
Käytännön seuraus on iloinen. Ruuvi, joka antaa sinulle pienen osuman, antaa myös enemmän sulamispituutta materiaaligrammaa kohden ja korkeamman ruiskutuspaineen. Nämä kolme kiinteistöä sopivat samoihin töihin, minkä vuoksi kauppa sujuu useimmiten siististi.
Onnellisuus lakkaa olemasta, kun pakotat osan väärään ruuviin. Suorita erittäin pieni laukaus halkaisijaltaan suurella ruuvilla ja saat molemmista pahimman: matalan L/D-tason, valtavan piipun tilavuuden suhteessa laukaukseen ja materiaalia, joka kiertää lämmön läpi aivan liian kauan.
Oleskeluaika: Laadukas tappaja, jonka voit laskea
Viipymisaika on se, kuinka kauan tietty polymeeripala pysyy kuumana tynnyrin sisällä ennen kuin se ruiskutetaan. Se on ruiskupuristuksen aliarvostetuin luku, ja voit arvioida sen 30 sekunnissa.
Oleskeluaika ≈ (tynnyrin laukauskapasiteetti ÷ laukauksen kokosi) × sykliaika
Molemmat kapasiteetit samoissa yksiköissä. Ota laukauskapasiteetti koneen arvosta.
Tee esimerkki. Kone, jonka iskukapasiteetti on 200 g ja joka käyttää 20 g:n osaa 30 sekunnin jaksolla. Suhde on 10, joten sula kestää noin kymmenen sykliä. Oleskeluaika on noin 300 sekuntia eli viisi minuuttia.
Viisi minuuttia sulamislämpötilassa on pitkä aika PC:lle, POM:lle, PET:lle tai PVC:lle. Asetuksissasi ei ole mitään vikaa. Osa on yksinkertaisesti liian pieni tynnyriin ja materiaali kypsyy odottaessaan vuoroaan.
Siirrä nyt tämä työ pienempään ruuviin. Laukauskapasiteetti putoaa vaikkapa 80 grammaan. Sama 20 g:n osa käyttää nyt neljänneksen tynnyristä, sula kestää neljä sykliä kymmenen sijasta ja viipymäaika putoaa noin kahteen minuuttiin.
Et muuttanut asetusarvoa. Vaihdoit ruuvin halkaisijaa, ja huononemisongelma meni sen mukana.
Laukauskapasiteetti 20–80 %
Yleisesti mainittu alan ohjeistus on pitää laukaus noin 20–80 prosentissa koneen nimellislaukauskapasiteetista. Vahvista nauha koneesi ohjekirjaa vastaan, mutta sen takana oleva logiikka pätee kaikkialla.
Bändin alapuolella, viipymäaika on pitkä. Materiaali lämpenee liikaa, ja lämpöherkät hartsit hajoavat. Tämä on vika, jonka yllä oleva kaava saa kiinni.
Bändin yläpuolella, kaksi asiaa rikki. Tynnyriä ei ole riittävästi jäljellä oikean tyynyn pitämiseen, joten pakkaus muuttuu epäjohdonmukaisiksi. Ja ruuvilla on vähemmän aikaa ja pituutta sulattaa lähes täysi tynnyri materiaalia, joten sulatuslaatu kärsii juuri silloin, kun siitä eniten vaaditaan.
Laskeudu keskelle nauhaa ja koneella on tilaa työskennellä. Jos osasi on sen ulkopuolella, oikea korjaus on erilainen ruuvin halkaisija tai eri kone, ei sankarillinen prosessiasetusten joukko.
Kuinka L/D vaikuttaa sulan laatuun
Pituus on sulatuskykyä ja sulatuskyky on laatua.
Enemmän L/D:tä antaa täydellisemmän sulamisen.Kiinteät pelletit joutuvat matkaamaan kauemmas kuumaa tynnyrin seinää vasten, joten harvemmat niistä säilyvät sulamattomina. Kovat täplät ja linssin muotoiset sulkeumat osassa ovat sulamishäiriöitä, ja pituus taistelee niitä vastaan.
Lisää L/D antaa tasaisemman sulatteen.Lämpötila tasoittuu, väri ja täyteaine jakautuvat paremmin, ja tarkistusrenkaaseen saapuva sula on tasaisempaa laukauksesta toiseen. Se näkyy laajempana prosessiikkunana.
Lisää L/D antaa myös enemmän lämpöhistoriaa.Sama pituus, joka sulaa perusteellisesti, pitää myös materiaalin pidempään, ja PVC:lle, PC:lle, POM:lle ja PET:lle se on kustannus, ei etu.
Joten sulan laatu ei ole kyse enemmän on parempi. Se on tasapaino: tarpeeksi pitkä sulaakseen kokonaan, ei niin paljon tynnyrin tilavuutta, että materiaali odottaa liian kauan käyttöä. Kun sulatuskapasiteetti on erityinen rajoituksesi, sulkuruuvi nostaa sitä lisäämättä millimetriä piippua.
L/D ja halkaisijan valitseminen hartsin ja osan mukaan
Laita kaupat yhteen ja valinta putoaa hartsista ja osasta.
| Sinun tilanteesi | Nojaa kohti | Miksi |
|---|---|---|
| Pienet, ohutseinäiset tarkkuusosat | Pienempi ruuvi, suurempi L/D | Korkeampi ruiskutuspaine täyttää ohuet osat; hyvä sulamispiste grammaa kohti; lyhyt asuinpaikka |
| Lämmönherkkä hartsi (PC, POM, PET, PVC) | Pienempi ruuvi laukausta varten; L/D-kaistan lyhyempi pää | Oleskeluaika on vihollinen. Pidä laukaus suurena suhteessa piipun kapasiteettiin |
| Korkeaviskositeettinen tekninen hartsi | Pienempi ruuvi, suurempi L/D | Tarvitsee painetta täyttääkseen ja pituuden sulaakseen perusteellisesti |
| Suuret laukaukset, perushartsi (PE, PP, PS) | Isompi ruuvi, alempi L/D | Kapasiteetti johdot; nämä hartsit kestävät lyhentynyttä sulamispituutta |
| Paksuseinäiset osat, hitaat kierrokset | Isompi ruuvi, kelloasunto | Pitkät syklit moninkertaistavat viipymäajan. Laske uudelleen ennen sitoutumista |
| Lasillä täytetty tai hankaava seos | Halkaisija osaa kohti; muutapinta | L/D seuraa osaa. Vastaus kulumiseen on bimetallireikä, ei eri pituus |
| Sulautuu suurella teholla | Sama halkaisija; este ruuvi | Tarvitset sulatuskapasiteetin, ei tynnyrin pituutta. Tynnyri ei kuitenkaan muutu |
Huomaa kaksi viimeistä riviä. Kaksi yleisimmistä muovainten meille tuomista ongelmista eivät ole lainkaan L/D-ongelmia, ja eri ruuvin halkaisijan ostaminen niiden ratkaisemiseksi tuhlaa rahaa.
Yleiset L/D-virheet ruiskuvalussa
- Ekstruusio L/D kopiointi.Suulakepuristimen pöydästä ruiskuruuviin kiinnitetty 30:1-luku jättää huomiotta viipymäaikaongelman, joka määrittää ruiskupuristuksen. Nämä kaksi konetta tekevät eri tehtäviä.
- Olettaen, että pidempi on parempi.Mitä enemmän pituutta, sitä enemmän sulaajalisää lämpöhistoriaa. Lämmönherkällä hartsilla toinen voittaa ja materiaali hajoaa.
- Otetaan huomiotta laukaus-kapasiteettisuhde.Yleisin laatuongelma, jonka näemme johtuvan geometriasta, on pieni osa kypsennystä isossa tynnyrissä. Kukaan ei tarkista sitä, koska se ei ole missään asetusnäytössä.
- Uskova, että L/D voidaan muuttaa olemassa olevassa koneessa.Se ei voi. Tynnyrisarja L. Vain halkaisija on sinun valittavissasi.
- L/D:n syyttäminen sulamisongelmasta.Jos sulamattomia aineita ilmaantuu vain suurella teholla, sulatuskapasiteettisi on lyhyt, ei tynnyri. Esteruuvi kiinnittää sen samaan piippuun.
- L/D:n syyttäminen kulumisongelmasta.Putoaminen samalla ruuvin nopeudella on kulunutta välystä, ei geometriaa. Mittaa se ennen kuin suunnittelet mitään.

Oikean ruuvin tilaaminen
Ruuvien valmistaja suunnittelee sen mukaan, mitä kerrot heille. Lähetä nämä, niin halkaisija- ja geometriasuositus seuraa.
- Koneen merkki, malli ja nykyinen ruuvin halkaisija.Nimikilven valokuva peittää suurimman osan siitä, ja se kertoo piipun pituuden, jonka sisällä työskentelet.
- Koneen nimellinen laukauskapasiteetti,jos tiedät sen, ja todellisen osapainosi.
- Pyöräilyaika.Kahdella yllä olevalla numerolla voidaan laskea oleskeluaika puolestasi.
- Hartsi, laatu ja täyteainepitoisuus.Tämä ohjaa puristusprofiilia ja pintakäsittelyä yhtä paljon kuin halkaisijaa.
- Haluamasi vika poistuu.Keltaiset pisteet asuinalueella. Sulamattomuuspiste sulamiskapasiteetissa. Lyhyet laukaukset osoittavat painetta tai tarkistusrengasta. Jokaisella on erilainen vastaus.
- Piirustus tai kulunut ruuvi.Joko antaa meidän rakentaa koneesi mukaan. Kulunut osa mitataan CMM-laitteistolla ±0,01 mm:iin ja geometria rekonstruoidaan.
Miksi työskennellä Nanhaiyan kanssa
Lähetä meille osan paino, sykliaika ja koneen malli, niin suoritamme viipymisajan aritmeettisen laskun ennen kuin lainaamme sinulle mitään. Joskus vastaus on erilainen ruuvin halkaisija. Joskus se on sulkuruuvi jo olemassa olevassa piippussa. Joskus on niin, että työsi kuuluu eri koneeseen, ja sanomme niin.
Kun uusi ruuvi on vastaus, Nanhaiya on rakentanutruiskuvalu ruuvitja tynnyrit yli 20 vuoden ajan 38CrMoAlA, 42CrMo, SKD-61 ja ruostumattomasta teräksestä, nitridistä tai bimetallista 2,5–3 mm:n volframia sisältävällä seoskerroksella, jopa 62 HRC:ssä, kun syöttö sitä vaatii.
Rakennamme piirustuksesi, konemallisi tai kuluneen näytteen mukaanvaihtojaYhteensopiva suurten konemerkkien kanssa, yhden sarjan vähimmäistilaus ja tarjous 12 tunnin sisällä.
Taisteletko kellastumista, sulamista tai lyhyitä laukauksia vastaan? Lähetä koneen malli, osan paino, sykliaika ja hartsi. Kerromme sinulle, onko se L/D, halkaisija, sulatuskyky vai kuluminen, ja tarjoamme 12 tunnin kuluessa.
Hanki ruuvisuositusUsein kysytyt kysymykset
Mikä on tyypillinen L/D-suhde ruiskuvaluruuville?
Useimmat ruiskutusruuvit pyörivät välillä 18:1 - 25:1, ja 20:1 - 22:1 on yhteinen maa yleiskäyttöisissä koneissa. Lämmönherkät hartsit suosivat lyhyempää päätä, koska materiaali kuluttaa vähemmän aikaa kuumana. Tekniset muovit, jotka tarvitsevat perusteellisen sulatuksen, suosivat pidempää päätä.
Voinko muuttaa L/D-suhdetta ruiskuvalukoneessani?
Ei suoraan. Pituus kiinnitetään tynnyrillä, joka koneistetaan koneeseen. Voit muuttaa ruuvin halkaisijaa, ja koska L pysyy samana, pienempi halkaisija antaa automaattisesti korkeamman L/D:n. Tämä yksittäinen valinta muuttaa myös laukauskapasiteettia ja käytettävissä olevaa ruiskutuspainetta.
Vaikuttaako L/D-suhde kuvan kokoon?
Epäsuorasti ja erottamattomasti. Laukaisutilavuus tulee ruuvin halkaisijasta ja isosta, ei L/D:stä. Mutta kiinteässä piipussa halkaisija, joka määrittää laukauksen, määrittää myös L/D:n. Valitse pienempi ruuvi pienempää lyöntiä varten, niin saat korkeamman L/D- ja korkeamman ruiskutuspaineen samanaikaisesti.
Kuinka lasken viipymäajan ruiskuvalussa?
Jaa koneen nimelliskuvauskapasiteetti todellisella otoskoolla ja kerro se sitten jaksoajalla. 200 g:n kone, joka käyttää 20 g:n osaa 30 sekunnin jaksolla, antaa noin 300 sekuntia eli viisi minuuttia viipymisaikaa. Se on pitkä aika pitää PC:n, POM:n, PET:n tai PVC:n sulamislämpötilassa.
Miksi ruiskutus L/D on lyhyempi kuin ekstruusio L/D?
Koska injektioruuvi toimii räjähdysmäisesti. Se pehmentää laukausta, pysähtyy sitten, kun kone ruiskuttaa ja muotti jäähtyy, ja sulate tynnyrissä pysyy kuumana koko ajan. Ekstruuderi käy jatkuvasti, eikä mikään odota. Ruiskutuskoneen tynnyrin ylimääräinen pituus on ylimääräistä lämpöhistoriaa, ei vain ylimääräistä sulatuskapasiteettia, joten ruiskutusruuvit pysyvät lyhyempänä.
Kuinka monta prosenttia tynnyrikapasiteetista ammukseni tulisi käyttää?
Yleisesti mainittu opastus on noin 20–80 % nimellislaukauskapasiteetista, ja koneen käsikirja on viranomainen. Tämän kaistan alapuolella viipymäaika on pitkä ja lämpöherkkä materiaali hajoaa. Sen yläpuolella ei ole tilaa oikealle tyynylle ja vähemmän aikaa sulattaa lähes täysi tynnyri.
Onko korkeampi L/D parempi ruiskuvalussa?
Ei automaattisesti. Suurempi pituus antaa täydellisemmän sulamisen ja tasaisemman sulan, mikä parantaa laatua. Se myös pitää enemmän materiaalia kuumana pidempään, mikä heikentää lämpöherkkiä hartseja. Oikea L/D sulattaa materiaalisi kokonaan pitämättä sitä pidempään kuin se tarvitsee.
Osani kellastuvat. Onko se L/D-ongelma?
Yleensä se on viipymäaikaongelma, joka on ammuskoon tynnyrikapasiteettiin liittyvä ongelma. Suorita ensin asuinpaikkalaskenta. Jos pieni osa keitetään suuressa tynnyrissä, mikään lämpötila-asetus tai ruuvigeometria ei korjaa sitä. Pienempi ruuvin halkaisija tai pienempi kone käy.