Hidas palautumisajastin voi viitata syöttöongelmaan, muuttuneeseen prosessiin tai kuluneeseen laitteistoon. Hyödyllinen diagnoosi kertoo, mikä niistä ja maksaako se todella sinulle sykliaikaa.
Jos ruiskupuristusruuvin palautus kestää liian kauan, varmista ensin, että se viivyttää sykliä. Tarkista sitten syötteen jatkuvuus, ruuvin todellinen nopeus, vastapaine ja lämpötila vakaata vertailuajoa vastaan. Tarkasta geometria ja kuluminen, kun nämä tarkastukset eivät selitä häviötä. Vaihda komponentit vasta, kun olet tunnistanut rajoittavan toiminnon.

Varmista ensin, onko palautuminen syklin kriittisellä tiellä
Ruuvin talteenotto on plastisointi- ja annosteluvaihe: ruuvi pyörii, valmistelee seuraavan lyönnin ja vetäytyy sisään, kun sulaa kertyy sen eteen. Se on eri asia kuin ruiskutus, kun ruuvi liikkuu eteenpäin antaakseen laukauksen. Tarkista ohjaimesi ajastinmääritelmä, varsinkin sisältääkö se viiveen tai dekompression.
Palautuminen menee usein päällekkäin osan jäähdytysjaksosta. Sen vaikutus syklin kokonaisaikaan riippuu siis siitä, milloin palautuminen alkaa ja minkä koneen toiminnon on odotettava sen päättymistä. Lue sekvenssijäljitys sen sijaan, että olettaisi, että jokainen palautumisesta poistettu sekunti poistaa toisen syklistä.
| Toipumisen kesto | Odota ikkunan takana | Mitä muutos tarkoittaa |
|---|---|---|
| 12 sekuntia | 2 sekuntia | Toipuminen viivästyttää seuraavaa toimenpidettä. |
| 9 sekuntia | 0 sekuntia | 3 sekunnin palautumisen parannus poistaa 2 sekunnin odotuksen. |
| 7 sekuntia | 0 sekuntia | Toiset 2 sekuntia palautumisesta ei vähennä sykliä enempää tässä esimerkissä. |
Ensimmäinen kysymyksemme on, odottaako kone sulaa vai ilmoittaako vain numeron, jota haluat vähentää. Jos talteenotto mahtuu jo mukavasti käytettävissä olevan ikkunan sisään, keskitymme sakeuteen ja sulatteen laatuun ennen kuin suosittelemme tehokkaampaa ruuvia.
Katso laajempi selitys kokoonpanosta meidänruiskupuristusruuvin piippuohjain. Tavoite on tässä kapeampi: selvittää, miksi toipuminen muuttui ja mitä toimia todisteet tukevat.
Äkillinen muutos ja asteittainen lasku vaativat erilaisia lähtökohtia
Tallenna viite ennen koneen säätämistä. Vertaa samaa hartsilaatua, uudelleenhiontasuhdetta, hauliasetusta, muottia ja lämpötilaa. Tallenna yksittäiset syklit sekä keskiarvo; satunnainen erittäin hidas palautuminen voi häiritä tuotantoa, vaikka keskiarvo näyttäisikin hyväksyttävältä.
| Havaittu kuvio | Tarkista ensin | Tallennus arvoinen todiste |
|---|---|---|
| Äkillinen lisäys materiaalin tai reseptin muutoksen jälkeen | Syöttömuoto, uudelleenhionta, kuivaustila ja siirretyt asetukset | Materiaalierä, sekoitussuhde, hiukkasten kunto ja ennen/jälkeen prosessin tiedot |
| Ajoittain hitaat syklit normaalien syklien välillä | Syötteen keskeytys, siltaus ja todellisen nopeuden vaihtelu | Palautusjäljitys, lataajan toiminta ja todellinen kierrosluku samoilla jaksoilla |
| Toipuminen heikkenee vähitellen vakaan työn alla | Tarkista käyttöolosuhteet ja sen jälkeen kuluminen | Historialliset palautustiedot ja mitatut ruuvin/tynnyrin mitat |
| Suuri kuorma ja todellinen kierrosluku komennon alapuolella | Konekäyttö, vääntömomenttiraja ja lämpötila | Todellinen vs. käsketty kierrosluku, kuormitustrendi ja konehälytykset |
| Ongelma alkaa heti komponentin vaihdon jälkeen | Asennettujen osien tunnistetiedot, mitat, geometria ja kokoonpano | Hyväksytty piirustusversio, asennetut komponentit ja käyttöönottoasetukset |
Nämä mallit määräävät tutkinnan järjestyksen; mikään ei ole todiste sinänsä. Äkillinen vika, johon liittyy melua, naarmuja tai epänormaalia kuormitusta, vaatii nopeaa konehuoltoa, vaikka ajoitus muistuttaa aluksi prosessiongelmaa.
Varmista, että pelletit saavuttavat ruuvin jatkuvasti
Täysi suppilo ei varmista, että ruuvia syötetään. Tarkista kuormain, sulkuluisti, materiaalirata ja syöttökurkun jäähdytys. Etsi keskeytys, joka osuu samaan aikaan hitaiden jaksojen kanssa, ennen kuin vaihdat puristusosan tai tilaat uuden ruuvin.
Asahi KaseinAsaclean-opastus syötteen ja kurkun yhdistämiseenselittää, kuinka lämpö lähellä tynnyrivyöhykettä voi pehmentää pellettejä ennenaikaisesti. Pelletit voivat paakkuuntua ja tukkia kulkua, jolloin ruuvi ei sisällä materiaalia, vaikka hartsi jää sen yläpuolelle.
Tarkista, mikä itse syötteessä muuttui. Erilainen uudelleenjauhatussuhde, enemmän hienojakoisia tai epäsäännöllisiä hiukkasia ansaitsee huomion. Celanese linkittää jauhemaisten hiukkasten laadun ruokinta- ja talteenottoongelmiinsaVectra® LCP -käsittelyopas. Sen suositukset ovat materiaalikohtaisia, mutta ne tarjoavat konkreettisen syyn tallentaa hiukkasten kuntoa pelkän hartsin nimen sijaan.
Jos palautuminen heikkenee uudelleenhiontamuutoksen jälkeen, vertaamme sitä hyväksyttyyn referenssisyötteeseen ennen laitteiston vaihtamista. Jos vanha palautumiskäyttäytyminen palaa, syötetutkimus on ansainnut prioriteetin. Tämä tulos antaa tehtaalle paljon paremman suunnan kuin "nopeamman ruuvin" pyyntö.
Kuivauksen on silti täytettävä hartsin toimittajan vaatimukset. Älä oleta, että kosteus on selitys jokaiselle ajoitusongelmalle tai että hyväksyttävä talteenotto osoittaa, että hartsi on tarpeeksi kuivaa. Käsiteltävyys ja loppuosan laatu vaativat erilliset tarkastukset.
Tarkista todellinen nopeus, vastapaine ja sulamislämpötila yhdessä
Lue todellinen kierrosluku, ei vain asetusarvo
Jos komento ei muutu, mutta ruuvi pyörii hitaammin, tarkista koneen toimintarajat ja ajokäyttäytyminen. Geometriasuositus ei voi ratkaista selittämätöntä eroa pyydetyn ja toimitetun nopeuden välillä. Tallenna todellinen nopeus palautumishalvauksen aikana, varsinkin kun hidastus alkaa.
RPM tarvitsee myös ruuvin halkaisijan merkitsevän paljon. Meidänruiskupuristusruuvivalikoimasisältää halkaisijat 30 - 170 mm. Pyörimisnopeusasetuksen siirtäminen eri halkaisijoiden välillä muuttaa kehänopeutta ruuvin pinnalla.
Kehänopeus, m/s = π × halkaisija, mm × RPM ÷ 60 000
Nopeudella 100 RPM 40 mm:n ruuvin kehänopeus on noin 0,209 m/s; 60 mm:n ruuvi saavuttaa noin 0,314 m/s. Nämä ovat laskettuja esimerkkejä, ei suositeltuja asetuksia tai suoria sulaleikkausnopeuden laskelmia.
Käytä todellisen hartsilaadun käsittelyohjeita ja koneen rajoja arvioidaksesi nopeutta. RPM:n lisääminen on hyödyllistä vain, jos kone pystyy toimittamaan sen ja tuloksena oleva sulate pysyy hyväksyttävänä.
Selvitä, miksi vastapaine on asetettu sinne, missä se on
Vastapaine vastustaa ruuvin vetäytymistä palautumisen aikana ja vaikuttaa materiaalin pehmitykseen. Jos sitä suurennettiin sekoitus- tai mittausongelman korjaamiseksi, sen pienentäminen pelkästään ajastimen parantamiseksi saattaa palauttaa laatuongelman. Varmista ennen koneiden vertailua, onko näytetty paine hydraulinen vai tietty muovipaine.
Universaali vastapainesuositus ei ole erityisen hyödyllinen. Vectra LCP:lleCelanese määrittelee minimaalisen vastapaineen, 5-15 bar spesifisestija varoittaa ylikuumenemisesta ja kuituvaurioista liiallisesta paineesta. Tämä on ohje Vectralle, ei asetus kopioida PP-, ABS- tai PC-prosessiin.
Tarkista sulate ennen kuin hyväksyt nopeamman asetuksen
Tynnyrin asetusarvot eivät täysin kuvaa sulatteen lämpötilaa. Noudata hyväksyttyä sulamislämpötilan mittausmenettelyä, tarkista lämmitin ja anturijärjestelmä ja vertaa osien laatua kontrolloidun muutoksen jälkeen. Lyhyempi palautumisaika värjäytymien, sulamattoman materiaalin tai huonomman koostumuksen vuoksi ei ole onnistunut säätö.
Muuta yhtä relevanttia muuttujaa kerrallaan ja anna prosessin vakiintua. TheVectra vianetsintäohjeetkäyttää samaa vaiheittaista lähestymistapaa. Säilytä kokeilu hyväksytyssä käyttöikkunassa sen materiaalin osalta, jota käytät.
Erota kulunut kuljetusosa vuotavasta tarkistusrenkaasta
Kun ruokinta- ja käyttöolosuhteet ovat vertailukelpoisia, mutta talteenotto heikkenee jatkuvasti, ruuvin ja piipun kunto ansaitsee tarkastuksen. Mittaa lennon ulkohalkaisija ja piipun reikä määritetyistä kohdista piirustusta tai vahvistettuja tarkastusrajoja vasten. Tarkista pintavauriot sekä mitat.
Ruuvi-etukokoonpano vaatii toisenlaisen testin. Palautuksen aikana takaiskuventtiili mahdollistaa sulan liikkumisen eteenpäin; injektion aikana sen tulee tiivistyä taaksepäin virtausta vastaan. Vuotava venttiili voi vaikuttaa haulikon sakeuteen, mutta se ei tarkoita, että ruuvin pehmittävä osa olisi kulunut.


Jos myös tyynyn tai laukauksen paino vaihtelee, sisällytä tutkimukseen koneen valmistajan takaiskuventtiilitesti. Meidänruuvin kärjen valintaopaskattaa renkaan, istuimen ja liitosmitat tarkemmin.
Emme hyväksyisi täydellistä ruuvin ja piipun vaihtoa pelkällä hitaalla ajastimella. Päinvastoin, uusi ruuvi ei saa mennä kuluneeseen piippuun tarkistamatta tuloksena olevaa sovitusta. Pyydä mittaraportti, josta käyvät ilmi mittauspaikat ja suosituksen saavuttamiseen käytetyt kulumisrajat.
Milloin erilainen ruuvirakenne on järkevä?
Suunnittelutarkastelusta on hyötyä, kun nykyinen geometria ei täytä aiottua tehtävää hyväksyttävissä käyttöolosuhteissa. Tämä voi johtua hartsin vaihdosta, suuremmasta pistostarpeesta tai lyhyemmästä käytettävissä olevasta palautusikkunasta. Pidä se erillään aiemmin onnistuneen prosessin palauttamisesta, joka on yksinkertaisesti huonontunut.
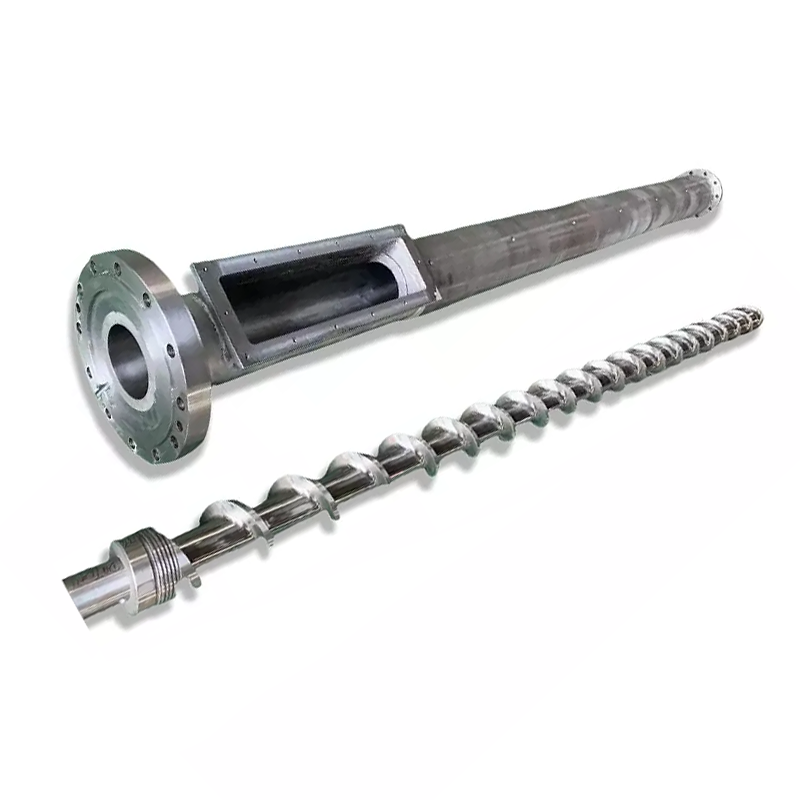
Kaksi ruiskuruuvituoteperhettämme havainnollistavat asiaankuuluvaa suunnitteluvaihtoehtoa:
| Nanhaiya design | Pakkausosio | Kuinka käyttäisimme sitä katsauksessa |
|---|---|---|
| Asteittainen ruiskupuristusruuvi | Tyypillisesti 40-60 % ruuvin kokonaispituudesta, noin 50 % tuotekuvauksessa | Kanavan syvyyden pidempi, asteittainen pienentäminen tehtäviin, jotka vaativat hallittua pehmitystä. Arvioi tarkka hartsi-, hauli- ja lämpökäyttäytyminen. |
| Mutantti ruiskupuristusruuvi(äkillinen puristussuunnittelu) | Noin 5–15 % ruuvin kokonaispituudesta | Lyhyempi siirtymä ja terävämpi kanavasyvyyden pieneneminen. Arvioi sulatuskyky ja lämpötasaisuus ennen kuin valitset sen kapasiteettirajoituksen korjaamiseksi. |
Asteittainen suunnittelumme kattaa sovellukset, mukaan lukien PS, PC ja ABS; äkillinen pakkausperhe sisältää sovelluksia, kuten PE ja PP. Nämä tuotereitit auttavat aloittamaan keskustelun. Ne eivät korvaa hartsilaatua ja koneen tarkistusta etenkään täyteaineilla, uudelleenhiontalla tai vaativilla laatuvaatimuksilla.

Pintakäsittely käsittelee kulumista, ei tukkeutunutta syöttökurkkua
Molemmissa tuoteperheissä käytetään 38CrMoAlA-terästä. Niiden tuotetiedot sisältävät seuraavat käsittelyvaihtoehdot, jotka kuuluvat vaihtokeskusteluun, kun tarkastuksessa havaitaan kulumista:
| Omaisuus | Tuotteen yksityiskohtainen arvo | Mitä se tarkoittaa tiedustelulle |
|---|---|---|
| Typpikovuus | HV900-1100 | Määritä käsitellyt pinnat ja tarkastusvaatimus. |
| Typpisyvyys | 0,5-0,8 mm | Tunnista valittu hoito; älä päättele käyttöikää pelkästään syvyyden perusteella. |
| Nikkeli-volframiseoksen kovuus | HRC55-62 | Tarkista seos todellisen hartsin, täyteaineen ja kulumiskuvion kanssa. |
| Seoskerroksen syvyys | 0,8-2,0 mm | Määrittele vahvistetut alueet sovitun komponenttieritelmän mukaan. |
Meidänasteittaiset ruuvit tuotetiedotkuvaile herkkien alueiden vahvistamista nikkeli-volframiseoksella. Tehtaan näkökulmasta toivomme, että ehdotettu suoja vastaa mitattua kulumista. Kalliimpi pinta ei korjaa riittämätöntä syöttöä tai varmista, että ruuvin geometria sopii hartsiin.


Tee diagnoosista tietty toimenpide
Pidä suositus niin suppeana kuin todisteet sallivat. Syöttökeske vaatii syöttöjärjestelmän korjausta. Nopeuskomento, jota kone ei voi ylläpitää koneen tarkistuskutsuja. Vahvistettu venttiilin vuoto vaatii venttiilin ja liitännän arvioinnin. Mitattu ruuvin tai piipun kuluminen tukee komponenttien vaihtoa tai pätevää kunnostusarviointia.
Jos kokoonpano on hyväksyttävässä kunnossa, mutta uusi tuotantomäärä ylittää sen käytännön plastisointikapasiteetin, lähetä suunnitteluseloste. Nanhaiya tarjoaa mukautetun ruuvisuunnittelun, koneistuksen ja seosten ruiskuhitsauksen. Meidäntuotantolaitteetsisältää CNC-sorvit jopa 6 metriä pitkille työkappaleille ja viisiakselisen koneistuksen monimutkaisiin lentoihin ja laipparakenteisiin.

Lähetä tietue, joka selittää ongelman
- Koneen valmistaja ja malli, ruuvin halkaisija, kokoonpanopiirustus ja asennetut ruuvin kärjen yksityiskohdat.
- Hartsilaatu, täyteaineen kuormitus, jauhatussuhde ja hiukkasten kunto.
- Toipumisaika jaksoittain, todellinen ja käsketty kierrosluku, vastapaine sen paineen perusteella ja kuormitus- tai hälytystietueet.
- Laukauksen asetus, pehmuste, osan ja juoksijan paino, lämpötilatiedot ja käytettävissä oleva palautumisikkuna.
- Jo testatut muutokset, niiden vaikutus osien laatuun ja mittojen kulumisraportti.
Sovi käyttöönottoa varten hartsi, hauli, käyttöikkuna ja hyväksyttävä osan laatu. Vertaa sitten palautumisen toistettavuutta ja todellista kokonaissyklin aikaa. Nopeampi eristetty pehmityskoe ei riitä, jos tuotantomuotti vielä odottaa tai osat epäonnistuvat tarkastuksessa.

Tarvitsetko ruuvi- tai piippuehdotuksen vahvistettua palautusrajoitusta varten?
Lähetä Nanhaiyalle piirustus- ja käyttötietue, mukaan lukien se, mikä muuttui ja mitä linjasi on saavutettava. Kerro meille, oletko palauttamassa alkuperäistä käyttöä vai valmistaudutko eri materiaali- tai syklivaatimuksiin.
Lähetä piirustus- ja käsittelytietosiKatso ruiskupuristusruuvitKeskustele WhatsAppissa
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Sähköposti:info@nhyscrew.com
Puhelin:+86-13505809643| Matkapuhelin:+86-13587082002
Block C, nro 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiangin maakunta, Kiina.
Ota yhteyttä Nanhaiyaan
Usein kysytyt kysymykset
Mikä on normaali ruiskupuristusruuvin palautumisaika?
Ei ole olemassa universaalia numeroa. Palautumisaika riippuu hartsista, ruiskun tarpeesta, ruuvin geometriasta, koneen suorituskyvystä ja käyttöasetuksista. Vertaa sitä todellisessa konesarjassa käytettävissä olevaan aikaan ja vakaaseen vertailuajoon käyttäen samaa materiaalia ja laukausta.
Lyhentääkö nopeampi ruuvin palautuminen aina syklin aikaa?
Ei. Se lyhentää sykliä vain, kun keskeneräinen palautus viivästyttää koneen seuraavaa sallittua toimenpidettä. Jos palautus päättyy jo käytettävissä olevan päällekkäisyysikkunan sisällä, sen nopeuttaminen saattaa jättää kokonaisjakson kestoon ennalleen.
Miksi ruuvi pyörii mutta vetäytyy hyvin hitaasti?
Tarkista, pääseekö hartsi ruuviin, onko vastapaine muuttunut ja vastaako ruuvin todellinen nopeus käskyä. Syötteen siltaus, epäjohdonmukainen uudelleenhionta, prosessiolosuhteet ja kuluneet komponentit ovat mahdollisia tutkittavia haaroja. Pelkkä pyöriminen ei todista, että ruuvi kuljettaa tarpeeksi materiaalia.
Pitäisikö minun lisätä kierroslukua hitaan palautumisen korjaamiseksi?
Vasta kun on tarkastettu syöttö, todellinen nopeus, vastapaine ja hartsin käsittelyrajat. Arvioi muutokset sulatteen laadun, todellisen sulamislämpötilan ja toistettavuuden sekä palautumisajan perusteella. Älä käytä suurempaa nopeutta piilottaaksesi ratkaisemattoman ruokinta- tai kulumisongelman.
Osoittaako vuotava tarkistusrengas, että koko ruuvi on kulunut?
Ei. Tarkistusrenkaan tiivistys ja ruuvipiippukuljetus ovat eri toimintoja. Tutki tyynyn tai haarukan painon vaihtelua koneen valmistajan venttiilitestillä ja käytä mittatarkastusta ruuvien ja piipun kulumisen toteamiseksi.
Mitä Nanhaiya tarvitsee arvioidakseen korvaavan?
Lähetä koneen malli, ruuvin halkaisija ja piirustus, hartsilaatu ja täyteaine, uudelleenhiontatiedot, todelliset talteenottotiedot, ruuvin nopeus- ja vastapaineasetukset, lämpötilatiedot ja mahdolliset kulumismittaukset. Sisällytä vaadittu sykli ja osan laatukriteerit, jotta vaihdolla on määritelty tehtävä.
Jatka kohdastaruiskupuristusruuvipiippujen valintaopastai tutkiaruuvin kärjen ja tarkistusrenkaan vaihdon tarkistuslistajos todisteet viittaavat etupään kokoonpanoon.