Uutiset

Kartiomainen kaksoisruuvipiippu: Täydellinen opas tekniset tiedot, sovellukset ja valinta


Nopea vastaus

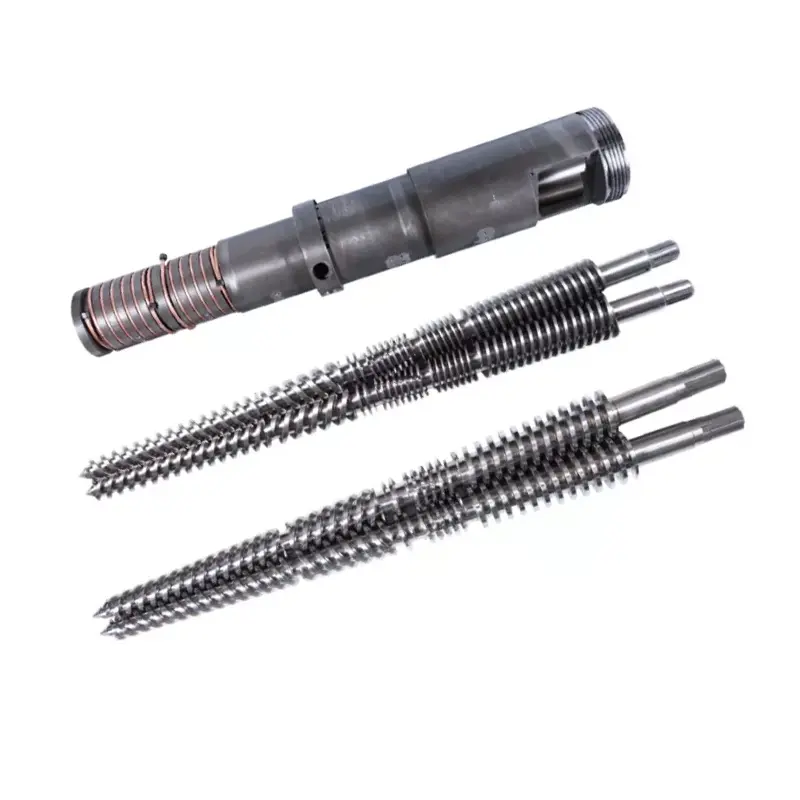
Kartiomainen kaksoisruuvipiippu on kartiomainen, kaksoisreikäinen ekstruusiokomponentti, jossa kaksi kartiomaista ruuvia pyörii yhteensopivan kartiomaisen tynnyrin sisällä. Suippeneva geometria tarjoaa vahvan syötön ja korkean puristuksen lyhyellä pituudella, minkä vuoksikartiomainen kaksoisruuvi ja piippuon vakiovalinta PVC-putkien, -profiilien, -levyjen ja WPC-ekstruusioon.

Jos käytät PVC- tai puu-muovilinjaa,kartiomainen kaksoisruuvipiippuon yksi niistä osista, jotka määräävät suorimmin tuotantosi, sulatteen laadun ja käyttökustannukset. Valitse väärä koko, materiaali tai välys ja maksat siitä kulumisesta, romusta ja seisokeista. Tämä opas kertoo, kuinka kartiomainen ruuvipiippu toimii, mitkä tekniset tiedot ovat tärkeitä ostaessasi ja miten se eroaarinnakkainen kaksoisruuvipiippu, ja kuinka valita, asentaa ja huoltaa sellainen – kirjoitettu näitä osia päivittäin koneistavan tehtaan näkökulmasta.

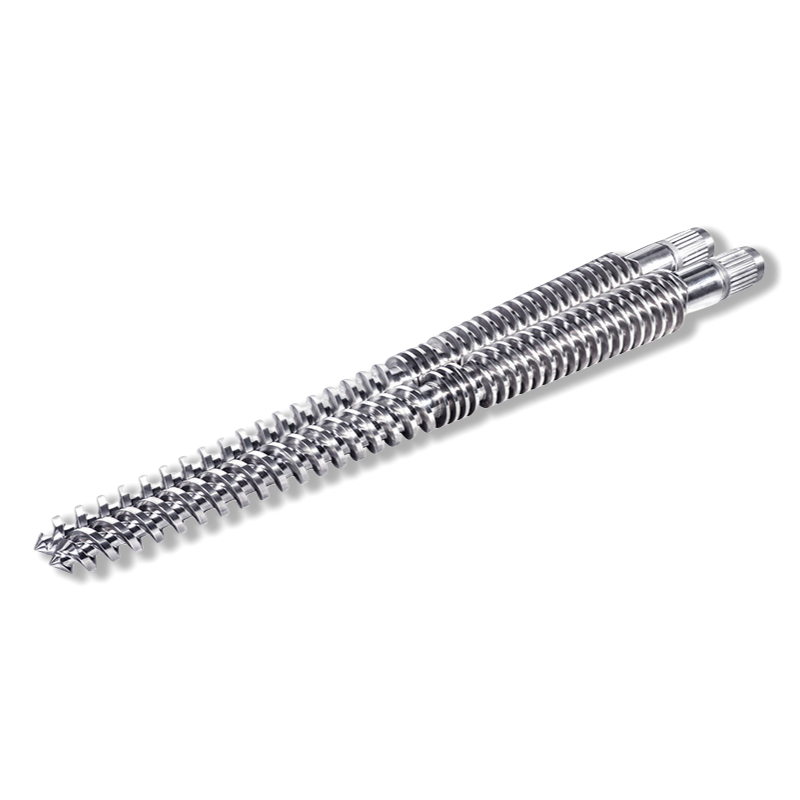
Conical twin screw barrel manufactured by Nanhaiya
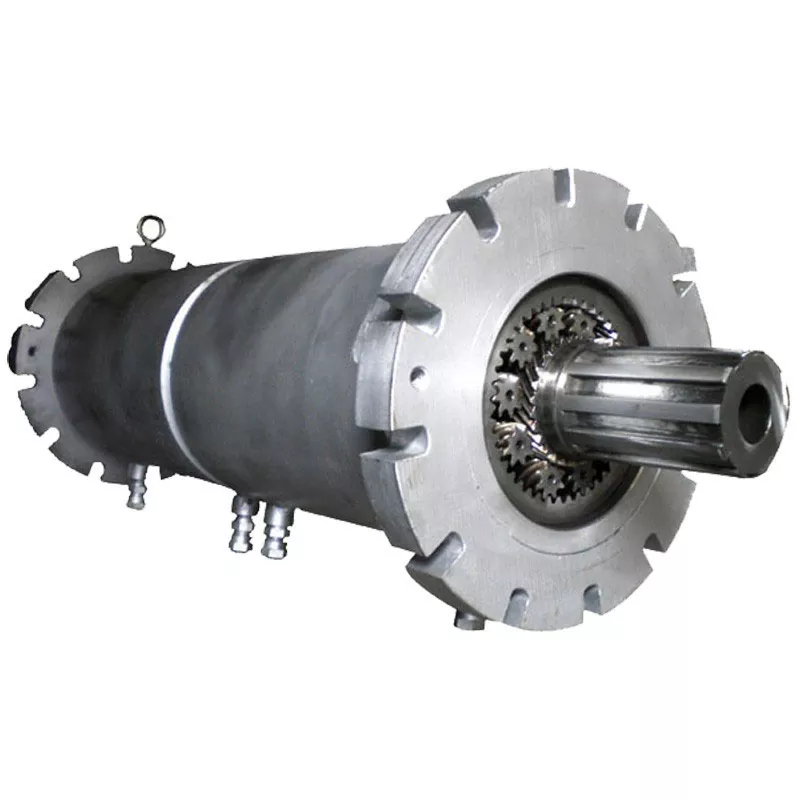
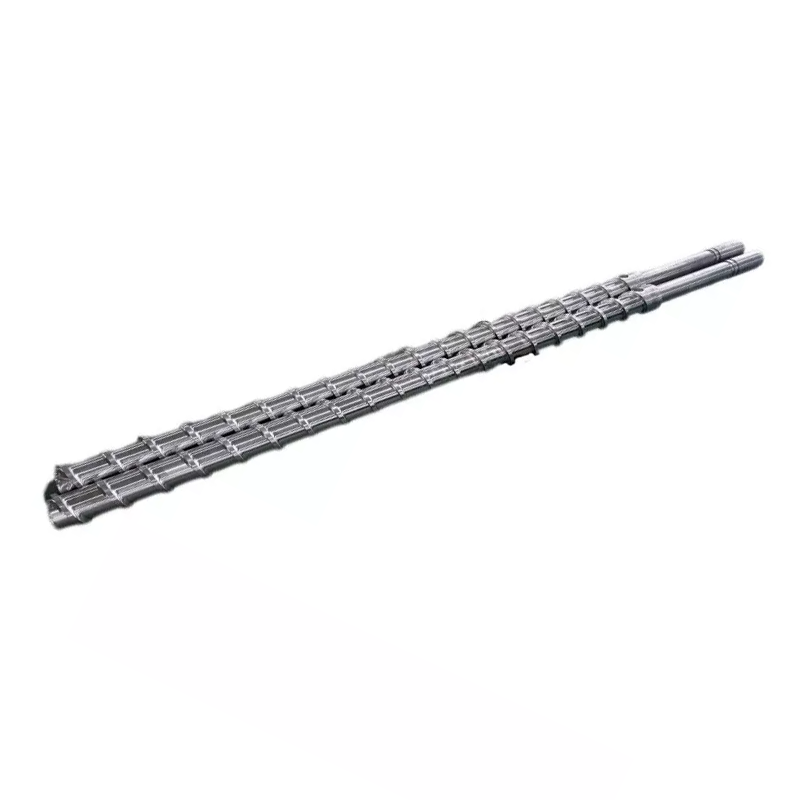
Kartiomainen kaksoisruuvi ja tynnyrisarja – kartiomaiset reiät tarjoavat lyhytpituisen puristuksen, joka on ihanteellinen lämpöherkälle PVC:lle.

Kuinka kartiomainen kaksoisruuvipiippu toimii

Vuonna akartiomainen kaksoisruuviekstruuderi, kaksi ruuvia asettuvat vierekkäin pienessä kulmassa, leveät syöttöpäässä ja kapeat muotin päässä. Piipun reiät kapenevat vastaavasti. Kun raaka-aine siirtyy halkaisijaltaan suurelta syöttövyöhykkeeltä pienihalkaisijaiselle annosteluvyöhykkeelle, kutistuva tilavuus puristaa ja pehmittää sitä samalla, kun risteytyslento kulkee ja sekoittuu. Koska kaksi ruuvia pyörivät vastakkain ja menevät täysin yhteen, kartiomainen kaksoisruuvi ja piippu toimivat melkein kuin syrjäytyspumppu – tasainen teho pienellä, hellävaraisella leikkausvoimalla, mikä suojaa lämpöherkkiä polymeerejä, kuten PVC:tä.

Prosessi jakautuu kolmeen vaiheeseen:

  1. Syöttö & kuljetus— Suuri syöttöpään halkaisija antaa suuren imutilavuuden, joten jauheseokset ja matalan bulkkitiheyden materiaalit (kuten PVC-kuivasekoitus) vedetään sisään luotettavasti ilman siltoja.
  2. Puristus ja plastisointi— kartio pienentää kanavan tilavuutta koko pituudelta tiivistäen materiaalia, ajamalla ulos ilmaa ja sulattaen sitä yhdistetyn lämmön ja mekaanisen työn seurauksena.
  3. Mittaus ja tyhjennys— kapea annostelualue muodostaa vakaan paineen ja työntää tasaisen, homogeenisen sulatteen suuttimen läpi säädetyllä nopeudella.

Tynnyri tekee muutakin kuin kiinnittää ruuvit. Siinä on lämmitys- ja jäähdytysvyöhykkeet, jotka pitävät jokaisen vaiheen oikeassa lämpötilassa. Nanhaiya-tynnyreissä käytetään monivyöhykkeistä lämmitys- ja jäähdytysrakennetta - tyypillisesti syöttö-, puristus- ja homogenointivyöhykkeitä - valinnaisella tyhjiöilmanpoistolla kosteuden ja haihtuvien aineiden poistamiseksi sulatuksesta, mikä on tärkeää täytetyille ja hygroskooppisille yhdisteille.

Tärkeimmät tiedot tarkistettava ennen ostamista

Kaksi kartiomaista piippua voivat näyttää identtisiltä ja toimia hyvin eri tavalla. Nämä ovat tekniset tiedot, jotka määräävät sopivuuden, tehon ja käyttöiän – numerot, jotka sinun tulee vahvistaa jokaisessa tarjouksessa.

Spec kohde Mitä se tarkoittaa Miksi sillä on merkitystä
Halkaisijasuhde Syöttöpään / suuttimen halkaisija, esim. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Asettaa koneen luokan ja ulostulokaistan – on vastattava tarkasti suulakepuristimen mallia
L/D suhde Tehokas käsittelypituus vs halkaisija Pidempi tehollinen pituus = enemmän viipymisaikaa täydelliseen sulatukseen ja kaasunpoistoon
Materiaaliluokka 38CrMoAlA nitrattu teräs, W6Mo5Cr4V2, HIP-jauheteräs tai bimetalli Täyttää suoraan kulutusta ja korroosionkestävyyttä täytettyjä/PVC-yhdisteitä vastaan
Pintakäsittely ja kovuus Nitraus, kromaus, bimetalliseos tai volframikarbidisuihke Nanhaiya ruiskuttaa volframia lisättyä seoskerrosta saavuttaakseen62 HRCpiipun sisällä verrattuna tyypilliseen 58 HRC:hen
Seoskerroksen syvyys Kulutusta kestävän sisäkerroksen paksuus Nanhaiyan bimetallikerros on 2,5–3 mm – syvempi kerros tarkoittaa pidempää käyttökelpoista palveluikkunaa
Ruuvin/tynnyrin välys Rako lentokärjen ja porauksen seinän välillä Liian suuri = painehäviö ja pieni teho; tiukka, tarkka rako pitää tehokkuuden korkeana
Toleranssi / suoruus Valmiin kappaleen työstötarkkuus Nanhaiya pitää kartiomaiset kaksoistynnyrit ±0,0005 mm asti tasaisen ja toistettavan istuvuuden takaamiseksi
Tuotantokapasiteetti (kg/h) Nimelliskapasiteetti kokoon nähden Alimman rivin ostajan numero – sovita se linjasi nopeuteen ja tuotteeseesi
Yleinen alan huomautus:kartiomaisen kokomerkinnät, kuten 45/90 tai 65/132 (syöttö/suuttimen halkaisija millimetreinä), ovat yleisiä SJZ-tyyppisissä kartiomaisissa koneissa, joten tällä tavalla määritetty tynnyri voidaan usein sovittaa olemassa olevaan suulakepuristimeen. Vahvista aina piirustukseen tai näytteeseen ennen tilaamista. Näet vakiokoot sivuiltammekartiomainen kaksoisruuvipiippusivu.

Kartiomainen vs yhdensuuntainen kaksoisruuvipiippu

Yleisin ostajien kysymys on, tarvitsevatko he kartiomaisen vai arinnakkainen kaksoisruuvipiippu. Molemmat ovat kaksoisruuveja, molemmat ristikko - mutta geometria sopii erilaisiin töihin. Lyhyesti sanottuna: kartiomainen on erinomainen putken, profiilin ja levyn suorassa PVC/WPC-ekstruusiossa; parallel on vahvempi sekoitus-, masterbatch- ja erittäin täyteainekoostumuksissa.

Tekijä Kartiomainen kaksoisruuvipiippu Yhdensuuntainen kaksoisruuvipiippu
Syötteen käyttäytyminen Suuri syöttöaukko – parempi syöttö matalan irtotiheyden omaaville jauheille Tasaisempi syöttö sekoitus- ja pellettirehuille
Puristus Suippenevaan geometriaan sisäänrakennettu korkea puristus Tasaisempi puristus kiinteää halkaisijaa pitkin
Lämpö/leikkaus Hellävaraisempi, kontrolloitu käsittely – hyvä lämpöherkälle PVC:lle Suurempi leikkausvoima – parempi intensiiviseen sekoitukseen ja dispergointiin
Tyypillinen käyttö PVC-putki, profiili, levy, WPC, hartsilaatta Valmistus, seostus, korkea CaCO₃- ja lasitäytteinen työ
Huolto Kulumista ja välystä on tarkkailtava tarkasti kartiokohdassa Usein helpompi geometrian standardointi ja elementtien vaihto

Hyödyllinen nyrkkisääntö: jos lopputuotteesionekstrudaatti (putki tai levy suoraan muotista), kartiomainen kaksoisruuvipiippu on yleensä oikea työkalu. Jos teet pellettejä tai hajotat vaativaa lisäainepakkausta, katso rinnakkainen kaksoisruuvipiippu – erityisesti vastakkain pyörivä tyyppi erittäin suurille karbonaattikuormituksille. Etkö ole varma, mikä sopii linjaasi? Meidänyksi ruuvi, kartiomaiset ja yhdensuuntaiset alueet näkyvät kaikkituotteiden sivu.

Yleisiä sovelluksia

Koska siinä yhdistyvät vahva syöttö, korkea puristus ja hellävarainen leikkaus, kartiomainen kaksoisruuvi ja piippu ovat jäykän PVC:n ja puu-muovin suulakepuristuksen työhevonen. Se toimii parhaiten:

  • PVC putki— vesi-, viemäri- ja putkiputki kuivasekoituksesta PVC:stä.
  • PVC profiili— ikkuna- ja oviprofiilit, reunalistat ja verhoilut.
  • PVC-levy ja -levy- vaahtomuovilevy, marmorilevy ja vapaavaahtolevy (katso meidänPVC-levy kartiomainen kaksiruuvipiippu).
  • WPC (puu-muovi-komposiitti)— terassilaudat, seinäpaneelit ja profiilit puukuitutäytteisistä yhdisteistä.
  • PE-pohjaiset ja hartsilaattatuotteet— mukaan lukien aallotettu hartsikattotiili ja PE-täytteiset profiilit.
  • PVC-pelletointi— PVC:n kuivaseoksen muuttaminen rakeiksi jatkokäyttöä varten.
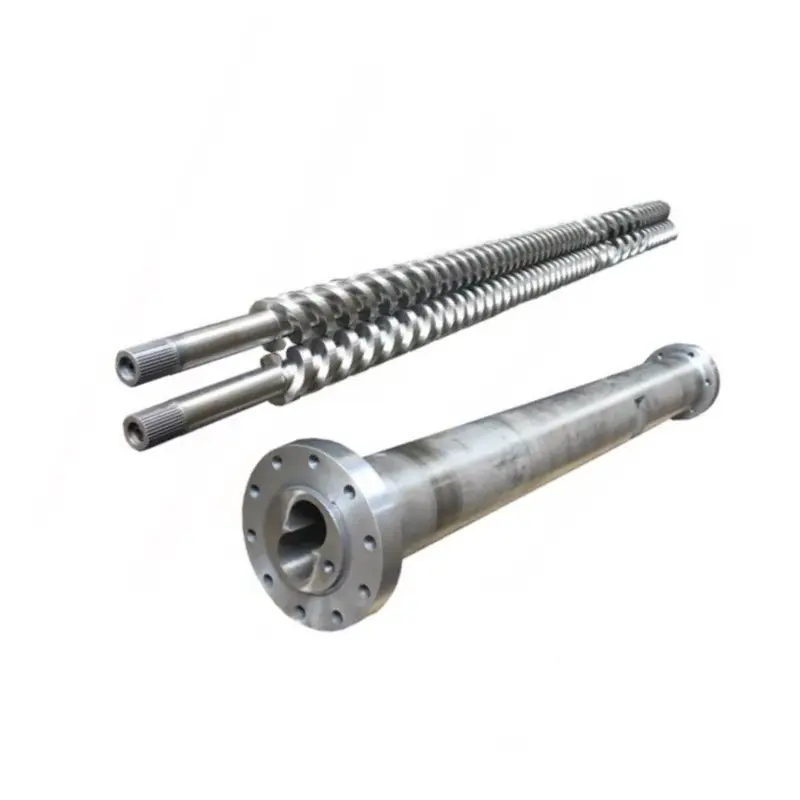
PVC board conical twin screw barrel for foam and marble sheet extrusion
Kartiomainen kaksoisruuvipiippu, joka on konfiguroitu PVC-levyn ja vaahtolevyn suulakepuristamiseen.

Kuinka valita oikea kartiomainen kaksoisruuvipiippu

Valinta perustuu kolmeen kysymykseen: mitä materiaalia käytät, mitä tulosteita tarvitset ja kuinka hankaavaa formulaatiosi on? Käytä alla olevaa matriisia lähtökohtana ja vahvista sitten tarkka koko koneellesi.

Oma materiaali/tarpeesi Ehdotettu kokoonpano Pinta / materiaali valinta
Jäykkä PVC-putki ja profiili Vakiokartiogeometria, joka on mitoitettu ekstruuderisi mukaan (esim. 55/110, 65/132) Nitrattu 38CrMoAlA puhtaaseen, vähätäytteiseen PVC:hen
PVC + korkea CaCO₃ täyteaine Kartiomainen vahvistetulla kulumisvyöhykkeellä tai nosta rinnakkain vastakkaiseen pyörimiseen Bimetalli-/volframikarbidikerros (62 HRC) hankausta varten
WPC / puukuituyhdisteet Kartiomainen vahvalla tuuletus- ja kulumissuojalla Bimetalli - puukuitu + täyteaineet ovat erittäin hankaavia
PVC-vaahtolevy / -levy Kartiomainen viritetty säädellylle sulamislämpötilalle ja vakaalle paineelle Nitrattu tai bimetallinen täyteainetasosta riippuen
Suuri teho samalla jalanjäljellä Suurempi halkaisijasuhde ja/tai pidempi tehollinen pituus Sovita kovuus käyttötunteihin ja täyteainekuormitukseen

Oli vastaus mikä tahansa, tärkein yksittäinen vaihe on sovittaa piippu nykyiseen koneeseesi. Kartiomaiset osat ovat käytännössä räätälöityjä suulakepuristimeen, jossa ne kulkevat, joten piirustus – tai näyte tärkeimmistä mitoista (syötteen/suulakkeen halkaisija, keskietäisyys, kokonaispituus ja laipan tiedot) – antaa meille mahdollisuuden lainata täsmälleen sopivaa korvaavaa osaa "riittävän lähellä" olevan osan sijaan. Jos tarvitset koko linjan komponentin sijaan, rakennamme myöstäydelliset ekstruuderit.

Asennuksen ja johdotuksen perusteet

Tarkkuustynnyri toimii vain, jos se on asennettu neliömäisesti, puhdas ja oikein lämmitetty. Alla olevat vaiheet ovat yleiskatsaus – noudata aina koneenvalmistajan käsikirjaa ja lukitusmenettelyjä.

  1. Katkaise virta ja lukitse.Eristä vetolaite ja kaikki lämmittimet ennen vanhan tynnyrin poistamista. Vahvista nollaenergia ennen kuin aloitat.
  2. Puhdista liitospinnat.Poista vanha tiiviste, hiili ja purseet laipoista ja kohdistuspinnoista, jotta uudet piiput asettuvat vääntymättä.
  3. Asenna ja kohdista.Asenna kartiomainen piippu vaihteistoon/syöttökoteloon tarkistaen samankeskisyys ja että ruuvit pyörivät vapaasti käsin ennen virran kytkemistä.
  4. Johda lämmitysvyöhykkeet.Yhdistä kaistanlämmittimet ja jäähdytys vyöhykekohtaisesti (syöttö → puristus → mittaus) ja yhdistä kukin termopari oikeaan ohjainkanavaan, jotta vyöhykettä ei johda ristiin.
  5. Aseta liotusprofiili.Kuumenna tynnyri hitaasti ja anna sen imeytyä niin, että teräs ja sula tasoittuvat ennen kuin käynnistät ruuveja – kylmäkäynnistys voi aiheuttaa vääntömomenttivaurioita.
Lämmitysalueen vinkki:Pidä syöttövyöhyke viileimpana ja nosta lämpötilaa kohti suulaketta. Epätasaiset tai väärin kartoitetut vyöhykkeet ovat yksi yleisimmistä syistä nousuun ja mustiin juoviin – kannattaa tarkistaa uudelleen jokaisen piipun vaihdon jälkeen.

Vianetsintä ja kuluminen

Useimmat kartiomaisen tynnyrin ongelmat ilmoittavat olevansa epävakaa tuotanto, ylikuumeneminen tai huonontunut tuote. Tämän taulukon avulla voit siirtyä nopeasti oireesta todennäköiseen syyn korjaamiseen.

Oire Todennäköinen syy Korjata
Lähtö vaihtelee / jyllää Syötteen epäjohdonmukaisuus, kuluneet lennot tai lämpötilan poikkeama Tarkista syöttö, tarkista vyöhykkeiden lämpötilat, mittaa ruuvin/tynnyrin välys
Ylikuumeneminen Lämmittimen epätasapaino, liiallinen kitka tai tukkeutunut jäähdytys Tarkasta jokainen vyöhyke ja jäähdytyspiiri; kartoittaa termoparit uudelleen
Huono plastisointi Väärä ruuviasetus tai kulunut piippureikä Tarkista kokoonpano; tarkista, onko kulumisvälys kasvanut
Mustia viivoja / raitoja Kuolleita kohtia, joissa on pilaantunutta materiaalia tai uurrettu reikä Puhdista ja puhdista perusteellisesti; tarkasta reiän ja ruuvin pinta
Liikaa/nopeaa kulumista Hankaava täyteaine, huono huolto tai alikovuus Päivitä bimetalli / volframi-karbidi tynnyriin; kiristä huoltoa

Kuluminen on normaalia – tavoitteena on tehdä siitä hidas ja ennakoitava. Hankaavat täyteaineet (CaCO₃, puukuitu, lasi) hyökkäävät poraukseen ja lentävät nopeimmin, minkä vuoksi syvempi, kovempi sisäkerros maksaa itsensä takaisin. 62 HRC:n volframilisätty pinta kestää yksinkertaisesti pidempään näitä yhdisteitä vastaan ​​kuin tavallinen 58 HRC-viimeistely, mikä pidentää uusimisten väliä.

Huollon tarkistuslista

Lyhyet, säännölliset tarkastukset estävät kalliit viat. Ota nämä osaksi rutiiniasi:

Intervalli Tarkista Toiminta
Joka vuoro Vyöhykkeiden lämpötilat ja ampeerit Lokin lukemat; tutkia mahdolliset poikkeamat lähtötasosta
Viikoittain Sulatuslaatu ja pintakäsittely Tarkkaile uusia raitoja, geelejä tai tulosteen muutoksia
Kuukausittain Puhdistus ja visuaalinen reiän/ruuvin tarkistus Puhdista kuolleet paikat; etsi pisteytystä tai värimuutoksia
Neljännesvuosittain Ruuvin/tynnyrin välys Mittaa väli; vertaa spesifikaatioita kulumisasteen seuraamiseksi
Tarpeen mukaan Lämmittimen ja termoparin eheys Vaihda vialliset nauhat/anturit ennen kuin ne aiheuttavat huonon tuotteen

Usein kysytyt kysymykset

Mikä on kartiomainen kaksoisruuvipiippu?

Se on kartiomainen kaksoisreikäinen ekstruusiokomponentti, jossa kaksi kartiomaista ruuvia pyörii yhteensopivan kartiomaisen tynnyrin sisällä. Kartio puristaa ja pehmittää materiaalia lyhyellä pituudella, mikä tekee kartiomaisesta ruuvisylinteristä ihanteellisen PVC-putkien, profiilien, levyjen ja WPC-ekstruusioon.

Mihin materiaaleihin sitä on parasta käyttää?

Jäykkä PVC (putki, profiili, levy ja levy), puu-muovikomposiitti, PE-pohjaiset profiilit ja hartsilaatat sekä PVC-pelletointi. Se käsittelee pienen bulkkitiheyden kuivasekoitusjauheita erityisen hyvin suuren syöttöpään ansiosta.

Miten se eroaa rinnakkaisesta kaksoisruuvipiipusta?

Kartiomainen piippu kapenee ja muodostaa korkean puristuksen hellävaraisella leikkausvoimalla, mikä sopii suoraan PVC/WPC-ekstruusioon. Arinnakkainen kaksoisruuvipiippusäilyttää vakiohalkaisijan ja suuremman leikkausvoiman, mikä sopii sekoitus-, masterbatch- ja erittäin täyteainekoostumuksiin.

Mikä on tyypillinen välys ruuvin ja piipun välillä?

Välys on pieni rako lentokärjen ja porauksen seinämän välillä. Se on asetettu tiukasti ja tarkasti uuteen osaan; kun se avautuu kulumisesta, tehosta ja paineen laskusta. Sen säännöllinen mittaaminen on selkein tapa seurata piipun kulumista.

Kuinka asennan kartiomaisen kaksoisruuvipiipun?

Katkaise virta ja lukitse, puhdista liitospinnat, asenna ja kohdista niin, että ruuvit pyörivät vapaasti, johdota kukin lämmitinvyöhyke ja termopari oikein, nosta sitten piippu hitaasti lämpötilaan ja liota se ennen ruuvien käynnistämistä.

Mikä aiheuttaa kartiomaisten kaksoisruuvipiippujen kulumista?

Pääasiassa hankaavia täyteaineita, kuten kalsiumkarbonaattia, puukuitua ja lasia, joita pahentavat PVC-käsittelyn aiheuttama korroosio, huono huolto ja alimääritetty kovuus. Syvempi bimetalli- tai volframikarbidikerros kestää kaikkia kolmea paljon paremmin.

Kuinka usein tynnyri tulee tarkastaa tai vaihtaa?

Tee silmämääräiset ja tyhjennystarkastukset kuukausittain ja mittaa välys neljännesvuosittain. Vaihdon ajankohta riippuu täyttömäärästä ja käyttötunneista – seuraa kulumistrendiä sen sijaan, että odota vikaa, ja rakenna tai vaihda, kun välys ylittää vaatimukset.

Kuinka valitsen oikean koon ekstruusiolinjalleni?

Yhdistä halkaisijasuhde ja pituus suulakepuristimen mallin ja tavoitetulon mukaan ja valitse sitten pintakäsittely sen mukaan, kuinka hankaavia formulaatiosi on. Lähetä piirustus tai näyte avaimen mitoilla, jotta piippu sopii tarkasti, ei likimääräinen.

Tarvitsetko koneellesi sopivan kartiomaisen kaksoisruuviholkin?

Lähetä meille piirustuksesi – tai näyte tärkeimmistä mitoista – ja insinöörimme määrittelevät tarkasti sopivan kartiomaisen kaksoisruuvin ja piipun, joiden kovuus on materiaalillesi sopiva. Oman nitraus-, bimetalli- ja volframikarbidikäsittelyn avulla rakennamme osia, jotka saavuttavat 62 HRC:n porauksen sisällä pitkän käyttöiän takaamiseksi.

Pyydä tarjous 12 tunnin sisällä →
Nanhaiya (Zhoushan) Plastic Machinery · Yli 500 maailmanlaajuista asiakasta ·sinkku, kartiomainen kaksos & rinnakkainen kaksoonruuvi tynnyrit
Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä