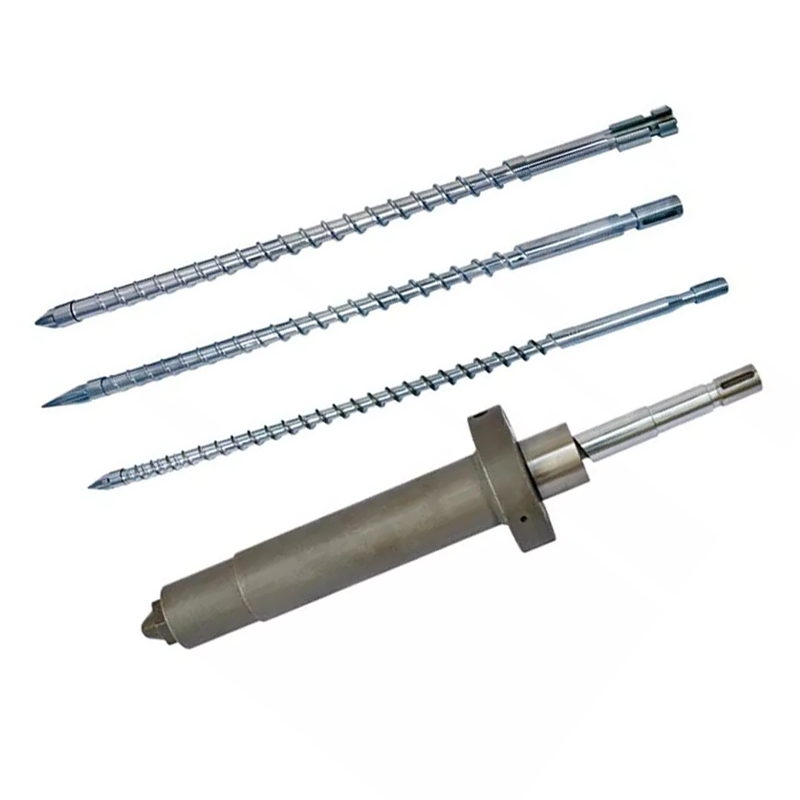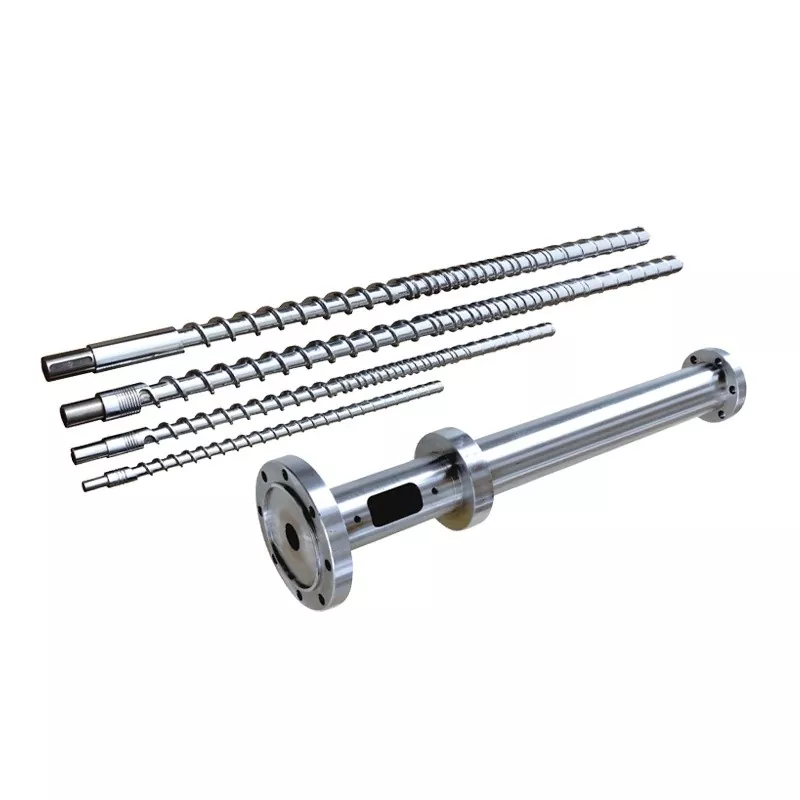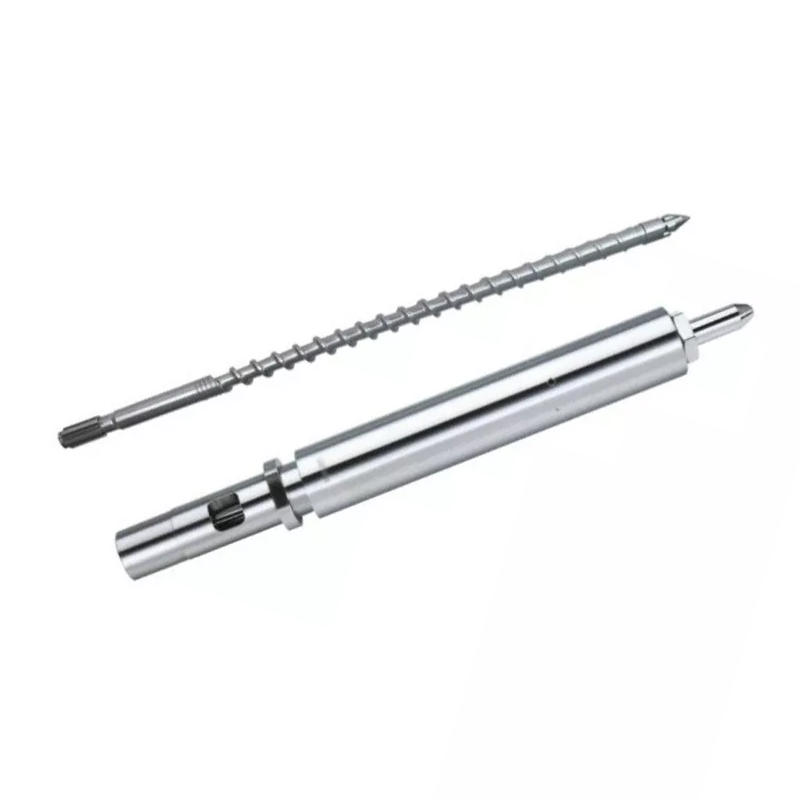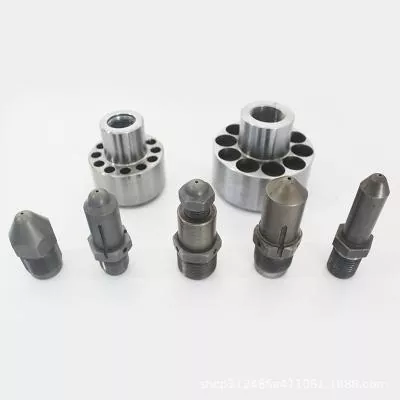
Ruuvin kärki on riittävän pieni, jotta sitä voidaan käsitellä varaosana, mutta silti riittävän tarkka päättääkseen, alkaako jokainen laukaus samalla määrällä sulaa. Osta se sovitettuna virtaus- ja tiivistekokoonpanona, ei kierteitettynä metallipisteenä.


Nopea vastaus
Valitse ruiskupuristusruuvin kärki neljän asian perusteella: takaiskuventtiilin rakenne, tarkka ruuvin ja piipun rajapinta, käsitelty hartsi ja täyteaine sekä olemassa olevan kokoonpanon kulumiskuvio. Konemalli ei yksin riitä, kun versioita, aiempia korjauksia tai epätyypillisiä ruuveja saattaa olla olemassa.
Vaihtotilausta varten lähetä alkuperäinen piirustus, kun se on saatavilla, ja tarkista sitten kierre, olake, kärjen pituus, renkaan liike, istukka, ulkohalkaisija ja sulatuskanavat todellista konetta vasten. Hyvä lainaus alkaa geometriasta. Materiaali- ja pintakäsittely tulevat seuraavaksi.
Ruuvin kärki ohjaa virtausta molempiin suuntiin
Ruuvin palautuksen aikana takaiskuventtiili avautuu ja päästää sulan polymeerin kulkemaan ruuvin etuosaa kohti. Injektion alussa se sulkeutuu niin, että ruuvin liike ja paine vaikuttavat haaluun sen sijaan, että työntäisivät sulatetta taaksepäin ruuvia pitkin.
Tästä syystä ruuvin kärki, tarkistusrengas ja istukka kuuluvat prosessiin, ei vain huoltoon.ENGELin takaiskuventtiilin opetusohjelmakuvaa samoja kahta toimintatilaa ja yhdistää sulkemiskäyttäytymisen suoraan injektion toistettavuuteen.
Tehdasnäkymämme:kallein ruuvikärjen virhe on harvoin kahden materiaalilaadun välinen ero. Se on osa, joka kiertyy ruuviin, mutta ei kulje, tiivistä tai kohdista oikein. Onnistunut sopivuustesti on arvokkaampi kuin pitkä lista myynnin adjektiiveja.
Valitse kokoonpano muovaustehtävän ympäriltä
Oikean rakenteen tulee avautua vapaasti palautumisen aikana, sulkeutua ennustettavasti ruiskutuksen aikana ja välttää liiallista sulamisreitin rajoittumista. Sen on myös kestettävä hartsin hankaus-, liima- ja syövytyskuormitus vahingoittamatta sen liitospintoja.
| Kysymys ostosta | Miksi se muuttaa ruuvin kärkeä | Mitä lähettää toimittajalle |
|---|---|---|
| Mitä hartsia muovataan? | Viskositeetti, voitelukyky, hajoamisherkkyys ja korroosiovelvollisuus vaikuttavat virtauskanaviin, materiaaliin ja pintakäsittelyyn. | Tarkka hartsilaatu, värijärjestelmä, palonestoaine ja normaali käsittelyalue. |
| Onko hartsi vahvistettu vai täytetty? | Lasikuitu, mineraalitäyteaine ja talteenotettu kontaminaatio voivat nopeuttaa hankaavaa kulumista renkaassa, istukassa ja sulatuskäytävissä. | Täyteainetyyppi, painoprosentti ja muuttuuko se tuotteen mukaan. |
| Kuinka tarkka laukauksen tulee olla? | Ohuetseinäiset, monionteloiset ja tiiviit osat paljastavat pieniä muutoksia venttiilin sulkeutumisessa ja vuodoissa. | Osan paino, onteloiden määrä, lyöntipainon toleranssi ja viimeisimmät trenditiedot. |
| Mikä on nykyinen venttiilityyli? | Liukurenkaalla, palloselaimella ja muilla malleilla on erilaiset virtausalueet, liike- ja sulkemiskäyttäytyminen. | Alkuperäinen osanumero, piirustus, valokuvat ja täydellinen irrotettu kokoonpano. |
| Onko ruuvi vaihdettu aiemmin? | Konemalli ei välttämättä enää tunnista asennettua kierrettä, kärjen pituutta tai istukan geometriaa. | Nykyinen ruuvipiirustus ja suorat mitat, ei vain koneen tyyppikilpi. |
| Miksi osa vaihdetaan? | Katkentunut kierre, kulunut virtausreitti ja vuotava rengas eivät viittaa samaan korjaavaan toimenpiteeseen. | Kulutuskuvat, prosessin oireet, huoltohistoria ja epäonnistuneet mitat. |
Nanhaiya tarjoaa vakio- ja räätälöityjä lankakuvioita sekä käänteisen virtauksen kärkivaihtoehtoja erikoispolymeereille. Valittu osa voidaan sovittaa yhteenruiskuvalu ruuvitai toimitetaan osana laajempaaruiskupuristus- ja suulakepuristusvaraosien valikoima.


Lue prosessisignaalit ennen kokoonpanon poistamista
Vaihteleva tyyny, ajautuva laukauspaino tai huono siirron toistettavuus voivat viitata venttiilin vuotoon, mutta mikään niistä ei todista sitä yksinään. Hartsin muutokset, syötteen epävakaus, lämpötilan säätö, tynnyrin kuluminen, ilma sulatteessa, paineasetukset ja homeolosuhteet voivat aiheuttaa samanlaisia oireita.
ENGEL suosittelee takaiskuventtiilin, ruuvin ja pehmitinsäiliön tarkistamistakun sulatuspehmuste vaihtelee. Sama vianetsintäopastus yhdistää tyynyn ja lyöntipainon vaihtelun prosessiasetuksiin ja komponenttien kulumiseen.
| Havaittu signaali | Mahdollinen ruuviliitos | Tarkista ennen tilaamista |
|---|---|---|
| Pehmusteen asento vaihtelee laukauksesta toiseen | Rengas voi sulkeutua eri kohdasta tai vuotaa paikalleen asettumisen jälkeen. | Trendi todellista sijaintia, painetta ja laukauksen painoa vakaassa prosessissa. |
| Osapaino ajautuu, kun asetukset pysyvät ennallaan | Takaisinvirtaus voi vähentää muottiin toimitettua tehokasta tilavuutta. | Sulje pois syöttö, lämpötila, materiaali ja homeen aiheuttamat syyt. |
| Lyhyet kuvat näkyvät ajoittain | Venttiili ei välttämättä tiivisty toistuvasti, varsinkin palautusmuutosten jälkeen. | Vertaa siirtovastetta ja suorita koneen valmistajan hyväksymä venttiilitesti. |
| Palautuminen on rajoitettua | Vaurioitunut rengas, kerros tai alimitoitettu virtausreitti voi vastustaa eteenpäin suuntautuvaa sulatteen virtausta. | Tarkasta vapaa liikkuvuus, saostumat, repeytymät ja kulkuesteet. |
| Mustat täplät seuraavat materiaalin muutosta | Kuolleet kohdat tai vaurioituneet pinnat voivat pidättää ja vapauttaa hajonnutta polymeeriä. | Tarkista koko sulamisreitti, suutin, ruuvin etuosa ja puhdistusmenettely. |
| Metallista kohinaa tai renkaan takaiskua | Saattaa esiintyä kolhuja, muodonmuutoksia, kohdistusvirheitä tai vieraita aineita. | Pysähdy ja tarkasta koneen valmistajan turvallisen huoltotoimenpiteen mukaisesti. |
Kun kokoonpano on poistettu, tarkasta tarkistusrenkaan ulkohalkaisija, molemmat päätypinnat, istukkapinta, kärjen runko, sulatuskanavat ja kierre. AnARBURG tekninen artikkelitunnistaa hankauksen, adheesion ja korroosion kulumismekanismeiksi ja osoittaa, että renkaan halkaisijan, päätypinnan ja tiivisteen istukan kuluminen voi muuttaa renkaan liikettä ja pehmusteen vakautta.
Älä diagnosoi tarkistusrengasta lisäämällä pitopainetta, ennen kuin osa täyttyy.Asetuksen muutos voi piilottaa vuodon korjaamatta sitä. Ota vakaa perusviiva, noudata koneen valmistajan hyväksymää testausmenetelmää ja tarkasta laitteisto ennen vaihtospesifikaation muuttamista.
Vaihda yksi osa vain, kun liitososat ovat vielä kunnossa
Ohjausrengas voidaan vaihtaa itsestään, kun sen liitoskärki ja istukka pysyvät hyväksytyissä mitoissa, tiivistyspinnat ovat ehjät ja uusi rengas pääsee liikkumaan vapaasti koko matkansa. Tämä on halvempi korjaus, mutta vain silloin, kun tarkastus tukee sitä.
Vaihda yhteensopiva kärki, rengas ja istukka, kun useilla pinnoilla on kulumista, rengas on juuttunut tai tarttunut toiseen komponenttiin, vanhat osat ovat sekoittuneet eri koneisiin tai kun luotettavia alkuperäisiä mittoja ei ole jäljellä. Yhden uuden tiivisteosan yhdistäminen kahteen kuluneeseen liitososaan voi luoda uuden vuotoreitin.
Tehdasnäkymämme:kulunut näyte on todiste, ei pääpiirustus. Jos kopioimme kuluneen istukan, lyhentyneen renkaan tai vaurioituneen kierteen tarkasti, uusi osa voi toistaa vanhan ongelman puhtaammalla pinnalla. Rekonstruoimme suunnitellun suhteen piirustuksen, liitososien ja kulumattomien vertailupisteiden perusteella.


Nanhaiya ruiskuvalu ruuvin kärjen tiedot
TheNanhaiya ruiskupuristusruuvin kärkion rakennettu ruuvin ja suuttimen puolen sulatusreitin väliseksi rajapinnaksi. Se on saatavana eri ruuvien halkaisijalle ja ruiskutuskonemerkeille mukautetuilla kierteillä ja komponenttien geometrialla vaihtotöitä varten.
| Erittely | Nanhaiya tuotetiedot | Ostoksen merkitys |
|---|---|---|
| Pohjamateriaali | D2 | Kirjaa todellinen materiaali tarjous- ja tarkastusasiakirjoihin. |
| Kovuus | HRC45-62 | Valitun arvon on vastattava lämpökäsittelyä, kulutuskestävyyttä ja liitosmateriaaleja. |
| Suoruus | 0,02 mm/m | Geometrialla ja kohdistuksella on merkitystä ruuvin etuliitännässä. |
| Panssaroidut kasvot | Bimetallinen | Tarjoaa kulutusta kestävän vaihtoehdon näkyville työpinnoille. |
| Lasikuitukokoonpanot | 30 % / 60 % | Ilmoita todellinen lasikuidun prosenttiosuus ja hartsilaatu tarjouspyynnössä. |
| Osan paino | 1 kg | Tuotesivun viitearvo; lopullinen paino noudattaa hyväksyttyä geometriaa. |
| Valmistusreitti | CNC-työstö, lämpökäsittely ja tarkkuuskiillotus | Nämä toiminnot ohjaavat muotoa, pinnan kuntoa ja viimeisteltyä istuvuutta. |
| Vakiosovellukset | PE, PP, ABS ja PVC kestomuovivalu | Lähetä myös lisäaineet, väriaineet, kierrätysmateriaali ja täyteainetiedot. |
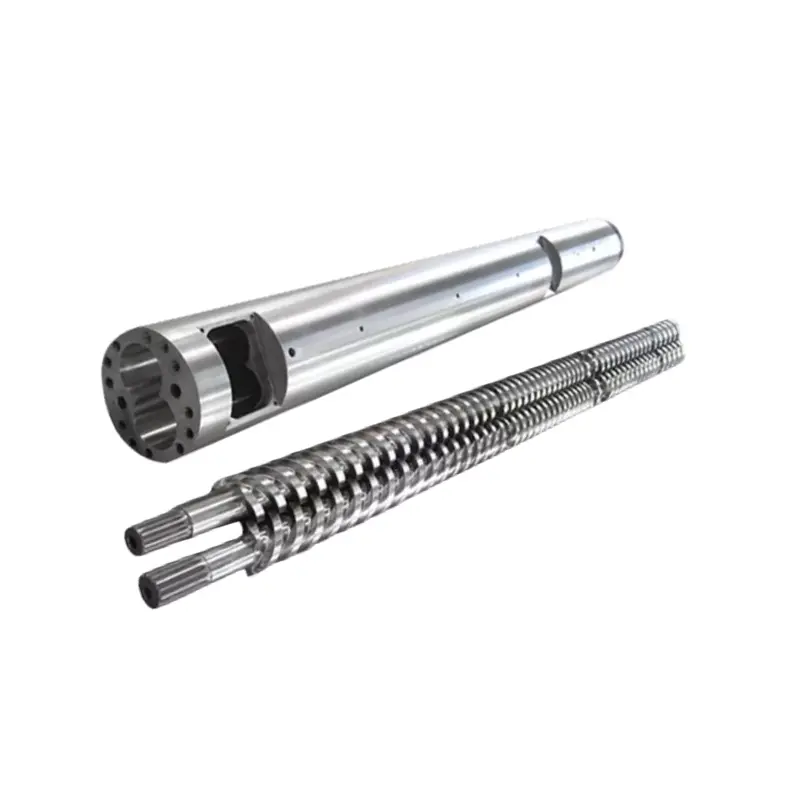
Nanhaiya valmistaa myös täydellisen pehmitinyksikönmutantti ruiskupuristusruuvit, asteittaiset ruiskuvaluruuvitja vastaavat vaihtotynnyrit. Viereinenruiskutussuutinvoidaan tarkastella samaan aikaan, kun vuoto-, kohdistus- tai sulavirtausongelmat ulottuvat ruuvin kärjen ulkopuolelle.
Mitat, jotka ratkaisevat, sopiiko osa
Koneen valmistaja ja malli voivat rajata hakua, mutta ne eivät voi korvata piirustusta. Malliperheissä voi olla useita ruiskutusyksikkökokoja, ja koneessa voi jo olla vaihtoruuvi, joka eroaa sen alkuperäisestä rakenteesta.
- Tunnista asennettu ruuvi.Levykoneen valmistaja, malli, ruiskutusyksikön nimi, ruuvin halkaisija, sarjatiedot ja mahdolliset aiemmat ruuvinvaihdot.
- Määrittele lanka kokonaan.Sisällytä pää- ja sivuhalkaisija, nousu, kierteen suunta, kierteen pituus, aloitusasento, kohokuvio ja olakkeen sijainti.
- Mittaa aksiaalinen pino.Tallenna kärjen kokonaispituus, renkaan pituus, istuimen pituus, renkaan liike ja jokainen olkapää, joka ohjaa sulkemisasentoa.
- Mittaa säteittäiset rajapinnat.Tallenna kärjen rungon halkaisija, renkaan ulko- ja sisähalkaisija, istuimen halkaisijat, piipun reiän vertailuarvo ja vaadittu työvälys.
- Kartoita sulamisreitti.Näytä huilujen lukumäärä, kulkureitin leveys, läpikulkusyvyys, nokkaprofiili ja mikä tahansa säde, joka vaikuttaa virtaukseen tai puhdistukseen.
- Merkitse tiivistys- ja kulutuspinnat.Tunnista, mitkä pinnat koskettavat sulkemisen aikana ja mitkä mitat on mitattu kulumattomista viitteistä.
Älä piilota epävarmuutta toleranssiin.Jos vanha pinta on kulunut, merkitse mitattu arvo todelliseksi kuluneeksi mittaksi. Pidä ehdotettu valmis mitta erillään. Tämä ero antaa suunnittelun korjata osan sen sijaan, että se hyväksyisi tarkan kopion vauriosta.
Tarkista korvaava tuote ennen kuin se tulee tuotantoon
Saapuvan tarkastuksen tulee varmistaa identiteetti, mitat ja liike ennen kuin kokoonpano alttiina kuumuudelle ja paineelle. Säilytä hyväksytty piirustus, materiaalipöytäkirja ja tarkastustulos samalla osanumerolla.
- Osanumero ja piirustusversio vastaavat ostotilausta
- Materiaali- ja lämpökäsittelytietueet vastaavat tarjousta
- Kriittiset halkaisijat ja aksiaaliset pituudet ovat vetotoleranssin sisällä
- Kierremittarit tai liitostarkastukset vahvistavat liitännän
- Sekkirengas liikkuu vapaasti ilman näkyvää keinumista tai jumiutumista
- Rengas ja istukka koskettavat tarkoitettuja tiivistepintoja
- Sulatuskanavat ovat puhtaat, sileät ja puhtaat
- Kiillotetuissa pinnoissa ei ole käsittelyvaurioita tai pinnoitusvirheitä
- Kokoonpanosuunta ja komponenttien järjestys on dokumentoitu
- Lähtöpaino ja tyyny kirjataan asennuksen jälkeen
Käytä asennuksen jälkeen hyväksyttyä käynnistysmenettelyä ja vertaa prosessia säilytettyyn perustilaan. Uusi kärki voi muuttaa palautumista, dekompressiovastetta tai venttiilin sulkeutumiskäyttäytymistä, joten älä oleta, että kaikki vanhat asetukset pysyvät koskemattomina.
Mitä tehtaan on valvottava
Ruuvin kärjen laatu johtuu osien välisestä suhteesta. Kierteen samankeskisyyden, olakkeen sijainnin, renkaan liikeradan, tiivistepinnan geometrian, virtausreitin viimeistelyn ja lämpökäsittelyn on toimittava yhdessä. Yksi vaikuttava kovuusluku ei voi kompensoida väärää pinon pituutta tai karkeaa tiivistyspintaa.
Nanhaiyantuotantolaitteetsisältää CNC-sahat, joiden syöttövirhe on 0,1 mm tai alle, CNC-sorvit enintään 6 m:n työkappaleille sekä poraus- ja jyrsintälaitteet 0,02 mm:n paikoitustarkkuudella. Viisiakselista koneistusta käytetään epäsäännöllisissä leikkauksissa ja erityisissä laipparakenteissa.

Ostajille käytännön kysymys ei ole, omistaako toimittaja työstökoneen. Kysy, miten piirustus tarkistetaan, mitkä mitat tarkastetaan, miten materiaalia ja lämpökäsittelyä jäljitetään ja kuinka valmis renkaan liike tarkistetaan. Nanhaiya tarjoaa myyntiä edeltävän piirustuksen tarkastelun ja teknistä tukea sen kauttapalveluryhmä.
RFQ-tarkistuslista vaihtoruuvin kärkeen
Lähetä yksi selkeä paketti osittaisten viestien sijaan. Seuraavien tietojen avulla toimittaja voi päättää, onko työ vakiokorvaus, käännetty komponentti vai uudelleensuunnittelu.
- Koneen valmistaja, malli, sarjanumero ja ruiskutusyksikön koko
- Asennettu ruuvin halkaisija ja ruuvin piirustus
- Alkuperäinen ruuvikärjen osanumero ja piirustusversio
- Täydellinen vanha kokoonpano ja osat pidetään kunnossa
- Kuvia edestä, sivulta, kierteestä ja tiivistepinnoista
- Kierteen, olkapään, renkaan, istuimen ja käytävän mitat
- Hartsilaatu, täyteainetyyppi ja täyteaineprosentti
- Väriaine, kierrätyssisältö ja syövyttäviä lisäaineita
- Normaali sulamislämpötila ja lyöntikoko
- Osan paino, kaviteetin määrä ja hyväksytty vaihtelu
- Pehmuste, siirto ja palautussuunta ennen poistoa
- Havaittu kuluminen, vikatila ja vaadittu määrä
Jos piirustus puuttuu, merkitse jokainen mitattu pinta ja valokuvaa mittauskokoonpano. Älä lähetä yhtä ulkohalkaisijaa ja pyydä tehdasta päättelemään kierre, istukka ja matka siitä.
Usein kysytyt kysymykset
Mitä ruiskupuristusruuvin kärki tekee?
Ruuvin kärkikokoonpanossa on takaiskuventtiili. Se avautuu ruuvin palautumisen aikana, jotta sula voi liikkua ruuvin edessä, ja sulkeutuu sitten ruiskutuksen aikana rajoittaakseen takaisinvirtausta ja siirtääkseen painetta muottiin.
Mitkä ovat merkkejä kuluneesta tarkistusrenkaasta tai ruuvin kärjestä?
Yleisiä prosessisignaaleja ovat muuttuva sulatyyny, epäyhtenäinen laukauspaino, huono paineen toistettavuus, lyhyet laukaukset sen jälkeen, kun muut syyt on suljettu pois, ja pidempi tai vähemmän vakaa siirtovaste. Varmista kuluminen valvotulla vuototestillä ja mittatarkastuksella.
Voinko tilata vaihtokärjen vain konemallin mukaan?
Koneen valmistaja ja malli ovat hyödyllisiä lähtökohtia, mutta luotettavan vaihtotilauksen tulee sisältää myös ruuvin halkaisija, kierteen ja olakkeen mitat, kärjen pituus, tarkistusrenkaan ja istukan mitat, virtausreitti, hartsi, täyteainesisältö, piirustus ja selkeät valokuvat.
Pitäisikö minun vaihtaa vain tarkistusrengas vai koko ruuvin kärkikokoonpano?
Vaihda vain kulunut osa, kun liitoskärki, istukka ja kierteet ovat hyväksyttyjen mittojen ja pinnan kunnon sisällä. Vaihda sovitettu kokoonpano, jos useat tiivistyspinnat ovat kuluneet, mitat ovat epävarmoja tai kun vanhat ja uudet osat eivät voi tuottaa luotettavaa liikettä ja tiivistystä.
Mitä materiaalia Nanhaiya käyttää ruiskupuristukseen ruuvien kärjessä?
Nanhaiya tarjoaa D2-ruiskupuristusruuvin kärjet, joiden julkaistu kovuusalue on HRC45-62, suoruus 0,02 mm/m ja bimetallinen panssaroitu pinta. Lopullinen kokoonpano sovitetaan hartsiin, täyteaineeseen, koneen rajapintaan ja kulumiskykyyn.
Kestääkö kovempi ruuvin kärki aina pidempään?
Ei. Kovuus on vain yksi osa kulumiskykyä. Seoskemia, lämpökäsittely, korroosionkestävyys, yhteensopivuusmateriaalit, pinnan viimeistely, kohdistus, välys ja käsitelty hartsi vaikuttavat kaikki käyttöikään.
Mitä minun pitäisi lähettää Nanhaiyalle ruuvikärjen tarjousta varten?
Lähetä koneen valmistaja ja malli, ruuvin halkaisija, hartsi- ja täyteaineprosentti, alkuperäinen osanumero tai piirustus, täydelliset liitosmitat, valokuvat useista kulmista, kulumisoireet, laukauksen painotrendi ja tarvittava määrä.
Kaupallinen ilmoitus: Nanhaiya valmistaa ruiskupuristusruuvin kärjet ja niihin liittyvät komponentit, jotka on linkitetty tähän oppaaseen. Teknisiä suosituksia tulee soveltaa koneenvalmistajan turvallisuusohjeiden ja hyväksytyn projektipiirustuksen kanssa.