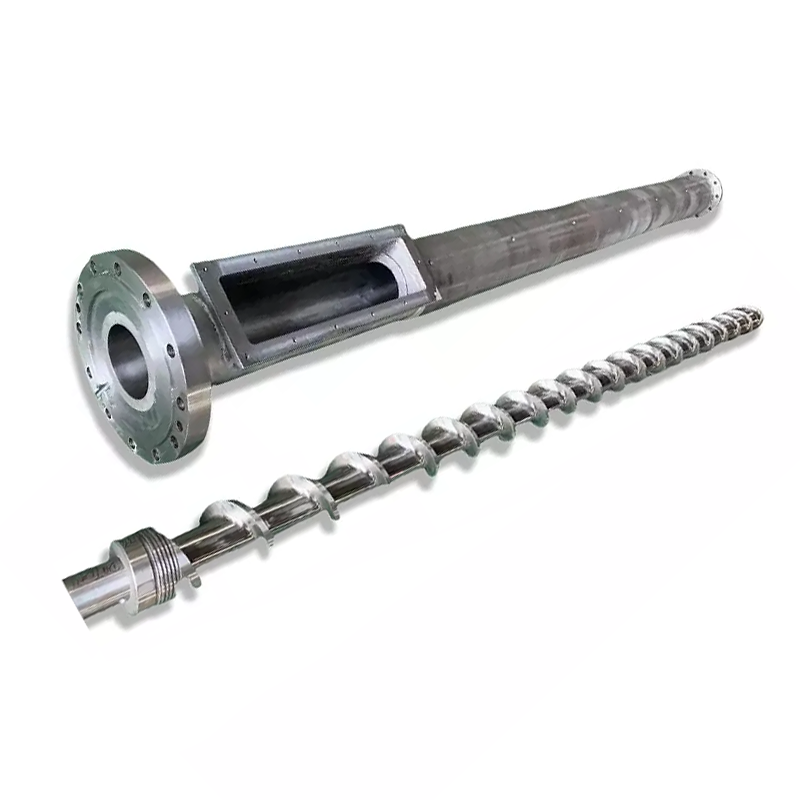
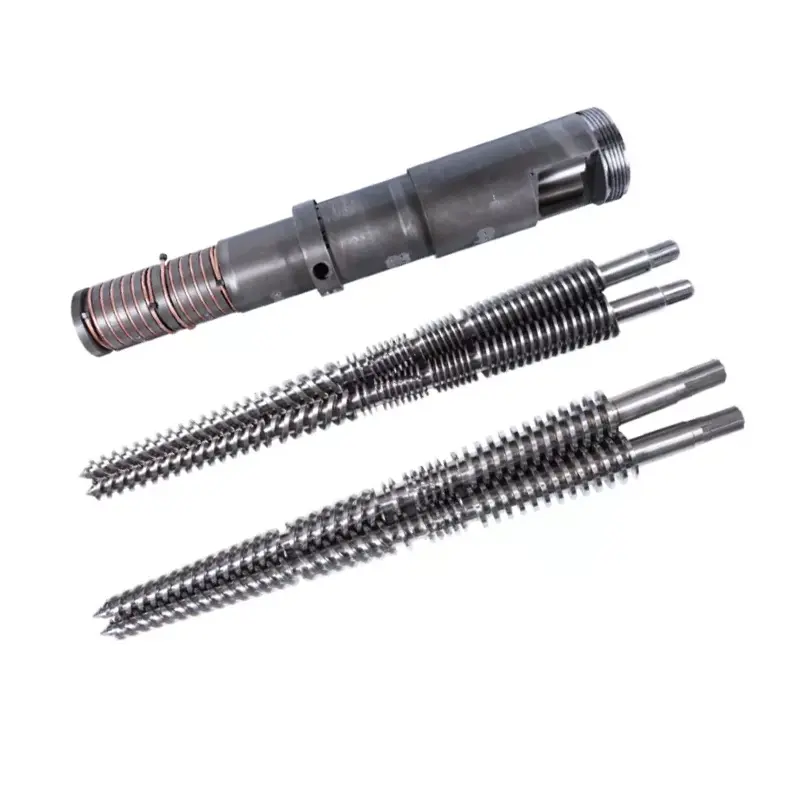
Kaksoisruuvisarjassa on useampi kuin yksi työrako. Tehdäksesi järkevän korjaus- tai vaihtopäätöksen kartoittamalla jokainen ruuvi, jokainen piippukeila, toisiinsa liittyvä suhde ja koneen liitännät yhden ohjatun viittauksen alle.
Mittaa rinnakkainen kaksoisruuvin ja piipun kuluminen yhteensopivana järjestelmänä. Kirjaa molemmat ruuvit nimetyille aksiaalisille asemille, kahdeksaan reiän molemmat keulat määrättyihin suuntiin, ruuvin välinen välys, keskietäisyys, vaiheistus ja aksiaalinen sovitus. Vertaa karttaa hyväksyttyyn piirustukseen. Oireet voivat laukaista tarkastuksen, mutta mittaukset ratkaisevat, vaihdetaanko ruuvit, piippu vai koko sarja.

Yhdensuuntaisessa kaksoisruuvissa ei ole yhtä yleisvälystä
Perinteisessä yksittäisessä ruuvissa halkaisijavälys ilmaistaan usein piipun sisähalkaisijana miinus ruuvin ulkohalkaisija. Radiaalinen välys on puolet erosta. Meidänyhden ruuvin kulumisen mittausopasselittää, miksi aksiaaliasemien ja määritelmien on silti vastattava toisiaan.
Paikallinen halkaisijasuhde = vastaava piipun mitta miinus vastaava ruuvin ulkohalkaisija
Paikallinen radiaalinen suhde = paikallinen diametraalinen suhde jaettuna kahdella
Tämä aritmetiikka ei kuvaa sekoittuvan kaksoisruuvisarjan täydellistä geometriaa.
Yhdensuuntainen kaksoisruuvi lisää toisen ruuvin, yhteenliittyvän alueen, keskietäisyyden ja ajastetun kulmasuhteen. Tynnyri on yleensä kahdeksaskuvioinen profiili yhden pyöreän reiän sijaan. Kuluma voi myös olla erilaista vasemmassa ja oikeassa lohkossa sekä lentojen vastakkaisilla puolilla.
Mittaustiedoston tulisi siksi erottaa vähintään viisi suhdetta:
- Jokaisen ruuvin ulkoprofiili vastaavaan piippukeilaan.
- Ruuvien välinen välys risteävän alueen läpi.
- Keskietäisyys ja molempien piippukeilojen sijainti.
- Pyörimisvaiheistus, kätisyys ja vasemman tai oikean ruuvin identiteetti.
- Asiaankuuluvat aksiaalivälykset, työntöpinnat, välikappaleet ja pääteasennot.
Tehdasnäkymämme:ostaja, joka pyytää "0,3 mm välystä" nimeämättä pintoja, ei ole asettanut meille suoritettavaa vaatimusta. Kysymme, onko tämä luku diametraalinen, säteittäinen, lentojen välinen, sivu-, kärki- vai aksiaalinen välys, missä se on mitattu ja missä kunnossa. Tässä arvaaminen voi luoda metallikontaktin tai jättää uuden sarjan löysäksi.


Säilytä kokoonpanon tunnistetiedot ennen ruuvien vetämistä
Mittaukset menettävät arvonsa, jos vasen ja oikea ruuvi sekoittuvat tai vaihereferenssi katoaa poiston aikana. Ennen kuin irrotat kokoonpanon, valokuvaa käyttöpää ja purkauspää. Merkitse pyörimisen kuvaamiseen käytetty katselusuunta ja merkitse sitten molemmat ruuvit, akselit, välikkeet ja ajoitusmerkit.
Merkitse muistiin, käyttääkö koneyhdessä pyörivät ruuvittaivastakkain pyörivät ruuvit. Kirjaa myös ylös ovatko ruuvit yksiosaisia vai elementeistä koottuja. Älä oleta, että kahdella ruuvilla, joilla on samanlaiset ulkomitat, on sama käsi, kiila, järjestys tai ajoitus.
Käytä koneen valmistajan irrotusohjeita ja säilytä kaikki lukitus- ja ajoitusominaisuudet. Jos paria ei voida kääntää hyväksytyn menettelyn mukaisesti kokoamisen jälkeen, pysäytä. Käyttömomentin käyttäminen tuntemattoman häiriön voittamiseksi voi muuttaa tunnistusvirheen vaurioksi.

Rakenna yksi koordinaattijärjestelmä molemmille ruuveille ja molemmille keiloille
Puhdista osat poistamatta jälkiä naarmuista, pinnoitteen häviämisestä tai kuoppista. Anna osien saavuttaa vakaa tarkastuslämpötila. Aseta nollapiste nimettyyn päähän ja merkitse aksiaaliset asemat, jotka voidaan toistaa ruuvipariin ja piippuun.
Lisää asemat ennen ja jälkeen geometrian muutoksia, syöttö- ja tuuletusaukot, sekoitusalueet ja paineenmuodostuspää. Tunnista jokaisessa asemassa vasen ruuvi, oikea ruuvi, vasen keila ja oikea keila. Tallenna useita kulmasuuntia, kun menetelmä sallii, koska yksi halkaisija voi piilottaa soikeaisuuden tai yksipuolisen kulumisen.
| Ala | Kuinka tunnistaa se | Mitä se paljastaa |
|---|---|---|
| Aksiaalinen asema | Etäisyys määritellystä syöttö- tai poistopisteestä | Paikkoihin, joissa kuluminen keskittyy prosessiosaan |
| Ruuvin identiteetti | Vasemmalle tai oikealle, katselukohta ilmoitettuna | Epäsymmetrinen lentokuluminen ja parin eheys |
| Ruuviprofiili | OD, juuri-, kärki- tai kylkiarvo menetelmällä ja kulma-asemalla | Metallin menetys työpinnoilla |
| Tynnyriliuska | Vasen tai oikea keila, suunta ja mittaustaso | Laajentuminen, ovaali ja paikallinen huuhtoutuminen |
| Kiihtyvä suhde | Nimetyt pinnat, kulma-asento, vaiheistusolosuhteet ja menetelmä | Liiallisen aukon tai mekaanisen häiriön vaara |
| Pinnan kunto | Numeroitu valokuva sidottu asemakarttaan | Pisteet, pistesyötteet, pinnoitteen häviäminen, kerrostumat ja kosketusjäljet |
| Viitearvo | Hyväksytty piirustus, uusi osaraportti tai sovittu suunnittelun lähtötaso | Kuinka paljon geometria on muuttunut |
Coperionin julkaisema piippudiagnostiikkamenetelmäedellyttää, että sen tynnyrit ovat puhtaita ja viileitä, ja käyttää sitten rei'itysmittausta ja korkearesoluutioista videotarkastusta tietyissä ZSK- ja STS-kokoissa. Koneesi ja tarkastustyökalut voivat vaihdella, mutta lähestymistapa osoittaa, miksi mitat ja visuaaliset todisteet kuuluvat samaan raporttiin.
Älä keksi resoluutiota lisäämällä desimaalipisteitä instrumentin ja menetelmän ulkopuolelle. Kirjaa muistiin laite, kalibroinnin tila, tukitila, tarkastuslämpötila ja käyttäjä tai tarkastuspöytäkirja. Toistettava kartta, jossa on rehellinen epävarmuus, on hyödyllisempi kuin vaikuttava laskentataulukko, joka on rakennettu moniselitteisistä kohdista.



Onko irrotettu kaksoisruuvisarja valmis tarkastettavaksi?Lähetä kokoonpanopiirustus, vasen ja oikea tunniste, asemakartta, valokuvat ja käyttöhistoria. Voidaan keskustella siitä, mitä pitää säilyttää ja mitkä alueet tarvitsevat tarkempaa mittausta.
Lähetä kulumiskarttaKatso rinnakkaiset kaksoisruuvituotteetKäytä linjan käyttäytymistä tarkastuspaikkojen valitsemiseen, älä ilmoittaa epäonnistumisesta
Putoava teho samalla ruuvin nopeudella, epävakaa paine, vaihtuva kuormitus, huono leviäminen, sulamaton materiaali ja toistuvat tuotevirheet voivat oikeuttaa tarkastuksen. Ne voivat myös johtua ruokinnasta, formulaatiosta, lämmittimistä, antureista, tuuletuksesta, rajoittuneesta suulakkeesta tai käyttöongelmasta.
Tallenna toimintaperustaso, ennen kuin muutat useita asetuksia kerralla. Tallenna todellinen syöttönopeus, ruuvin nopeus, kuormituksen tai vääntömomentin ilmaisin, paine, vyöhykeasetukset, mitattu sulamislämpötila, kun se on saatavilla, ja valmiin tuotteen tarkastukset. Vertaa samaa koostumusta ja loppupään asetuksia.
Japan Steel Works huomauttaa, että kuluneet kaksoisruuvielementit voivat vähentää läpijuoksua ja hajoamista ja voivat edistää vakavaa ruuviakselin tai vaihteiston vikaa. Tämä on hyvä syy tarkistaa aikaisin, mutta oireen on silti oltava yhteydessä koneesi fyysiseen kuntoon.
Jos linja palaa normaaliksi syöttölaitteen kalibroinnin tai tukkeutuneen tuuletusaukon korjaamisen jälkeen, emme myy kulumista diagnoosiksi. Jos prosessi pysyy epävakaana ja mittauskartta näyttää vastaavan paikallisen välyksen kasvun, korvaava tapaus on paljon vahvempi. Tavoitteena on ratkaista tuotantoongelma, ei voittaa tilaus suurimmasta sarjasta.
| Havaittu kuvio | Prosessitarkastukset ennen tuomitsemista | Fyysiset todisteet etsittäväksi |
|---|---|---|
| Lähtö laskee muuttumattomalla nopeudella | Syöttötarkkuus, irtotiheys, resepti ja muottien rajoitus | Paikallinen reiän laajennus, lentokuluminen ja välyksen muutos |
| Paine tai kuorma muuttuu epävakaaksi | Syöttö, lämpötilan säätö, tuuletus ja alavirran rajoitus | Epätasainen vasemman/oikean kuluma, jäämiä, vaurioita tai kosketusjälkiä |
| Dispersion tai sulan laatu heikkenee | Materiaalierä, lisäaineen annostelu, sekoituskokoonpano ja lämpötilahistoria | Kulumista tarkoitetuissa sekoituspinnoissa tai väärin asennetuissa elementeissä |
| Metallinen ääni tai äkillinen vääntömomentin nousu | Pysähdy koneen aikana ja tarkasta käyttö ja kohdistus | Tuoreita kosketusjälkiä, taipuneita osia, vaihevirhe tai vieras aine |
| Nopea toistuva kuluminen vaihdon jälkeen | Materiaalin kontaminaatio, kohdistus, kokoonpano, käyttörajat ja pinnan valinta | Toistuva vaurion sijainti ja suunta |
Päätä, mitä korvaat vastaavasta raportista
Vaihto vain ruuveilla on järkevää, kun molemmat piipun keilat pysyvät hyväksytyn geometrian sisällä, keskikohdan suhde on kunnossa ja kulumisen syy ymmärretään. Pelkän piipun vaihto voi olla perusteltua myös silloin, kun ruuvipari pysyy hyväksyttävänä ja yhteensopiva palautetun porausgeometrian kanssa.
Vaihda yhteensopiva sarja, kun molemmat puolet ovat kuluneet, referenssigeometria on epävarma tai uusi komponentti kulkee edelleen vaurioitunutta kumppania vasten. Jos kulumiskuvio viittaa kohdistusvirheeseen, vaihevirheeseen tai vieraaseen materiaaliin, poista tämä syy ennen uusien osien asentamista.
| Mitattu kunto | Mahdollisuus arvioida | Vaadittu suoja |
|---|---|---|
| Ruuvipari kulunut; molemmat lohkot hyväksytyissä rajoissa | Korjaa tai vaihda ruuvit | Vahvista uudelleen rakennettu tai uusi geometria säilytettyä piippua vasten |
| Barrel lohkot kuluneet; ruuvit hyväksytyissä rajoissa | Pätevä piipun korjaus tai vaihto | Tarkista yhteensopivuus sekä kiinnitettyjen ruuvien että keskietäisyyden kanssa |
| Sekä ruuvit että piippu kuluneet | Sopiva ruuvin ja piipun vaihto | Hyväksy yksi kontrolloitu piirustussarja ja tarkastussuunnitelma |
| Paikallinen pisteytys tai yksipuolinen kosketus | Syytutkimus ennen komponenttien valintaa | Tarkista kohdistus, laakerit, akselit, vaiheistus ja epäpuhtaudet |
| Geometria hyväksyttävä, mutta tehtävä muuttunut | Prosessin ja geometrian tarkistus | Määrittele uusi materiaali, tuotanto, koneen rajat ja tuotteen hyväksyntä |
Älä käytä yleistä Internet-kerrointa automaattisena korvaavana rajana. Halkaisija, ruuvityyppi, koneen rakenne, materiaali ja tuotteen toleranssi ovat tärkeitä. Alkuperäisen rakennuspiirustuksen ja koneenvalmistajan palvelukriteerien pitäisi ohjata päätöstä.
Katso laajemmat oireet ja korjausvaihtoehdot meidänruuvipiippujen kulumis- ja vaihto-opas. Tämä kaksoiskohtainen sivu lisää vasen/oikea, keila-, keski- ja vaihetiedot, joita perinteinen yksireikäinen tarkastus ei kata.
Käytä kulumiskohtaa pinnan määrittämiseen
Nanhaiyanrinnakkaiset kaksoisruuvituotteetsisältävät PVC-, PE-, PP-, kumi-, muovi-, seostus- ja rakeistussovellukset. Materiaalivelvollisuus vaihtelee tällä alueella. Lasikuitu, mineraalitäyteaine, pigmentti, kierrätetty kontaminaatio ja syövyttävät ainesosat on ilmoitettava laadun ja kuormituksen mukaan.
Yhdessä pyörivillä ja vastakkain pyörivillä tuotesivuillamme on samat ydinviitearvot: 38CrMoAlA, lämpökäsittelykovuus HB260 - 320, nitrauskovuus HV950 - 1000, nitraussyvyys 0,50 - 0,70 mm ja nitraushauraus luokka 1 tai alempi. Niissä mainitaan myös Ra0,4 ja ruuvin suoruus 0,015 mm.
Saatavilla olevat tuotearvot sisältävät myös kromikovuuden HV 950 tai enemmän 0,05–0,10 mm:n paksuudella ja bimetallikovuutta HRC60–65 2,0–3,0 mm:n syvyydessä. HV ja HRC käyttävät eri mittakaavoja, joten suurin painettu numero ei tunnista parempaa vaihtoehtoa.
| Haku kulumiskartalta | Mitä määritellään uudessa eritelmässä | Mitä ei kannata olettaa |
|---|---|---|
| Lentokärjet menettävät materiaalia täytetyssä prosessivyöhykkeessä | Suojatut lentopaikat, käsittely tai seos, kerroksen syvyys ja lopullinen geometria | Jokainen vyöhyke tarvitsee saman päivityksen |
| Yksi piippukeila kuluu enemmän kuin toinen | Keilakartta, kohdistus ja keskitarkistukset, sitten piipun suojaus | Kovempi materiaali yksin korjaa kohdistusvirheitä |
| Pituma tai pinnan menetys | Materiaalikemia, puhdistushistoria, vaikutusalue ja yhteensopiva pintajärjestelmä | Kaikki pintavauriot ovat hankausta kulumista |
| Kontaktimerkit toistuvat yhdellä kasvoilla | Vaiheistus, suoruus, akseli, laakeri ja kokoonpano | Ruuviprofiili on ainoa syy |
| Tasainen kuluminen pitkän vakaan käytön jälkeen | Alkuperäinen geometria, mitattu muutos ja tarvittava huoltoväli | Uudelleensuunnittelu on automaattisesti tarpeen |
battenfeld-cincinnati suosittelee kulumisen mittausta kerran vuodessa tai 6 000 käyttötunnin jälkeensen huolto-ohjeissa yksittäisille, kartiomaisille kaksois-, rinnakkaisille kaksois- ja planeettaekstruudereille. Käsittele sitä yhden toimittajan suunnittelureferenssinä. Linjat, joissa käsitellään vakavia täyteaineita tai joilla on nopea kulumistrendi, saattavat tarvita toisenlaisen välin.


Tee tarkastustiedostosta valmistettava tilaus
Tarjouspaketin tulee sisältää koneen valmistaja ja malli, hyväksytyt piirustukset, materiaalin koostumus, käyttötiedot ja kulumiskartta. Tunnista, haluatko luotettavan vaihdon, korjausarvioinnin vai geometrian muutoksen. Jos suorituskyvyn on parannettava, ilmoita mitattavissa oleva tavoite ja koneen rajoitukset.
Piirustusohjauksella on yhtä paljon merkitystä kuin nimelliskoolla. Nanhaiyantuotantolaitteiden sivulistaa CNC-porauksen ja jyrsintäpaikannustarkkuus 0,02 mm, CNC-sorvit enintään 6 metriin työkappaleille ja viisiakselinen koneistus epäsäännöllisille lennoille ja erikoislaippoille. Nämä ominaisuudet tarvitsevat edelleen yksiselitteisen piirustus- ja tarkastussuunnitelman.
Kyseenalaistamme piirustuksen, kun määritetty välys on ristiriidassa kuluneen näytteen kanssa tai kun vasemman ja oikeanpuoleiset tiedot puuttuvat. Se on osa tuotantovastuuta. Allekirjoitettu piirustusversio on halvempaa kuin erimielisyyden havaitseminen asennuksen yhteydessä.


Tarvitsetko vaihtoputken ennen kuin pyydät hintoja?Lähetä ensin vanhan osan raportti ja käyttöongelma. Autamme erottamaan piirustuskysymykset, kulumistodistukset ja materiaalin valinnan ennen kaupallisen vertailun alkamista.
Pyydä korvaavaa tarkistustaAvaa kyselysivuTarkista ensin sopivuus ja sitten tuotanto
Saapuvan tarkastuksen tulee vahvistaa osan tunnistetiedot, piirustusten tarkistus, vasemman ja oikeanpuoleiset tarrat, materiaaliasiakirjat, määritetyt mitat ja suojatut pinnat ennen asennusta. Säilytä lähetys- ja tarkastuspöytäkirja sidottuna laitoksessasi käytettyyn sarja- tai paritunnisteeseen.
Noudata ekstruuderin valmistajan kokoonpano-, kohdistus-, voitelu-, lämmitys- ja käynnistysmenettelyjä. Vahvista parin vaadittu vapaa liike vain hyväksytyllä menetelmällä. Älä käytä asemaa pakottaaksesi selittämättömän tiukan asennon.
Tilaa sovittu materiaali, rehujärjestely ja muotti. Tallenna teho, ruuvin nopeus, kuorman tai vääntömomentin ilmaisin, paine, lämpötilakäyttäytyminen, tuuletusaukon kunto ja valmiin tuotteen laatu. Vertaa hyväksymisehtoon, älä lyhyttä kuormittamatonta kiertoa tai helpompaa hartsia.

Pyydä Nanhaiyaa tarkistamaan kaksoisruuvin kulumistiedostosi
Lähetä koneen piirustus, vasemman ja oikean ruuvin tunniste, pyörimisnäkökulma, vaiheistustiedot, keskietäisyys, kulumiskartta, materiaaliresepti ja käyttötietue. Kerro meille, mikä oire johti tarkastukseen ja onko prioriteettisi entisöinti, pidempi käyttöikä vai uusi prosessitehtävä.
Piirustukset ja mitat sähköpostillaKeskustele WhatsAppissaKatso rinnakkaiset kaksoisruuvituotteet
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Tuotteet:Yhdessä pyörivät yhdensuuntaiset kaksoisruuvipiiput | Vastakkain pyörivät yhdensuuntaiset kaksoisruuvit | PVC rinnakkaiset kaksoisruuvit | Kumi ja muovi yhdensuuntaiset kaksoisruuvit
Sähköposti:info@nhyscrew.com
Puhelin:+86-13505809643| Matkapuhelin:+86-13587082002
Block C, nro 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiangin maakunta, Kiina.
Palvelun tiedot | Tuotantolaitteet | Yrityksen profiili | Ota yhteyttä
Usein kysytyt kysymykset
Mikä on rinnakkainen kaksoisruuvin piipun välys?
Se on joukko geometrisia suhteita, ei yksi universaali aukko. Hyödyllinen spesifikaatio erottaa kunkin ruuvin välyksen sen piippukeilassa, ruuvin ja ruuvin välisen välyksen risteytysalueen läpi, keskietäisyyden, vaiheistuksen ja mahdollisen asiaankuuluvan aksiaalivälyksen. Hyväksytty konepiirustus määrittelee tavoitearvot ja mittausmenetelmät.
Voinko laskea kaksoisruuvin välyksen tynnyrin ID miinus ruuvin ulkohalkaisija?
Tämä vähennyslasku voi kuvata paikallista diametraalista suhdetta vain, kun kaksi arvoa viittaavat vastaaviin paikkoihin ja määriteltyyn porausgeometriaan. Se ei kuvaa ruuvin välistä välystä, väliä, vaiheistusta, keskietäisyyttä tai epäpyöreää kahdeksaslukuista reikää. Älä käytä sitä ainoana kaksoisruuvin hyväksymisarvona.
Kuinka monesta paikasta kaksoisruuvilla ja tynnyrillä pitäisi mitata?
Ei ole olemassa universaalia laskelmaa. Luo tarpeeksi aksiaalisia asemia kattamaan syöttö-, sulatus- tai puristus-, sekoitus-, tuuletus- ja paineenrakennusalueet ja lisää sitten asemia näkyvien vaurioiden tai geometrian muutosten ympärille. Käytä samoja asemanimiä molemmissa ruuveissa ja molemmissa piipun kehoissa.
Mitä tulee kirjata ennen rinnakkaisten kaksoisruuvien irrottamista?
Kirjaa muistiin asennetut vasen ja oikea asennot, kierto nimetystä päästä katsottuna, kätisyys, ajoitus tai vaiheistusmerkit, akselin liitännät, välikkeet ja aksiaalinen järjestys. Kuvaa käyttö- ja purkauspäät, merkitse jokainen osa ja säilytä koneen valmistajan irrotusmenettely.
Voinko vaihtaa vain kaksoisruuvit ja säilyttää vanhan piipun?
Kyllä, kun piipun reiät, keskikohdan suhde ja pinnan kunto pysyvät hyväksytyissä rajoissa ja ruuvien kulumisen syy ymmärretään. Jos piippu on suurennettu, soikea, uurrettu tai kohdistettu väärin, pelkät uudet ruuvit voivat jättää liian suuren tai epätasaisen välyksen. Perusta päätös vastaavaan mittausraporttiin.
Kuinka usein rinnakkainen kaksoisruuvipiippujen kuluminen tulee mitata?
Aseta aikaväli koneenvalmistajan huoltosuunnitelmasta, materiaalin vakavuus, käyttötunnit ja linjan oma kulumistrendi. Battenfeld-cincinnati julkaisee huoltosuosituksensa vuoden tai 6 000 käyttötuntia, mutta se on pikemminkin suunnittelureferenssi kuin yleinen vaihtoraja.
Julkaiseeko Nanhaiya yhden vakiotyövälyksen jokaista rinnakkaista kaksoisruuvia kohden?
Mikään yksittäinen käyttövaran arvo ei kata koko aluetta. Nanhaiya julkaisee tuotearvot materiaalille, lämpökäsittelylle, pinnan kovuudelle, kerrossyvyydelle, karheudelle ja ruuvin suoruudelle. Toiminnalliset välykset on vielä määritettävä hyväksytyssä piirustuksessa kyseiselle koneelle ja ruuviparille.
Mitä minun pitäisi lähettää tilaustarjousta varten rinnakkaisen kaksoisruuvipiippujen korvaamisesta?
Lähetä koneen valmistaja ja malli, hyväksytyt piirustukset, vasemman ja oikean ruuvin tunnistetiedot, pyörimispiste, keskietäisyys, liitos- ja laippatiedot, materiaalin koostumus, teho- ja käyttötiedot, aksiaalinen kulumiskartta, pintakuvat, vikahistoria ja vaaditut tarkastusasiakirjat.
Jatka järjestelmän valinnasta ja toimintaperiaatteistayhdensuuntainen kaksoisruuvi ekstruuderin ohjaintai laajempaakaksoisruuviekstruuderin valintaopas.